Chuyển đến nội dung chính
CƠ KHÍ.NET
Khuôn mẫu & đúc

Khuôn mẫu & đúc

Thiết kế – chế tạo khuôn ép nhựa, khuôn dập, công nghệ đúc kim loại.

Khuôn ép nhựa

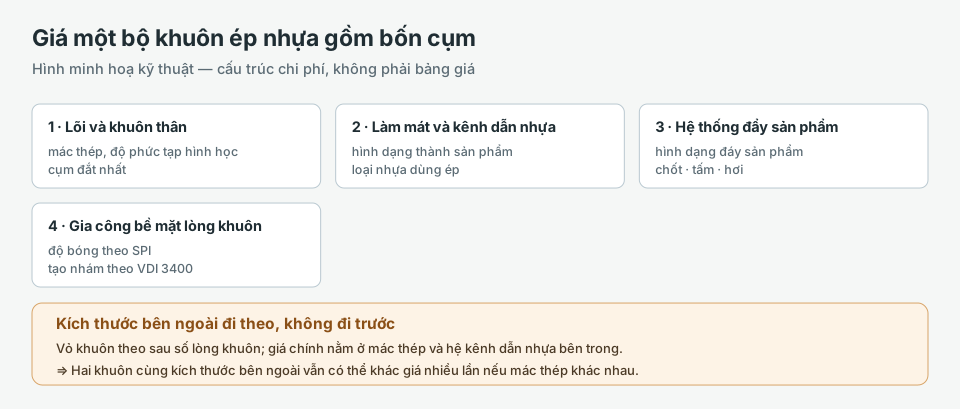
Giá khuôn ép nhựa phụ thuộc những gì: bốn cụm chi phí và cách đọc một báo giá

Giá một bộ khuôn ép nhựa tách thành bốn cụm: lõi và khuôn thân bằng thép chế tạo khuôn, hệ thống làm mát và kênh dẫn nhựa, hệ thống đẩy sản phẩm, và gia công bề mặt lòng khuôn. Mác thép và số lòng khuôn quyết định cụm đắt nhất. Bảng quyết định năm bước để đọc một báo giá; không bảng giá, không xếp hạng thương hiệu.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Khuôn ép nhựa

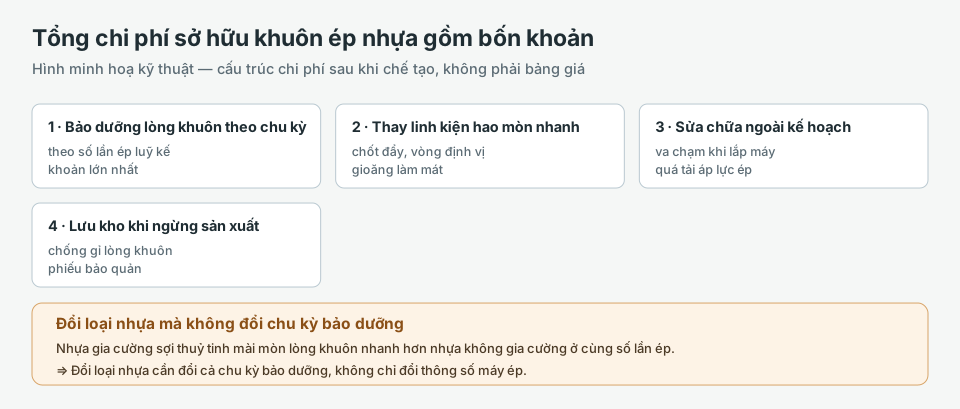
Tổng chi phí sở hữu khuôn ép nhựa: bốn khoản sau khi chế tạo và khoản hay bị tính nhầm

Sau khi chế tạo, một bộ khuôn ép nhựa tiêu tiền ở bốn chỗ: bảo dưỡng lòng khuôn theo chu kỳ, thay thế linh kiện hao mòn nhanh, sửa chữa ngoài kế hoạch, và lưu kho khi ngừng sản xuất. Đổi loại nhựa ép mà không đổi chu kỳ bảo dưỡng là khoản dễ bị tính nhầm nhất. Bảng quyết định năm bước để soát chi phí bảo dưỡng bất thường.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Khuôn ép nhựa

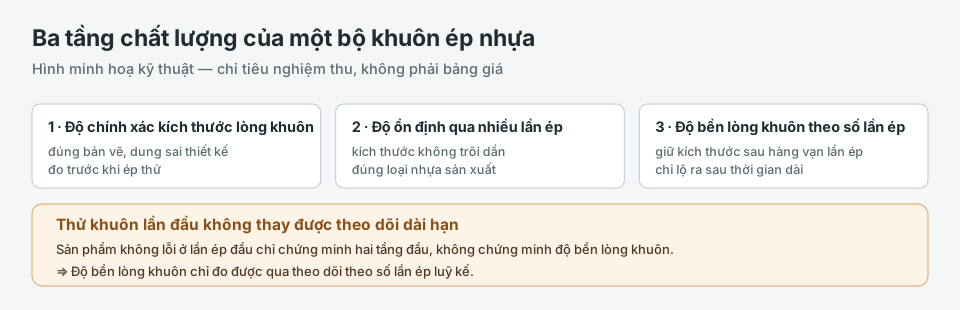
Chỉ tiêu đánh giá chất lượng khuôn ép nhựa: ba tầng cần đo khi nghiệm thu

Chất lượng khuôn ép nhựa đo ở ba tầng tách rời: độ chính xác kích thước lòng khuôn, độ ổn định sản phẩm qua nhiều lần ép liên tiếp, và độ bền lòng khuôn theo số lần ép luỹ kế. Thử khuôn lần đầu chỉ phản ánh hai tầng đầu, độ bền chỉ lộ ra sau theo dõi dài hạn. Bảng quyết định năm bước nghiệm thu theo đúng thứ tự.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật

Thêm bài viết trong Khuôn mẫu & đúc

Khuôn dập

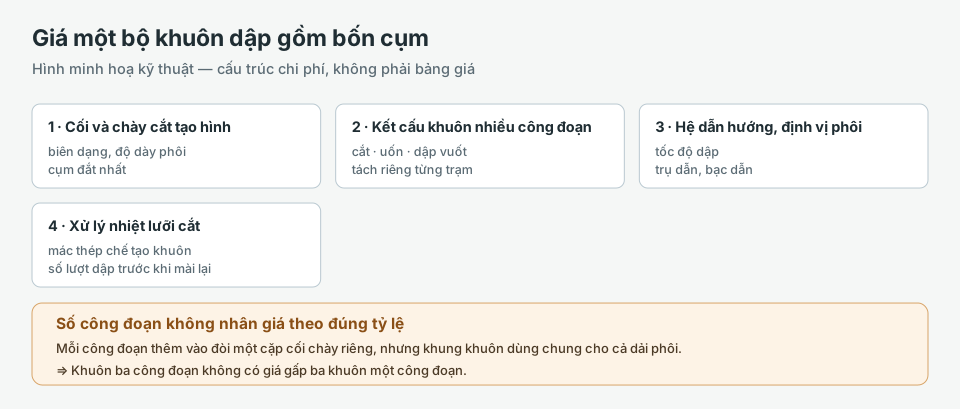
Giá khuôn dập phụ thuộc những gì: bốn cụm chi phí và cách đọc một báo giá

Giá một bộ khuôn dập tách thành bốn cụm: cối và chày cắt tạo hình, kết cấu khuôn nhiều công đoạn, hệ dẫn hướng và định vị phôi, và xử lý nhiệt bề mặt lưỡi cắt. Số công đoạn quyết định cụm đắt nhất, nhưng giá không nhân tuyến tính theo đúng tỷ lệ số công đoạn. Bảng quyết định năm bước để đọc một báo giá; không bảng giá, không xếp hạng thương hiệu.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Khuôn dập

Tổng chi phí sở hữu khuôn dập: bốn khoản sau khi chế tạo và khoản hay bị tính nhầm

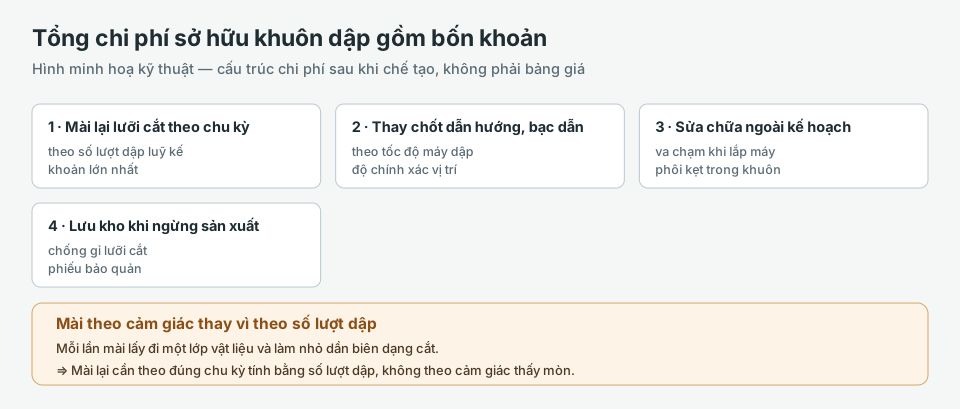
Sau khi chế tạo, một bộ khuôn dập tiêu tiền ở bốn chỗ: mài lại lưỡi cắt theo chu kỳ, thay chốt dẫn hướng và bạc dẫn, sửa chữa ngoài kế hoạch, và lưu kho khi ngừng sản xuất. Mài lại theo cảm giác thay vì theo số lượt dập luỹ kế là khoản dễ bị tính nhầm nhất. Bảng quyết định năm bước để soát chi phí bảo dưỡng bất thường.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Khuôn dập

Chỉ tiêu đánh giá chất lượng khuôn dập: ba tầng cần đo khi nghiệm thu

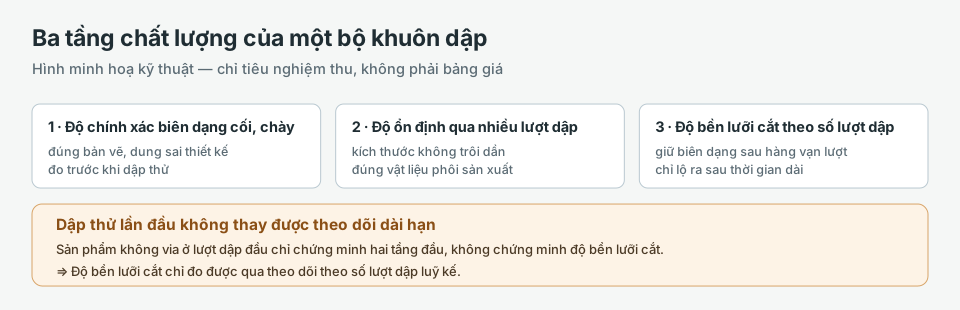
Chất lượng khuôn dập đo ở ba tầng tách rời: độ chính xác biên dạng cối và chày, độ ổn định sản phẩm qua nhiều lượt dập liên tiếp, và độ bền lưỡi cắt theo số lượt dập luỹ kế. Dập thử lần đầu chỉ phản ánh hai tầng đầu, độ bền chỉ lộ ra sau theo dõi dài hạn. Bảng quyết định năm bước nghiệm thu theo đúng thứ tự.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Công nghệ đúc

Giá mẫu và khuôn đúc phụ thuộc những gì: bốn cụm chi phí và cách đọc một báo giá

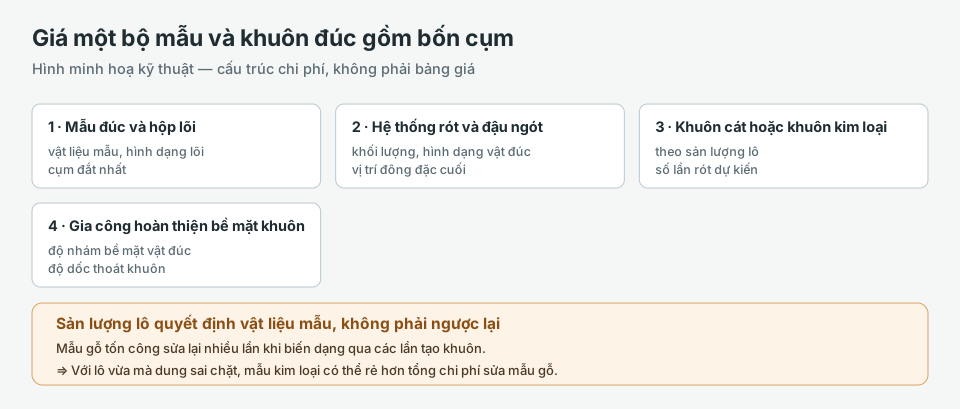
Giá một bộ mẫu và khuôn đúc tách thành bốn cụm: mẫu đúc và hộp lõi, hệ thống rót và đậu ngót, khuôn cát hoặc khuôn kim loại tái sử dụng, và gia công hoàn thiện bề mặt khuôn. Vật liệu mẫu và sản lượng lô quyết định cụm đắt nhất. Bảng quyết định năm bước để đọc một báo giá; không bảng giá, không xếp hạng thương hiệu.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Công nghệ đúc

Tổng chi phí sở hữu mẫu đúc: bốn khoản sau khi chế tạo và khoản hay bị bỏ qua

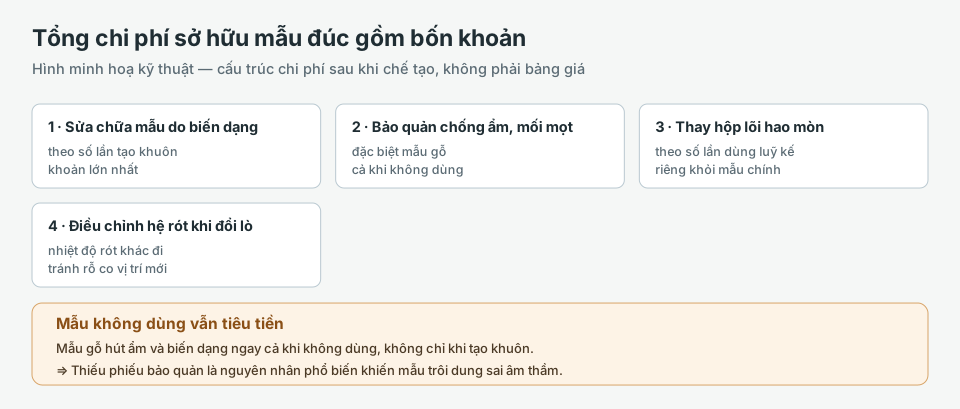
Sau khi chế tạo, một bộ mẫu đúc tiêu tiền ở bốn chỗ: sửa chữa mẫu do biến dạng, bảo quản chống ẩm và mối mọt, thay hộp lõi hao mòn, và điều chỉnh hệ thống rót khi đổi lò nấu. Bảo quản mẫu gỗ trong thời gian không dùng là khoản dễ bị bỏ qua nhất. Bảng quyết định năm bước để soát chi phí bảo dưỡng bất thường.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Công nghệ đúc

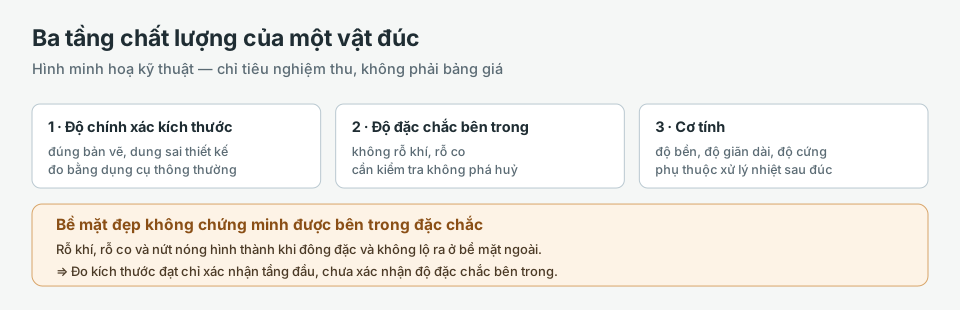
Chỉ tiêu đánh giá chất lượng vật đúc: ba tầng cần đo khi nghiệm thu

Chất lượng một vật đúc đo ở ba tầng tách rời: độ chính xác kích thước, độ đặc chắc bên trong không có rỗ khí hay rỗ co, và cơ tính đạt yêu cầu chịu lực. Đạt kích thước và bề mặt đẹp không đảm bảo đạt độ đặc chắc bên trong. Bảng quyết định năm bước nghiệm thu theo đúng thứ tự, rẻ nhất trước.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Khuôn đùn

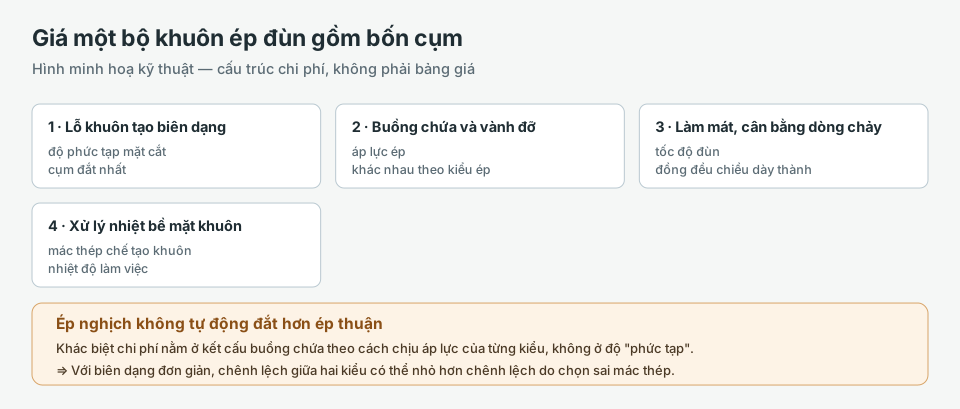
Giá khuôn ép đùn phụ thuộc những gì: bốn cụm chi phí và cách đọc một báo giá

Giá một bộ khuôn ép đùn tách thành bốn cụm: lỗ khuôn tạo biên dạng, buồng chứa và vành đỡ, hệ thống làm mát và cân bằng dòng chảy, và xử lý nhiệt bề mặt khuôn. Kiểu ép thuận hay nghịch đổi cả cấu trúc buồng chứa, không chỉ đổi độ phức tạp. Bảng quyết định năm bước để đọc một báo giá; không bảng giá, không xếp hạng thương hiệu.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Khuôn đùn

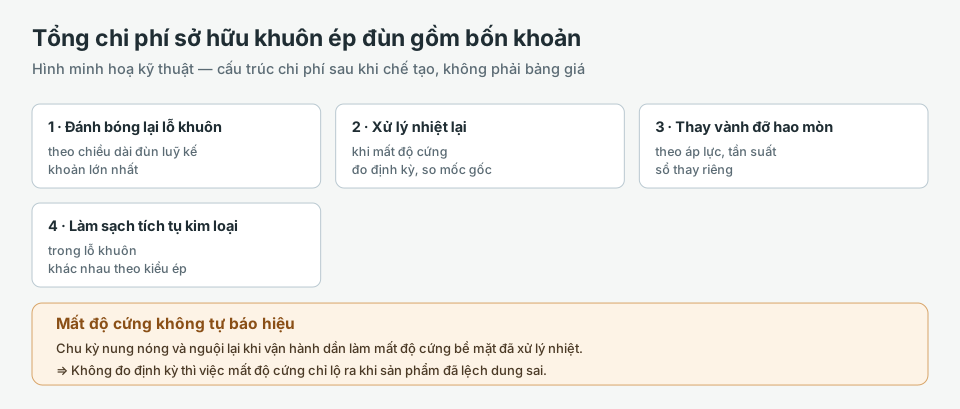
Tổng chi phí sở hữu khuôn ép đùn: bốn khoản sau khi chế tạo và khoản hay bị bỏ qua

Sau khi chế tạo, một bộ khuôn ép đùn tiêu tiền ở bốn chỗ: đánh bóng lại lỗ khuôn theo chu kỳ, xử lý nhiệt lại khi mất độ cứng, thay vành đỡ hao mòn, và làm sạch tích tụ kim loại trong lỗ khuôn. Mất độ cứng do chu kỳ nhiệt là khoản dễ bị bỏ qua nhất. Bảng quyết định năm bước để soát chi phí bảo dưỡng bất thường.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Khuôn đùn

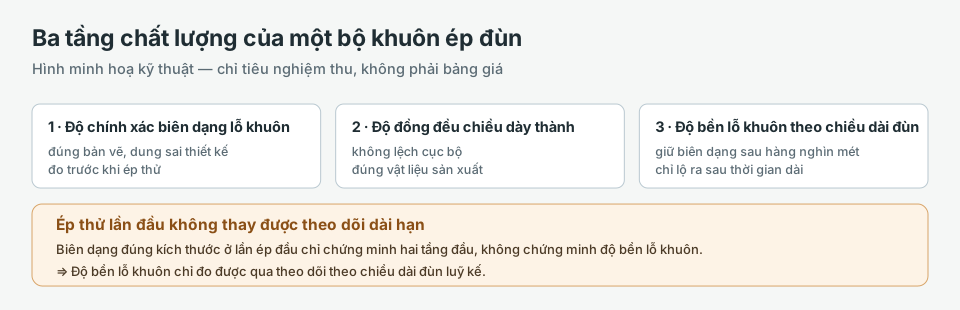
Chỉ tiêu đánh giá chất lượng khuôn ép đùn: ba tầng cần đo khi nghiệm thu

Chất lượng khuôn ép đùn đo ở ba tầng tách rời: độ chính xác biên dạng lỗ khuôn, độ đồng đều chiều dày thành biên dạng, và độ bền lỗ khuôn theo chiều dài đùn luỹ kế. Ép thử lần đầu chỉ phản ánh hai tầng đầu, độ bền chỉ lộ ra sau theo dõi dài hạn. Bảng quyết định năm bước nghiệm thu theo đúng thứ tự.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Khuôn ép nhựa

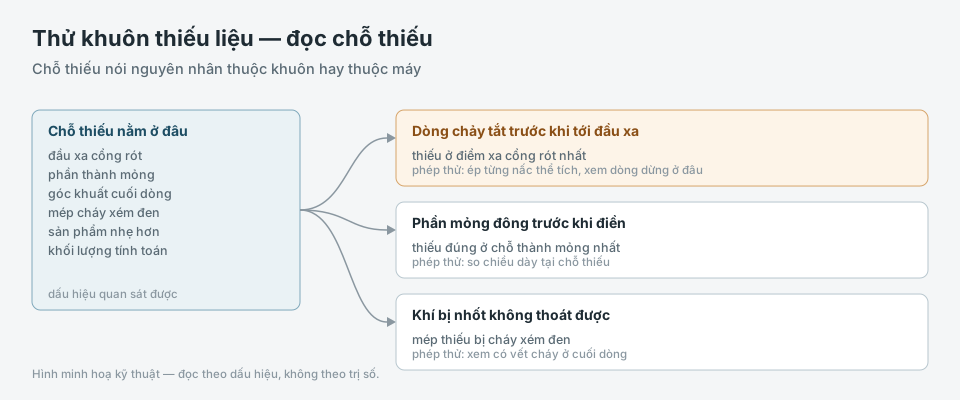
Thử khuôn lần đầu sản phẩm thiếu liệu: đọc chỗ thiếu để biết chỉnh khuôn hay chỉnh máy

Thử khuôn ép nhựa lần đầu, sản phẩm không điền đầy. Chỗ thiếu nằm ở đâu nói khá rõ nguyên nhân thuộc về khuôn hay thuộc về thông số máy. Thiếu ở đầu xa cổng rót, thiếu ở phần mỏng, và thiếu ở chỗ khí bị nhốt là ba tình huống khác nhau.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Khuôn ép nhựa

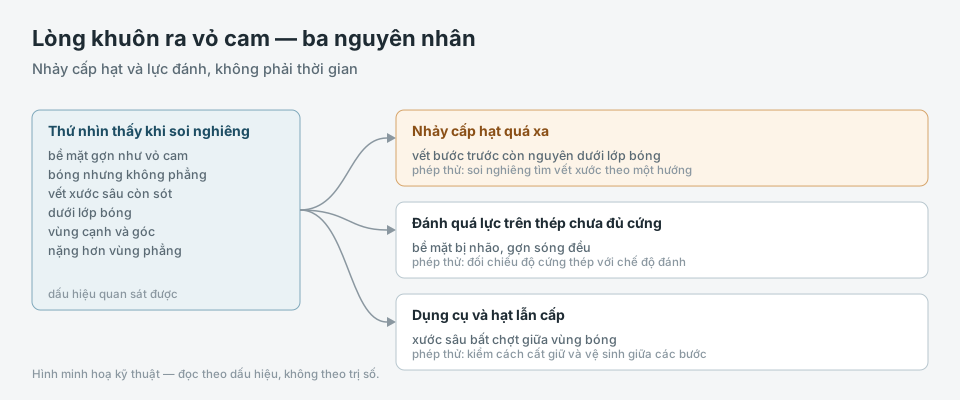
Đánh bóng lòng khuôn ra vỏ cam: dấu hiệu của bước nhảy cấp hạt, không phải của tay nghề

Lòng khuôn đánh bóng xong nhìn nghiêng thấy gợn như vỏ cam thay vì phẳng gương. Nguyên nhân chính không phải thiếu thời gian đánh mà là nhảy cấp hạt quá xa, đánh quá lực trên thép chưa đủ cứng, và vết của bước trước chưa bị xoá hết.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Khuôn đùn

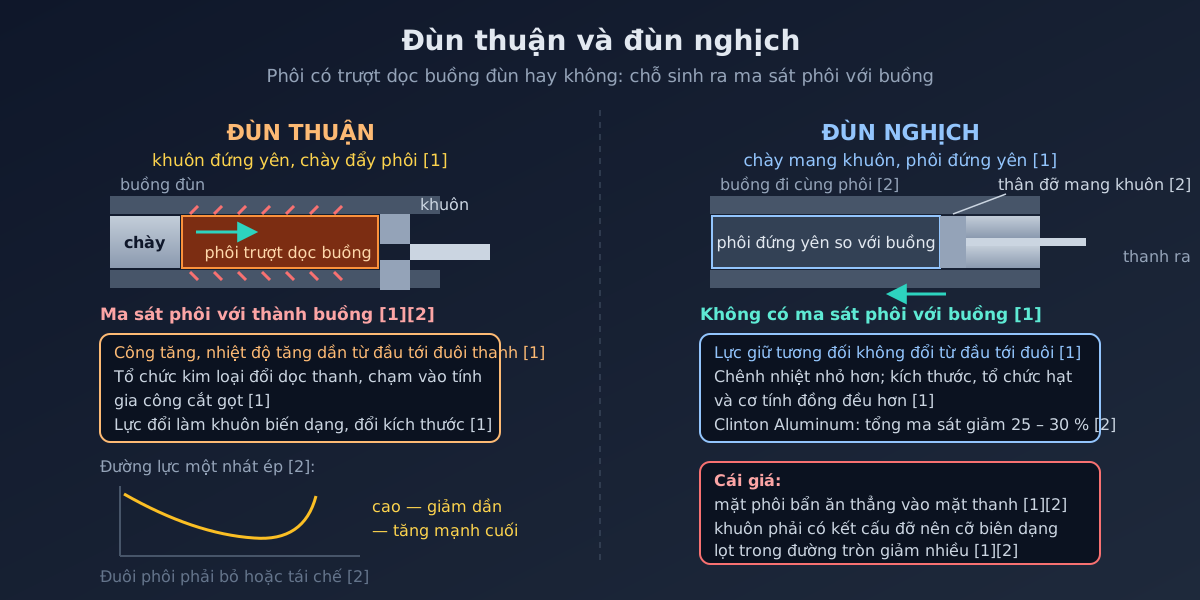
Đùn thuận và đùn nghịch: phôi có trượt trong buồng đùn hay không đổi tất cả

Đùn thuận đẩy phôi chạy dọc buồng nên sinh ma sát phôi với buồng, lực và nhiệt đổi dọc thanh; đùn nghịch giữ phôi đứng yên so với buồng, khuôn gắn trên chày đi ngược chiều đùn nên bỏ được phần ma sát đó. Bảng đối chiếu theo chiều chảy, lực, nhiệt, tổ chức và giới hạn tiết diện, có dẫn nguồn từng dòng.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Khuôn dập

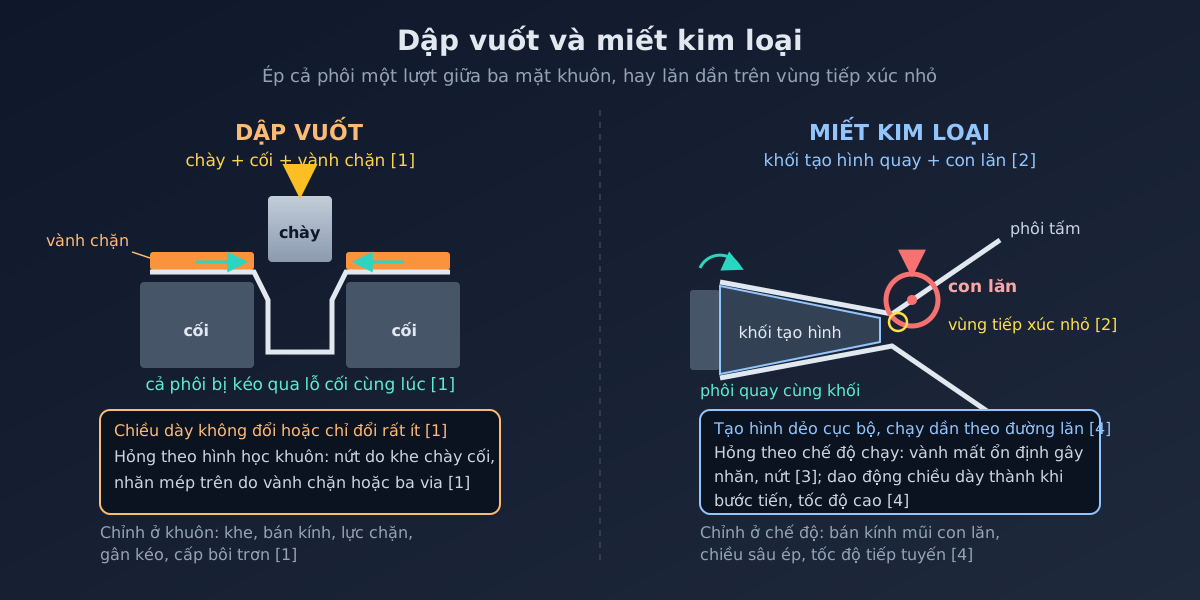
Dập vuốt và miết kim loại: ép cả phôi một lượt hay lăn dần theo đường con lăn?

Dập vuốt ép cả phôi tấm giữa chày, cối và vành chặn để tạo thân rỗng mà chiều dày gần như không đổi; miết kim loại quay phôi trên khối tạo hình và cho con lăn tì lên một vùng tiếp xúc nhỏ, biến dạng chạy dần theo đường lăn. Bảng đối chiếu theo bộ dụng cụ, dạng chi tiết, kiểu hỏng, có dẫn nguồn từng dòng.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Khuôn mẫu & đúc

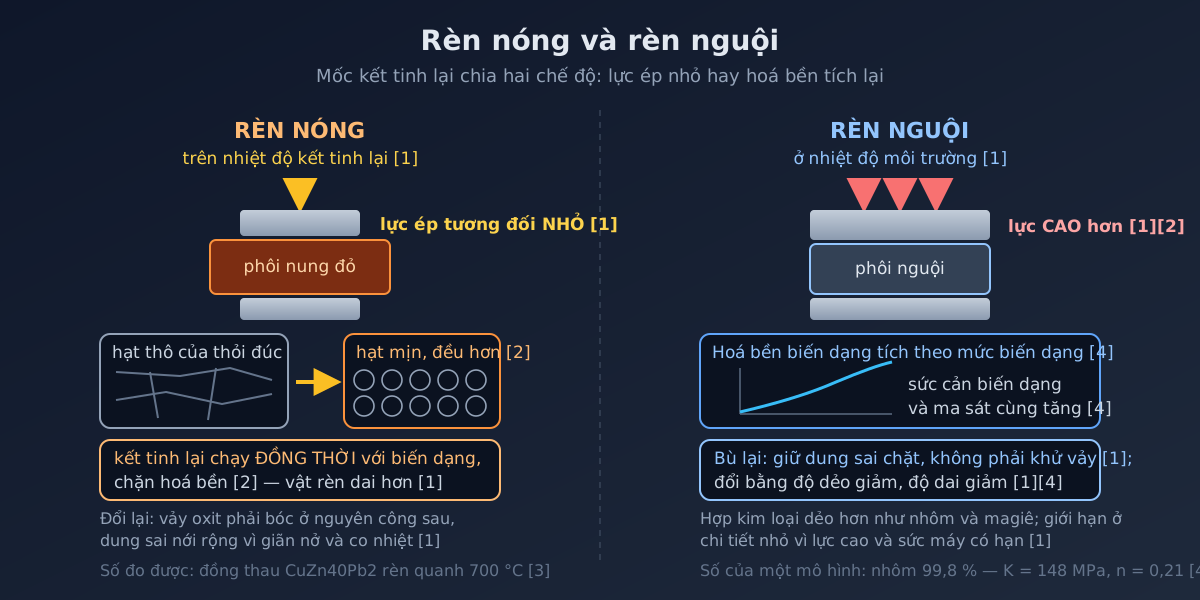
Rèn nóng và rèn nguội: mốc kết tinh lại đổi lực ép và độ chính xác thế nào?

Rèn nóng nung phôi vượt nhiệt độ kết tinh lại nên hạt mới sinh ra ngay trong lúc biến dạng, lực ép nhỏ, đổi lại có vảy oxit và dung sai rộng. Rèn nguội tạo hình ở nhiệt độ môi trường, hoá bền biến dạng làm lực tăng và độ dai giảm, bù lại dung sai chặt và bề mặt sạch. Bảng đối chiếu theo nguyên lý biến dạng, có dẫn nguồn từng dòng.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Khuôn ép nhựa

Nguyên lý khuôn ép nhựa: lòng khuôn, kênh dẫn, hệ làm mát, phân loại 2 tấm/3 tấm

Khuôn ép nhựa gồm lõi (core) và lòng khuôn (cavity) tạo khoang chứa nhựa nóng chảy, kênh dẫn nguội/nóng đưa nhựa vào khoang, hệ làm mát định hình sản phẩm. Bài giải thích nguyên lý cấu tạo, phân loại khuôn 2 tấm/3 tấm, và tiêu chuẩn ISO 20457:2018.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Khuôn ép nhựa

Khuyết tật chi tiết ép nhựa: co ngót, cong vênh, lõm, đường hàn

Phần lớn khuyết tật ép nhựa đều bắt nguồn từ co ngót không đều khi nhựa nguội: chỗ dày hơn hoặc nguội chậm hơn co nhiều hơn, sinh lõm bề mặt, rỗng bên trong và cong vênh. Đường hàn thì đến từ hai dòng nhựa gặp nhau khi đã nguội bớt.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Công nghệ đúc

Nguyên lý công nghệ đúc: đúc cát, đúc áp lực, đúc ly tâm, đúc chính xác

Đúc là rót kim loại lỏng vào khuôn để đông đặc thành hình chi tiết. Bài phân loại 4 phương pháp đúc phổ biến theo khuôn/cách rót, giải thích nguyên lý từng phương pháp, và đối chiếu cấp dung sai đúc theo ISO 8062.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Khuôn dập

Nguyên lý khuôn dập: chày, cối, khuôn dập liên hợp và khuôn dập liên tục

Khuôn dập gồm chày (phần chuyển động) và cối (phần cố định) tạo hình kim loại tấm bằng lực ép. Bài giải thích nguyên lý chày/cối, phân loại khuôn dập đơn/liên hợp/liên tục (progressive die), và khoảng lực dập tham khảo theo tải trọng máy ép.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Khuôn dập

Khe hở chày cối trong khuôn dập ảnh hưởng mép cắt thế nào?

Khe hở chày cối quyết định hai vết nứt từ mép chày và mép cối có gặp nhau hay không. Gặp đúng thì mép cắt gọn và lực cắt thấp nhất; quá nhỏ thì phải nứt lần hai làm mòn nhanh; quá lớn thì mép bị kéo tụt và ba via cao.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Công nghệ đúc

Khuyết tật vật đúc: rỗ co, rỗ khí và nứt nóng khác nhau thế nào?

Rỗ co là lỗ góc cạnh ở vùng dày do kim loại co khi đông mà không được bù; rỗ khí là lỗ tròn nhẵn do khí hòa tan thoát ra khi nguội; nứt nóng là vết nứt ở chỗ chuyển tiếp bị cản co. Hình dạng lỗ là chỉ dấu phân biệt rẻ nhất.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Khuôn mẫu & đúc

Rèn tự do và rèn khuôn: nguyên lý và vì sao thớ kim loại quan trọng?

Rèn tạo hình bằng biến dạng dẻo dưới lực nén nên thớ kim loại được uốn chạy theo biên dạng thay vì bị cắt đứt như khi cắt gọt từ phôi, và không mất hướng như khi đúc. Rèn tự do hợp đơn chiếc, rèn khuôn hợp loạt lớn vì phải chế tạo khuôn trước.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Khuôn đùn

Nguyên lý khuôn đùn (extrusion die): cấu tạo, die swell, cong vênh, so sánh với ép phun

Khuôn đùn định hình cho quá trình ép đùn liên tục — kênh phân phối, đất khuôn, bộ định hình & làm mát quyết định kích thước cuối. Bài giải thích nguyên lý, vật liệu WPC, sai hỏng thường gặp (cong vênh, co ngót, die swell, đường hàn) và so sánh với khuôn ép phun.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Khuôn mẫu & đúc

Độ bóng bề mặt khuôn: hệ SPI và VDI 3400

SPI (Mỹ, thang chữ A/B/C + số) và VDI 3400 (Đức, 12 cấp số 12-45, số càng nhỏ càng bóng) là hai hệ đánh giá độ bóng lòng khuôn phổ biến nhất — VDI 12 tương đương SPI cấp A cao nhất.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật

Bài nền tảng

Khuôn mẫu & đúc

Khuôn là "trái tim" của sản xuất hàng loạt: một bộ khuôn tốt quyết định giá thành, chất lượng và tốc độ ra hàng của cả dòng sản phẩm. Ngành khuôn mẫu Việt Nam phục vụ chủ yếu ba mảng: khuôn ép nhựa, khuôn dập tấm và khuôn đúc áp lực cho nhôm – kẽm.

Ba dòng khuôn chính

  • Khuôn ép nhựa: nhựa nóng chảy được phun vào lòng khuôn dưới áp suất cao. Thiết kế xoay quanh hệ thống kênh dẫn, làm nguội, thoát khí và cơ cấu đẩy sản phẩm.
  • Khuôn dập: tạo hình kim loại tấm qua các nguyên công cắt, uốn, vuốt — nguyên lý khuôn dập đơn và khuôn liên hoàn xem Nguyên lý khuôn dập. Khuôn dập liên hoàn (progressive die) cho năng suất rất cao nhưng đòi hỏi thiết kế và chế tạo chính xác.
  • Công nghệ đúc: đúc cát cho chi tiết lớn, số lượng nhỏ; đúc áp lực cho chi tiết nhôm/kẽm hàng loạt; đúc mẫu chảy cho hình dạng phức tạp, chính xác.

Chuỗi giá trị nghề khuôn

Làm khuôn là nơi hội tụ của nhiều chuyên ngành: chọn vật liệu khuôn và nhiệt luyện đúng (thép SKD11, SKD61... — xem Vật liệu & nhiệt luyện), gia công chính xác lòng khuôn bằng phay CNC và EDM (xem Gia công CNC), thiết kế CAD/CAM và mô phỏng dòng chảy, cuối cùng là thử khuôn và hiệu chỉnh. Sai số ở bất kỳ khâu nào cũng dồn về sản phẩm cuối.

Hai mác thép khuôn phổ biến nhất theo hai logic độ cứng khác hẳn nhau: thép cải thiện sẵn (P20, NAK80 — dùng ngay, không cần tôi) và thép qua tôi – ram (SKD11, SKD61 — độ cứng cao hơn nhiều nhưng tốn thêm công đoạn nhiệt luyện). Xem bảng độ cứng đầy đủ và cách chọn theo điều kiện làm việc tại Chọn vật liệu làm khuôn.