Chuyển đến nội dung chính
CƠ KHÍ.NET
Vật liệu & nhiệt luyện

Vật liệu & nhiệt luyện

Thép, hợp kim, vật liệu kỹ thuật và các quy trình nhiệt luyện.

Vật liệu & nhiệt luyện

Ký hiệu mác thép TCVN – JIS – ASTM – GB: cách đọc và quy đổi

Giải mã ký hiệu mác thép các hệ (CT38, SS400, A36, 1045, Q235, S235JR) — con số là giới hạn chảy, bền kéo hay % cacbon — và bảng quy đổi tương đương gần đúng có gắn nhãn cảnh báo, không phải thay thế 1-1.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Vật liệu phi kim

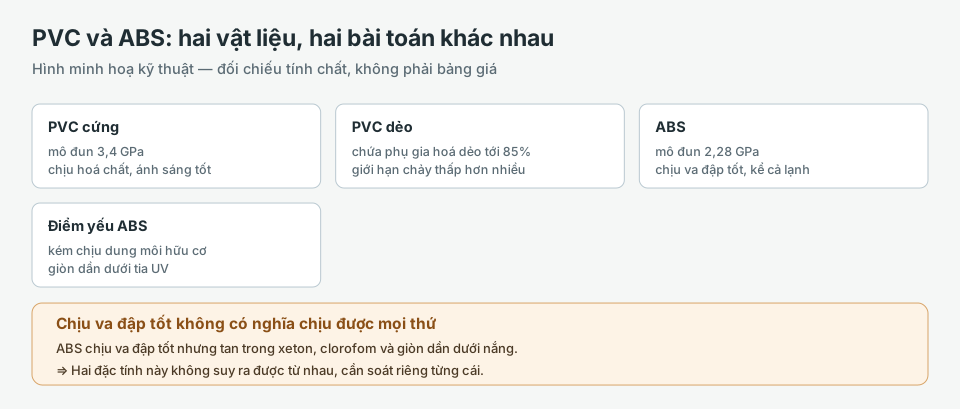
Nhựa PVC và nhựa ABS: cứng bền hoá chất so với dẻo dai chịu va đập

PVC cứng có mô đun đàn hồi 3,4 GPa, chịu hoá chất và ánh sáng tốt nhưng biến dạng nhiệt từ khoảng 60°C; ABS có mô đun 2,28 GPa, chịu va đập tốt trong dải −20 đến 80°C nhưng kém chịu một nhóm dung môi hữu cơ và giòn dần dưới nắng. Bài đối chiếu hai vật liệu theo Wikipedia và Ensinger, kèm bảng quyết định theo cái thấy được tại xưởng.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Vật liệu phi kim

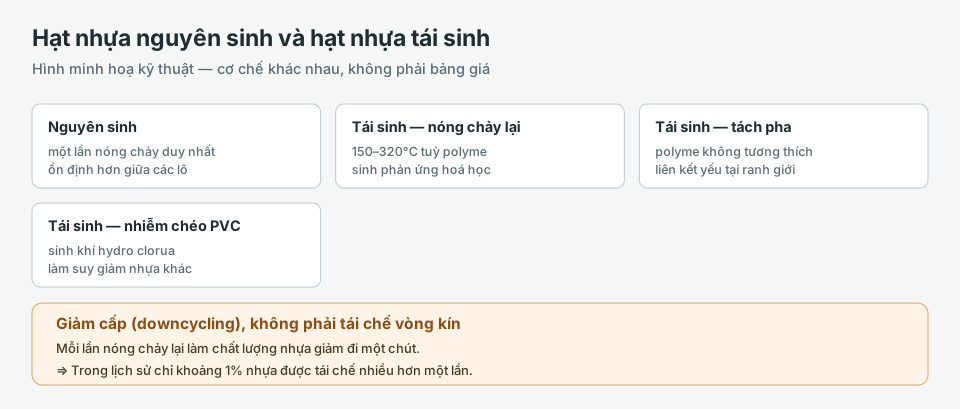
Hạt nhựa nguyên sinh và hạt nhựa tái sinh: vì sao cùng tên nhựa mà tính chất không đều

Hạt nhựa tái sinh qua ít nhất một lần nóng chảy lại ở 150–320°C, đủ gây phản ứng hoá học làm suy giảm chất lượng — hiện tượng gọi là giảm cấp (downcycling). Hạt nguyên sinh chưa qua bước này nên ổn định hơn giữa các lô. Bài đối chiếu cơ chế theo Wikipedia, kèm bảng quyết định theo dấu hiệu thấy được tại xưởng.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật

Thêm bài viết trong Vật liệu & nhiệt luyện

Nhiệt luyện

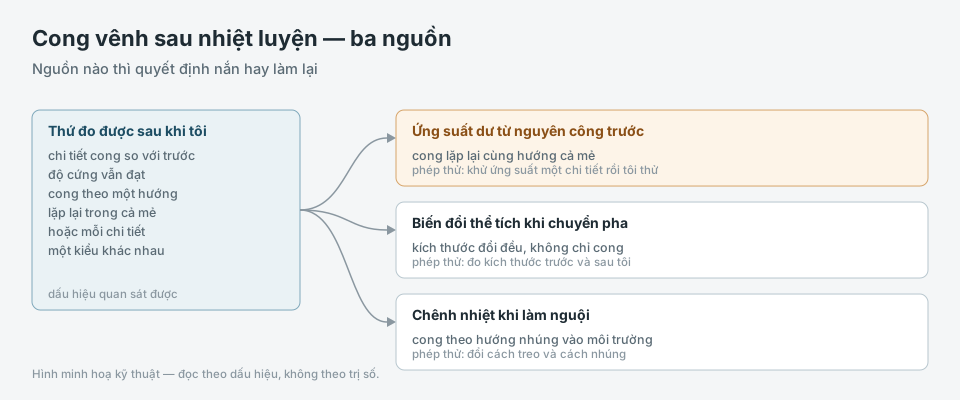
Chi tiết cong vênh sau nhiệt luyện: nắn được hay phải làm lại

Chi tiết tôi xong bị cong, và câu hỏi đầu tiên là nắn hay bỏ. Quyết định này phụ thuộc cong vì lý do gì: ứng suất dư có sẵn được giải phóng, biến đổi thể tích khi chuyển pha, hay chênh nhiệt khi làm nguội. Ba nguyên nhân cho ba cách xử lý khác nhau.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Vật liệu & nhiệt luyện

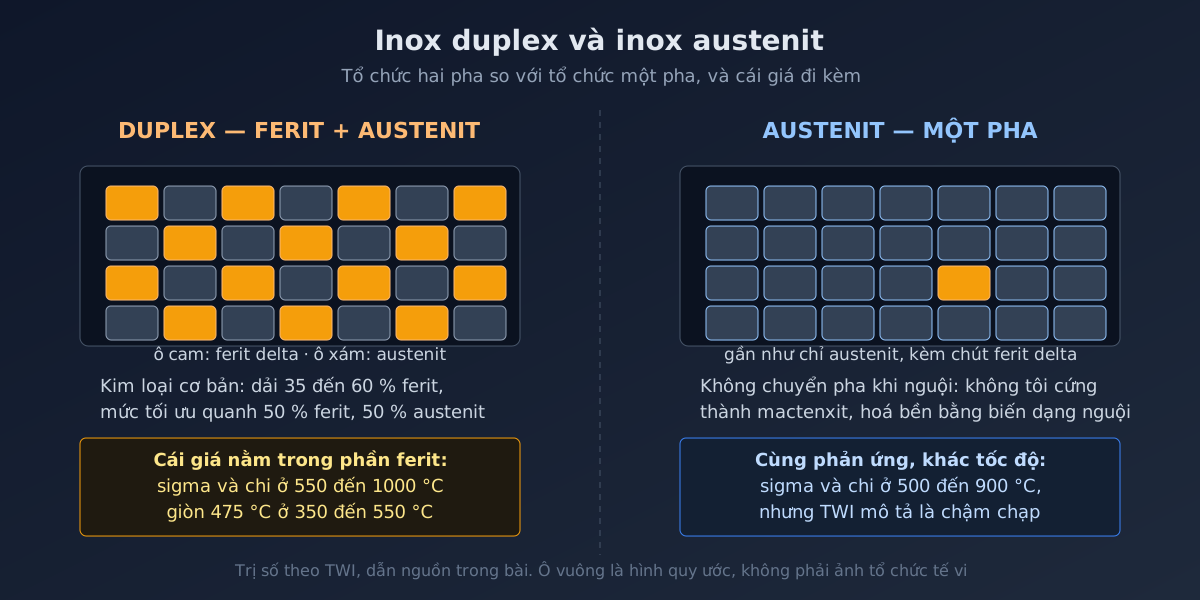
Inox duplex và inox austenit: tổ chức hai pha đổi được gì so với tổ chức một pha

Inox austenit là tổ chức một pha austenit, hoặc austenit kèm ít ferit delta; inox duplex là tổ chức hai pha ferit và austenit chia nhau gần đều. Bài đọc hệ quả của khác biệt tổ chức đó lên cơ tính và ứng xử ăn mòn theo nguồn của TWI, Alleima và một bài báo truy cập mở, kèm khoảng nhiệt sinh pha giòn trong ferit.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Thép & hợp kim

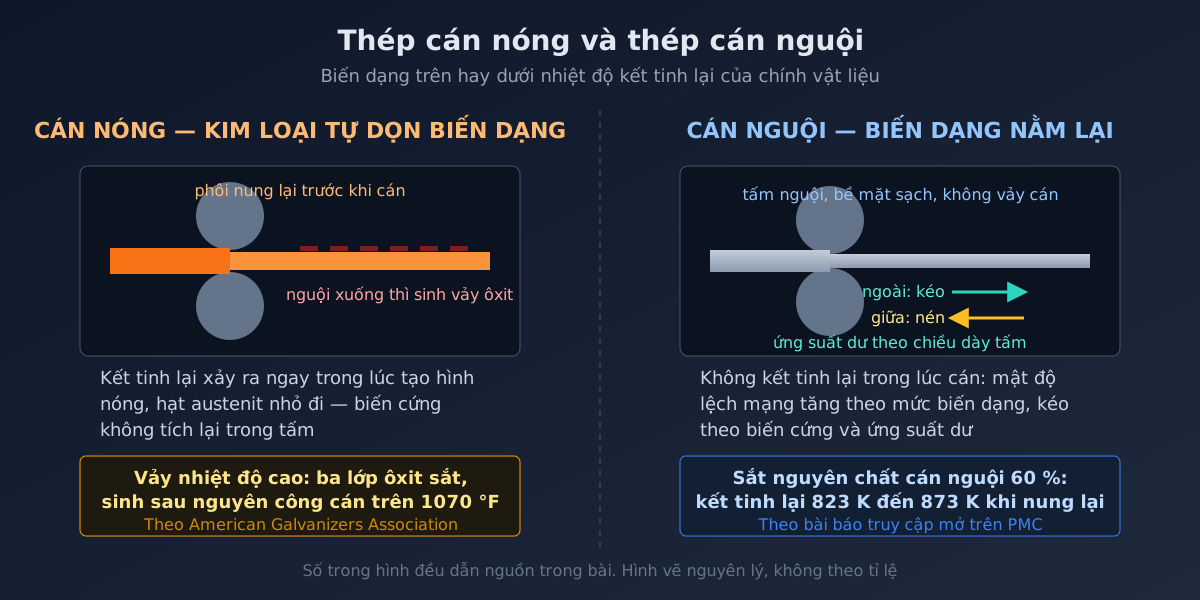
Thép cán nóng và thép cán nguội: nguyên lý cán quyết định dung sai, ứng suất dư và vảy cán

Cán nguội biến dạng kim loại dưới nhiệt độ kết tinh lại nên giữ lại biến cứng và ứng suất dư, đổi lại bề mặt sạch và kích thước bám sát khe cán; cán nóng cho phôi đã kết tinh lại nhưng kèm vảy ôxit và co ngót. Bài đối chiếu theo nguyên lý cán, dẫn nguồn của SteelConstruction.info, American Galvanizers Association, voestalpine và hai bài báo truy cập mở.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Vật liệu phi kim

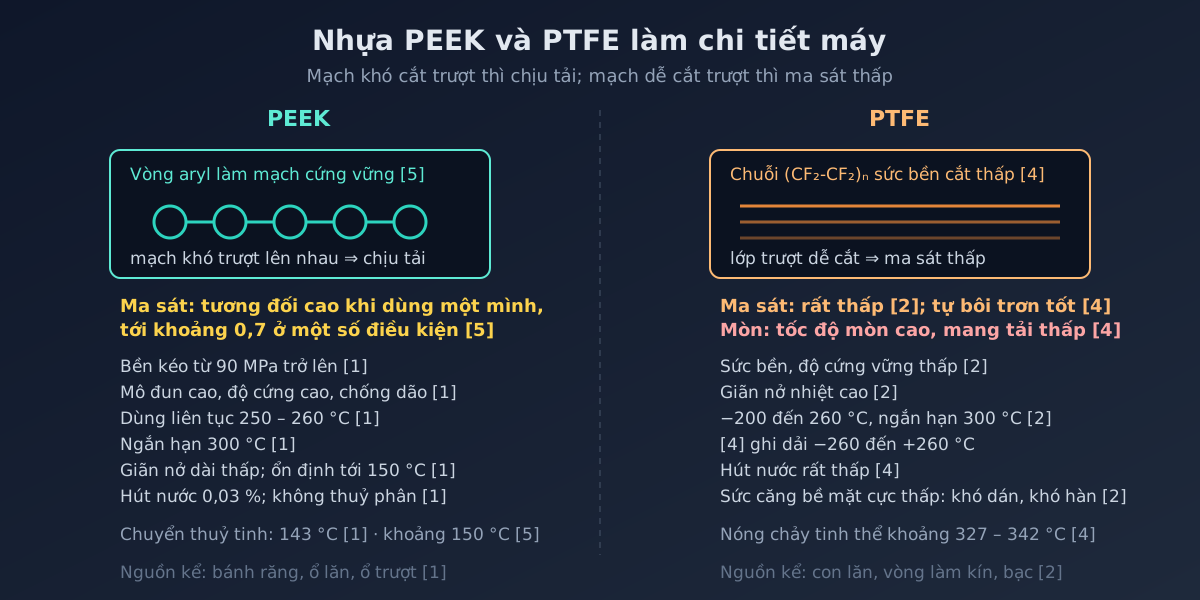
Nhựa PEEK và PTFE làm chi tiết máy: cứng vững hay trượt êm

PEEK cho độ cứng vững, chịu nhiệt và chống dão cao, dùng được liên tục tới 250–260 °C theo Ensinger; PTFE cho hệ số ma sát rất thấp nhưng sức bền, độ cứng vững thấp và tốc độ mòn cao. Bài đối chiếu hai vật liệu theo góc chi tiết máy — bạc trượt, ổ trượt, bánh răng, vòng làm kín — và chỉ ra vì sao ngành công nghiệp hay ghép chúng lại thay vì chọn một, dẫn nguồn Ensinger cùng ba bài truy cập mở trên PMC.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Vật liệu phi kim

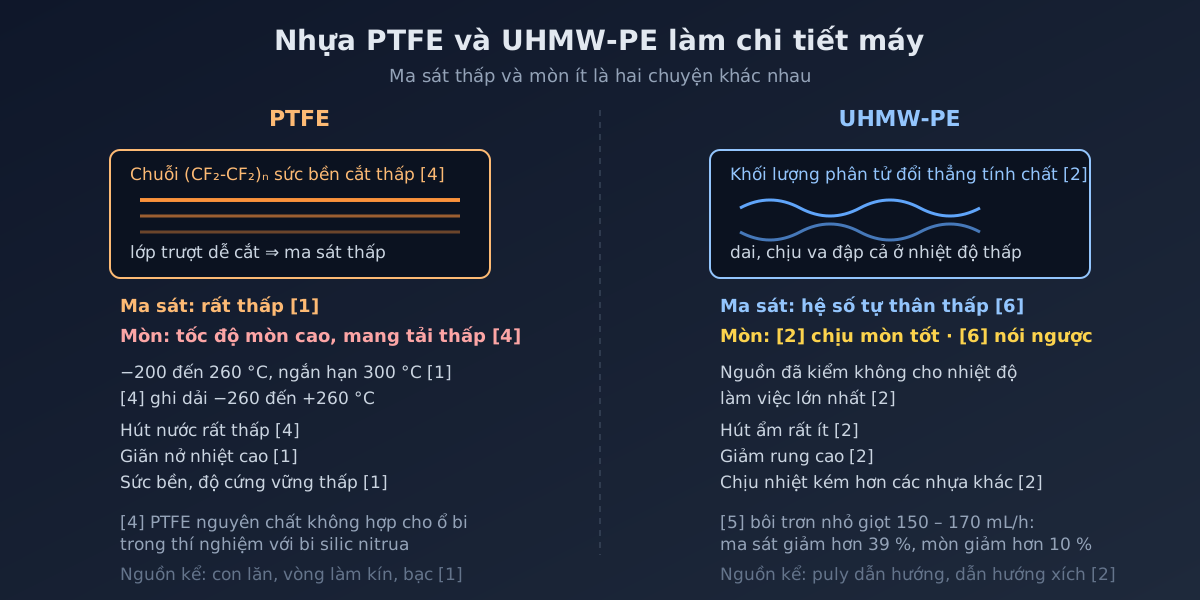
Nhựa PTFE và UHMW-PE làm chi tiết máy: trượt êm so với chịu va đập và chịu mòn

PTFE có tính trượt rất tốt và dải nhiệt độ rộng nhưng sức bền, độ cứng vững thấp và tốc độ mòn cao khi chưa độn; UHMW-PE dai, hút ẩm ít, chịu mòn tốt nhưng chịu nhiệt kém hơn các nhựa khác. Bài đối chiếu hai vật liệu theo góc chi tiết máy — bạc trượt, vòng làm kín, con lăn dẫn hướng — dựa trên trang vật liệu của Ensinger và ba bài báo truy cập mở, kèm bảng quyết định theo cái thấy được tại xưởng.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Vật liệu phi kim

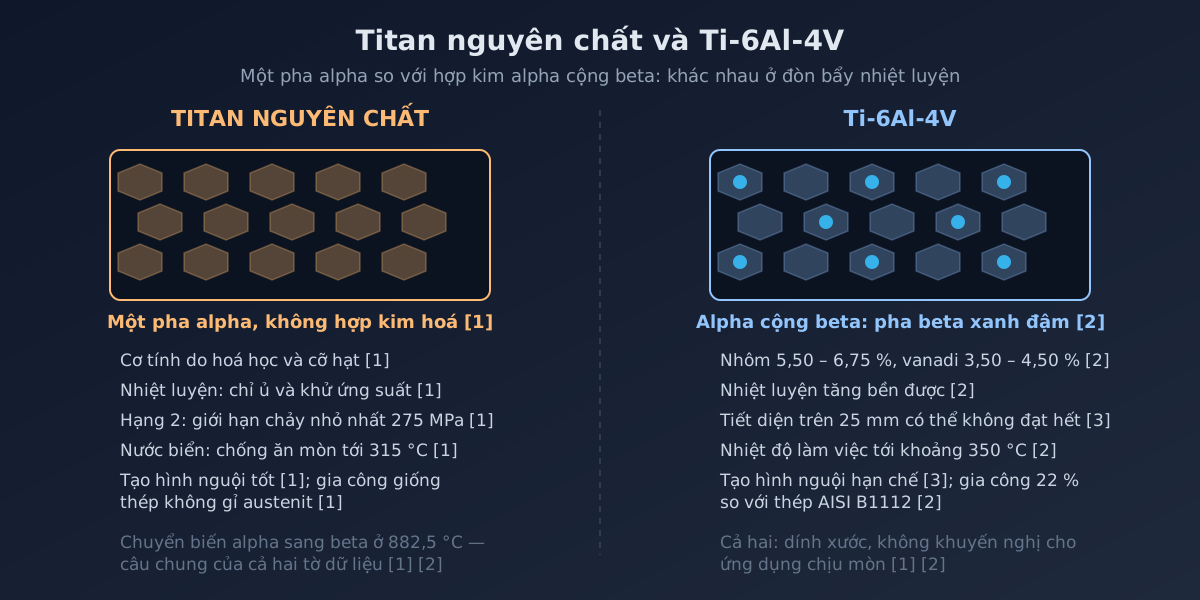
Titan nguyên chất và Ti-6Al-4V: một pha alpha so với hợp kim alpha cộng beta

Titan nguyên chất thương phẩm là vật liệu một pha alpha, cơ tính do tạp chất và cỡ hạt quyết định, nhiệt luyện chỉ gồm ủ và khử ứng suất. Ti-6Al-4V là hợp kim alpha cộng beta, nhiệt luyện được để tăng bền ở mức vừa. Bài đối chiếu tổ chức pha, khả năng nhiệt luyện, giới hạn nhiệt độ làm việc, tính hàn, tính tạo hình và ứng xử ăn mòn theo tờ dữ liệu Carpenter Technology, NeoNickel và hai bài trên Materials, kèm bảng quyết định theo cái thấy được tại xưởng.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Nhiệt luyện

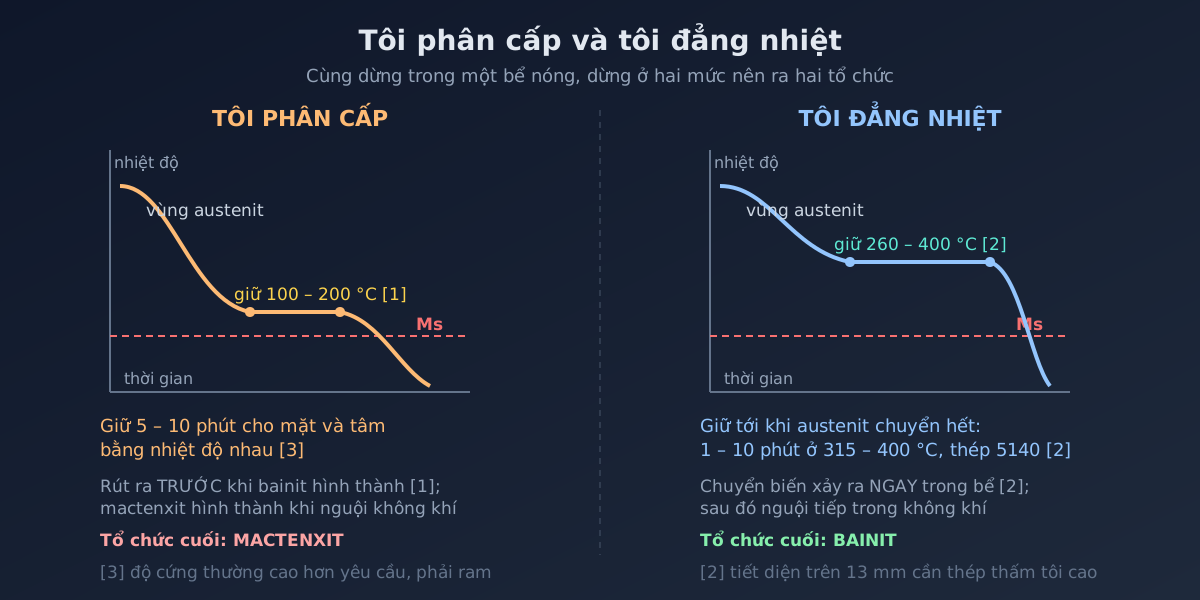
Tôi phân cấp và tôi đẳng nhiệt: cùng dừng ở bể nóng, ra hai tổ chức khác nhau

Tôi phân cấp giữ chi tiết quanh nhiệt độ bắt đầu mactenxit cho trong ngoài bằng nhiệt rồi lấy ra trước khi bainit kịp hình thành, nên tổ chức cuối là mactenxit và vẫn phải ram. Tôi đẳng nhiệt giữ ở nhiệt độ cao hơn cho austenit chuyển hết thành bainit ngay trong bể. Bài đối chiếu nhiệt độ bể, tổ chức nhận được, giới hạn tiết diện và nhóm thép phù hợp theo Gear Solutions và AST-Paulo, kèm bảng quyết định theo cái thấy được tại xưởng.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Nhiệt luyện

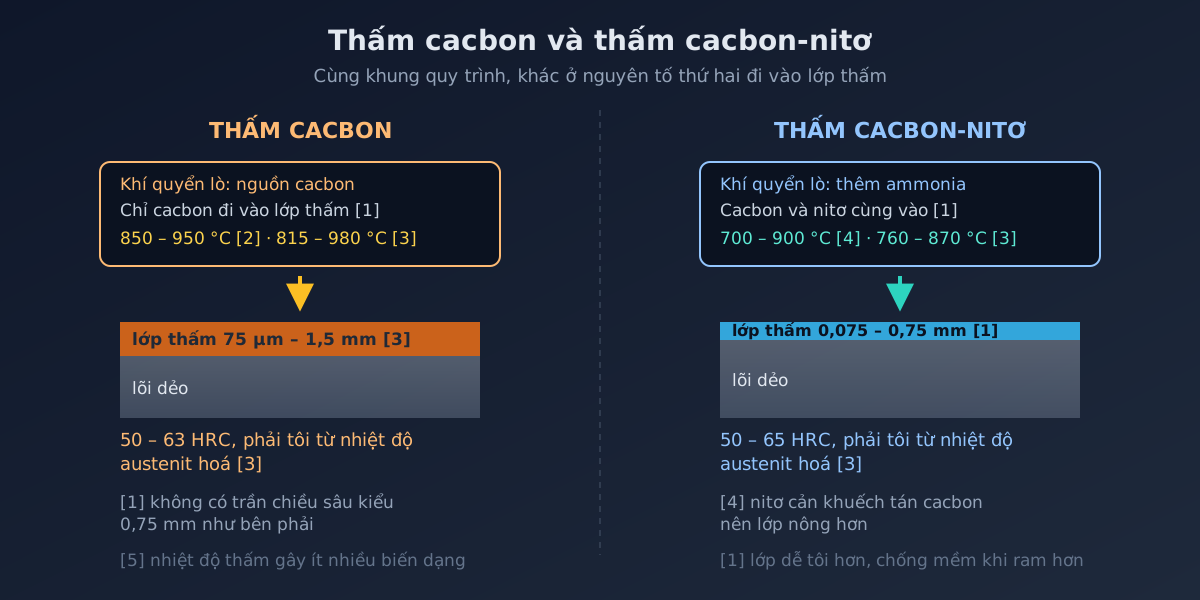
Thấm cacbon và thấm cacbon-nitơ: cùng một lò, khác nhau ở nguyên tố thứ hai

Thấm cacbon-nitơ là biến thể của thấm cacbon: thêm ammonia vào khí quyển để nitơ khuếch tán cùng cacbon, chạy ở nhiệt độ thấp hơn và thời gian ngắn hơn nên lớp thấm nông hơn, nhưng độ thấm tôi của lớp cao hơn và lớp chịu ram tốt hơn. Bài đối chiếu dải nhiệt độ, chiều sâu lớp, mác thép phù hợp và rủi ro austenit dư theo Total Materia, Industrial Heating và Advanced Heat Treat, kèm bảng quyết định theo cái thấy được tại xưởng.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Nhiệt luyện

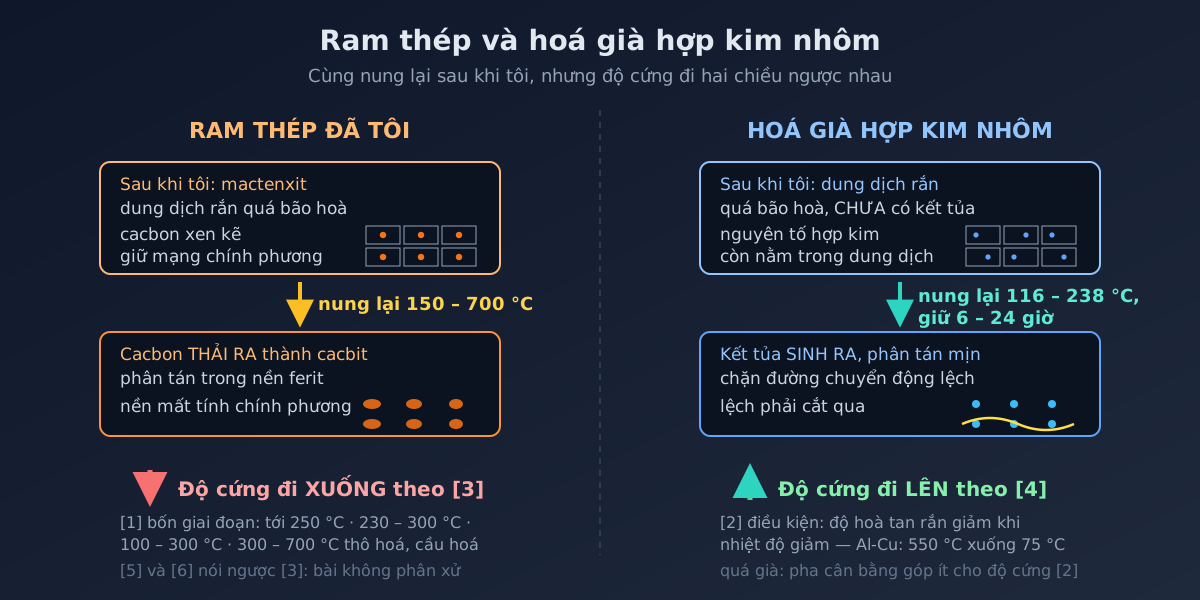
Ram thép và hoá già hợp kim nhôm: cùng nung lại sau khi tôi, ngược chiều độ cứng

Ram thải cacbon khỏi mactenxit quá bão hoà thành cacbit phân tán, đổi độ cứng lấy độ dai; hoá già kết tủa pha thứ hai từ dung dịch rắn quá bão hoà nên làm hợp kim nhôm bền lên. Bài đối chiếu bốn giai đoạn ram theo Total Materia với ba bước của hoá già, nêu chỗ ba nguồn nói ngược nhau về chiều độ cứng khi ram, và bảng quyết định theo cái thấy được tại xưởng.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Nhiệt luyện

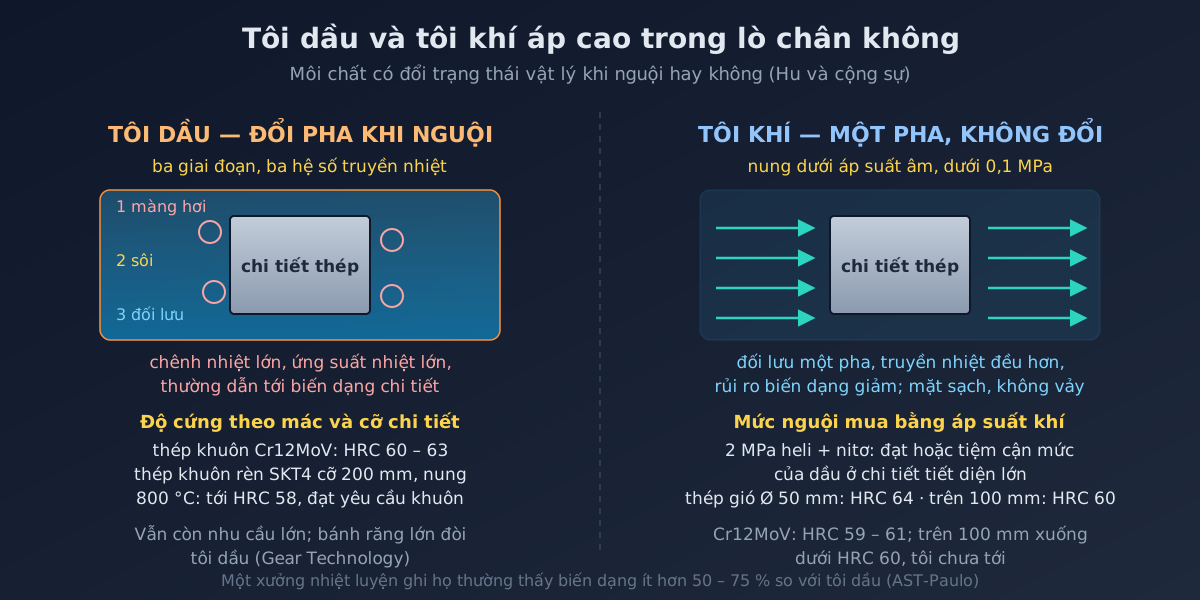
Tôi dầu và tôi khí áp cao trong lò chân không: đổi pha hay không đổi pha khi nguội

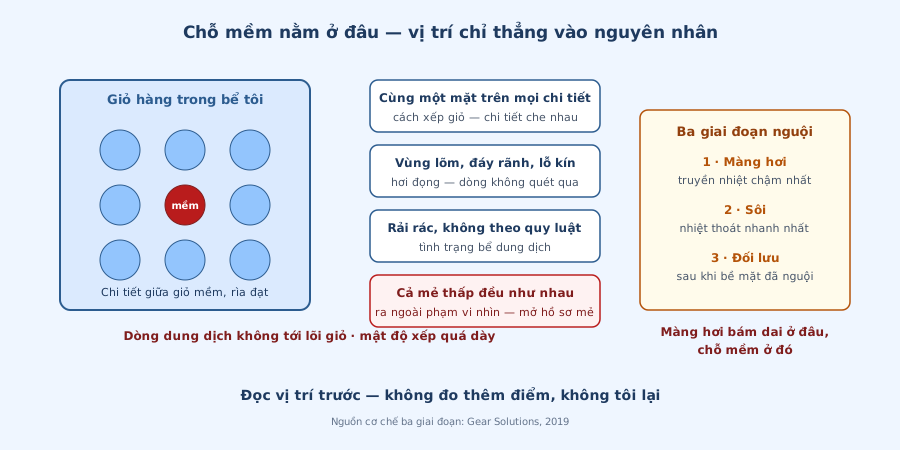
Dầu nguội qua ba giai đoạn màng hơi, sôi và đối lưu nên chênh nhiệt lớn và dễ gây biến dạng; khí áp cao nguội bằng đối lưu một pha nên đều hơn và ít biến dạng hơn, đổi lại tốc độ nguội phụ thuộc áp suất khí và tiết diện chi tiết. Bài đối chiếu cơ chế, độ cứng theo mác thép, biến dạng và bảng chọn hướng, dẫn nguồn bài tổng quan trên tạp chí Materials, AST-Paulo, Aalberts và Gear Technology.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Nhiệt luyện

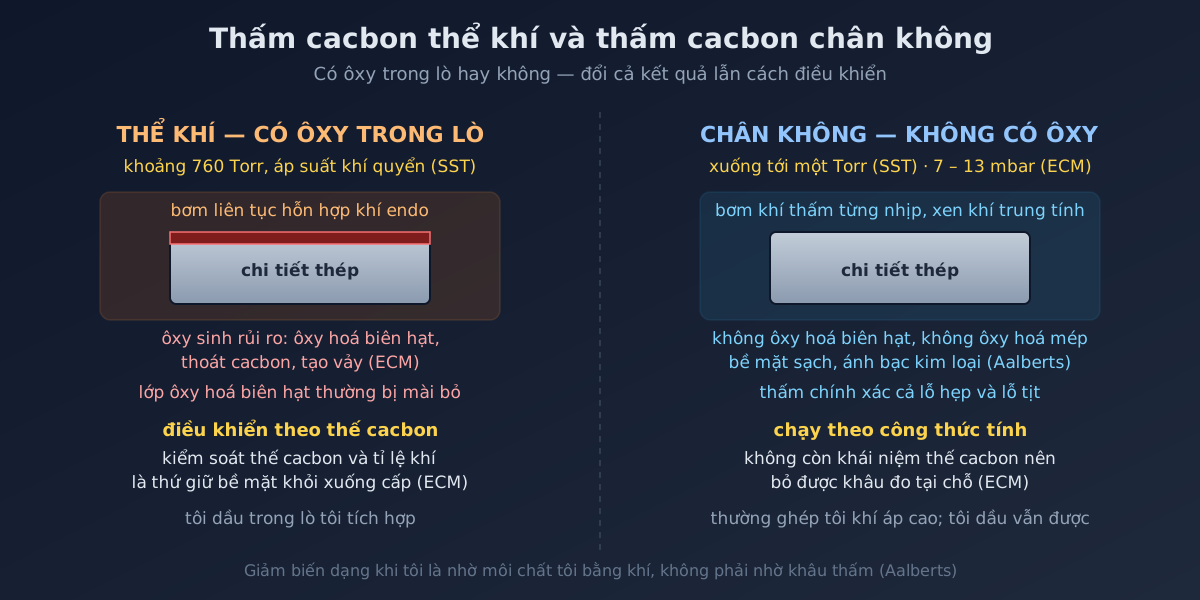
Thấm cacbon thể khí và thấm cacbon chân không: ôxy trong lò đổi cả kết quả lẫn cách điều khiển

Thấm cacbon khí quyển chạy có ôxy nên điều khiển theo thế cacbon và có rủi ro ôxy hoá biên hạt; thấm cacbon chân không chạy không có ôxy, cấp khí theo nhịp bơm và khuếch tán, không sinh ôxy hoá biên hạt. Bài đối chiếu cơ chế, áp suất, nhiệt độ, cách tôi sau thấm và bảng chọn hướng, dẫn nguồn Aalberts, ECM, Specialty Steel Treating và Gear Technology.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Nhiệt luyện

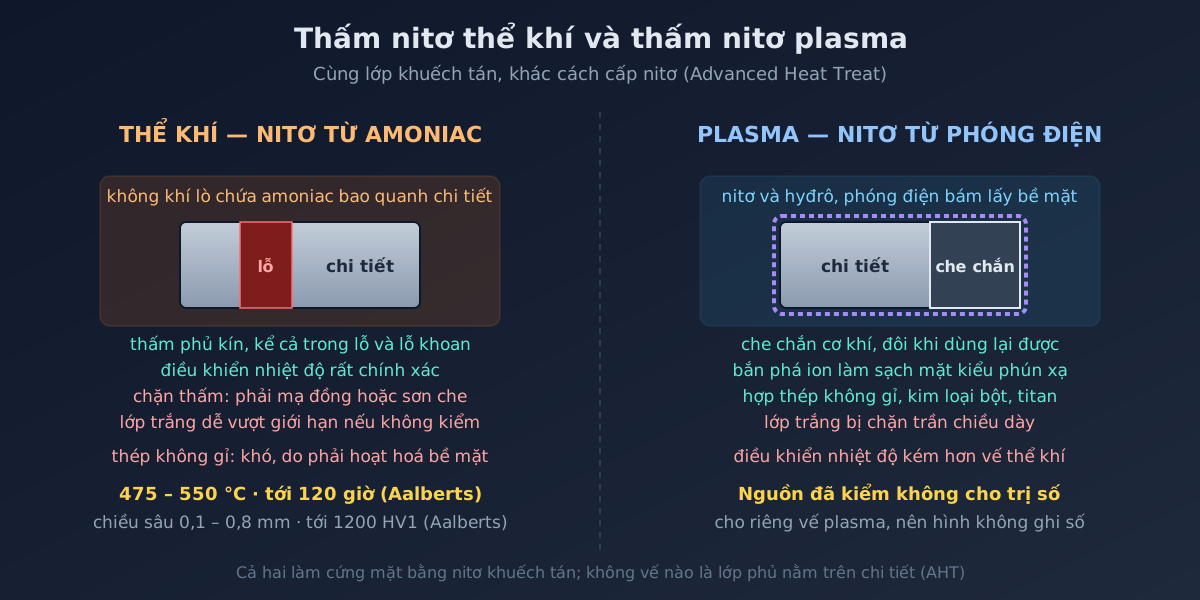
Thấm nitơ khí và thấm nitơ plasma: cùng một lớp khuếch tán, khác cách cấp nitơ

Hai quá trình cùng làm cứng mặt bằng nitơ khuếch tán, không tạo lớp phủ. Khác nhau ở cách cấp nitơ (amoniac hay phóng điện nitơ với hyđrô), ở chiều dày lớp trắng đạt được, ở cách che chắn cục bộ và ở nhóm vật liệu phù hợp. Bài dẫn nguồn Advanced Heat Treat, Nitrex, Eurotherm và Aalberts, kèm bảng chọn hướng theo dấu hiệu tại xưởng.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Vật liệu & nhiệt luyện

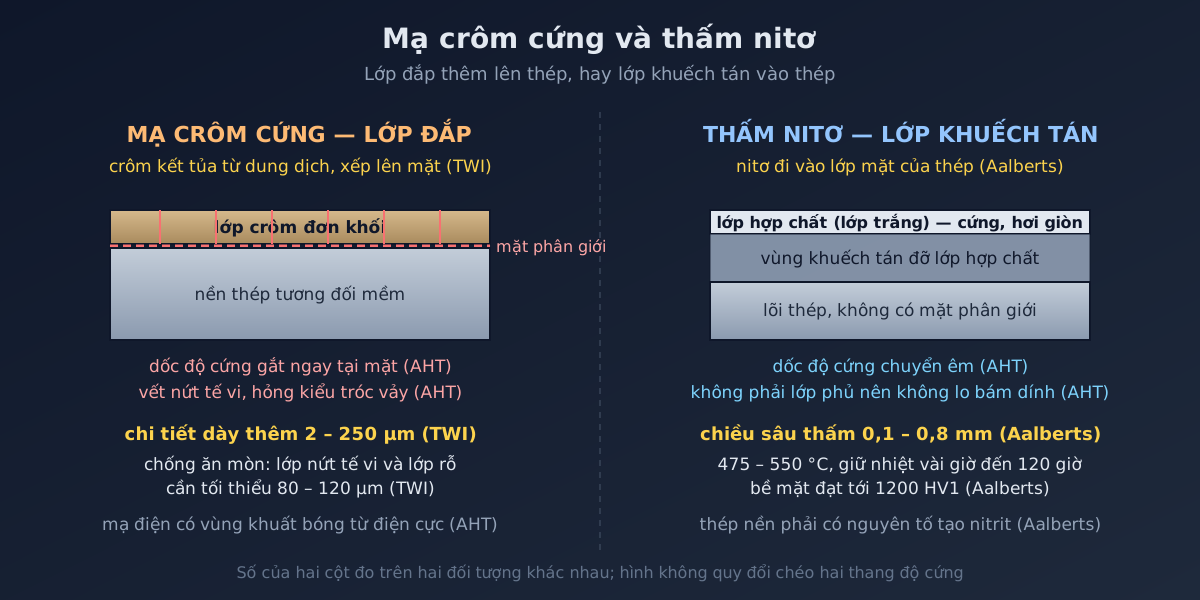
Mạ crôm cứng và thấm nitơ: lớp đắp thêm lên thép hay lớp khuếch tán vào thép?

Mạ crôm cứng đắp một lớp crôm lên nền thép bằng điện phân nên chi tiết dày thêm và lớp phủ có thể bong; thấm nitơ đưa nitơ khuếch tán vào chính lớp thép nên không có ranh giới bám dính. Bài đối chiếu cơ chế, kích thước, dốc độ cứng, vật liệu nền phù hợp và bảng chọn hướng theo dấu hiệu tại xưởng, dẫn nguồn TWI, Aalberts và Advanced Heat Treat.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Vật liệu & nhiệt luyện

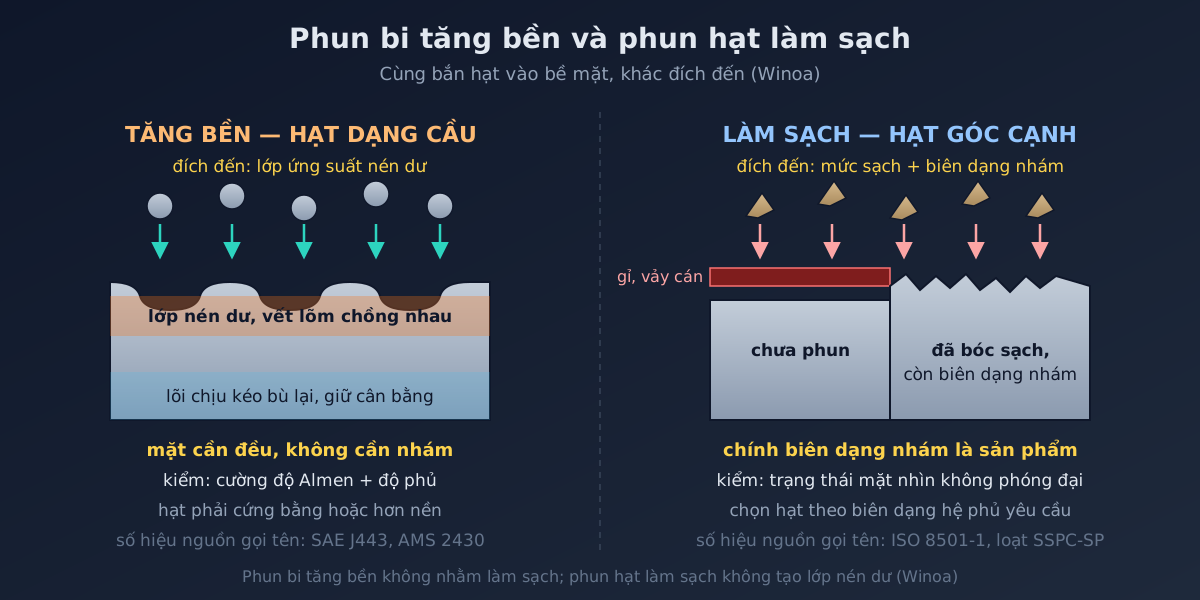
Phun bi tăng bền và phun cát làm sạch: hai việc khác nhau trên cùng một máy phun hạt

Phun hạt làm sạch bóc gỉ, sơn và vảy cán rồi để lại độ nhám cho lớp phủ bám; phun bi tăng bền dùng hạt dạng cầu để tạo lớp ứng suất nén dư dưới bề mặt, chống mỏi. Bài tách rõ hai mục đích, hình dạng hạt, cách kiểm nghiệm thu và bảng chọn hướng theo dấu hiệu tại xưởng, dẫn nguồn shotpeener.com, Winoa và AGA.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Vật liệu & nhiệt luyện

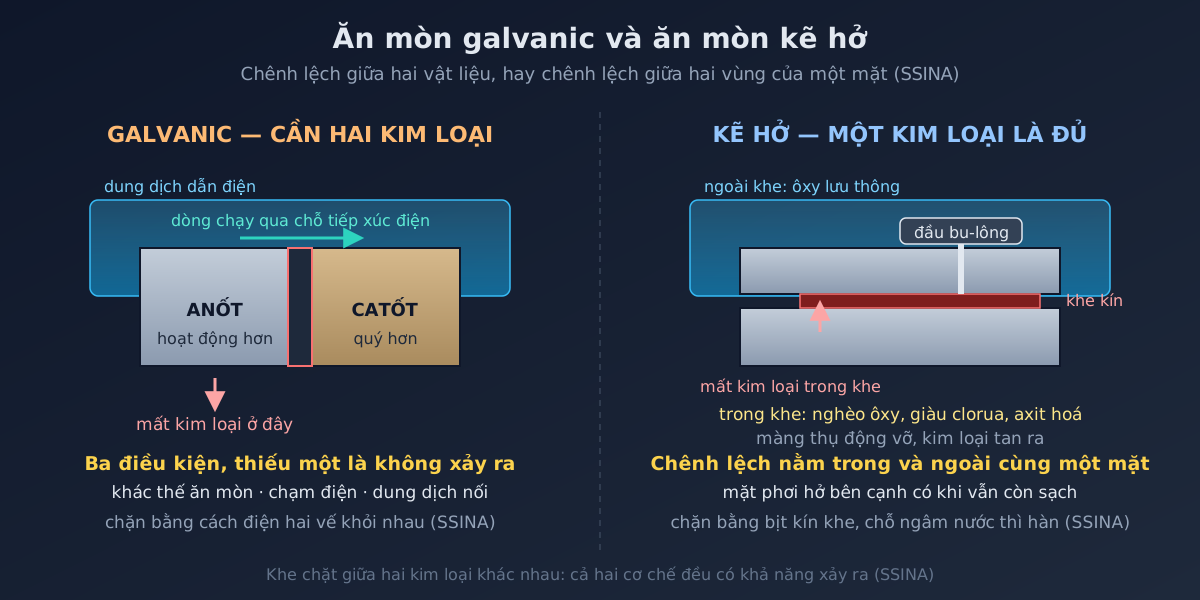
Ăn mòn galvanic và ăn mòn kẽ hở: hai kim loại khác nhau hay một khe kín?

Ăn mòn galvanic đòi đủ ba yếu tố — hai kim loại khác thế ăn mòn, tiếp xúc điện, dung dịch dẫn điện — nên cắt một yếu tố là chặn được. Ăn mòn kẽ hở chỉ cần một kim loại và một khe kín ôxy không lưu thông. Bài đối chiếu cơ chế, tỉ lệ diện tích, cách bịt khe và bảng xử theo dấu hiệu tại xưởng, dẫn nguồn SSINA.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Vật liệu & nhiệt luyện

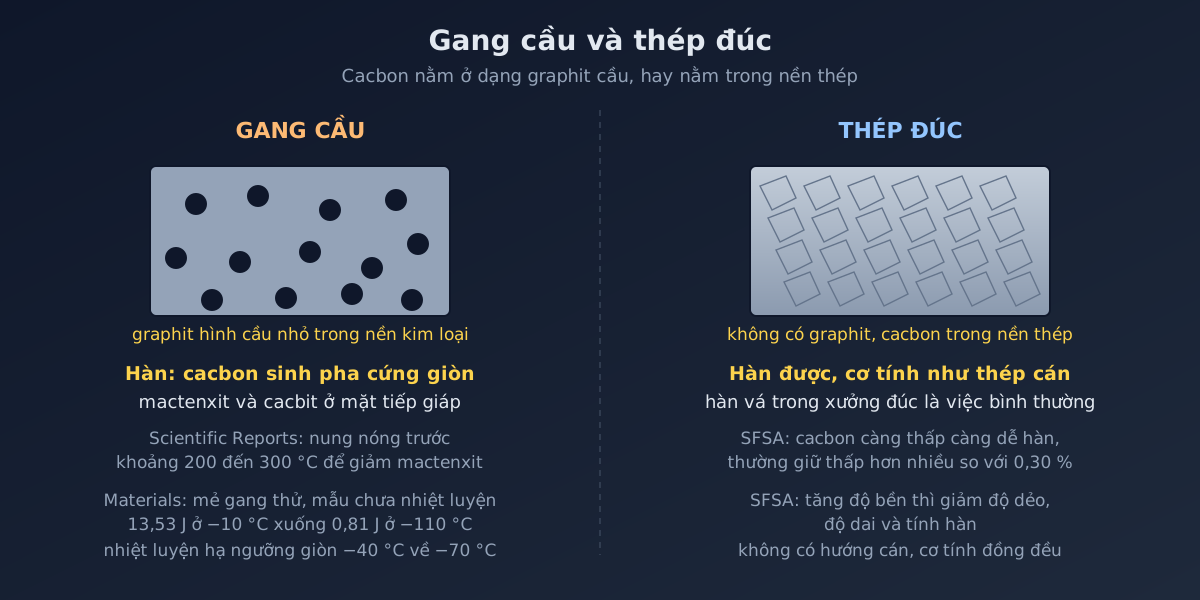
Gang cầu và thép đúc: graphit cầu đổi lấy gì khi hàn và khi chịu va đập lạnh

Gang cầu giữ cacbon ở dạng graphit cầu trong nền kim loại, thép đúc thì không có graphit. Khác biệt đó dẫn tới hai lối làm khác nhau khi hàn và khi chịu va đập ở nhiệt độ thấp. Bài dẫn hai tài liệu của Steel Founders Society of America và ba bài báo truy cập mở, ghi rõ mác và ngữ cảnh của từng con số.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Nhiệt luyện

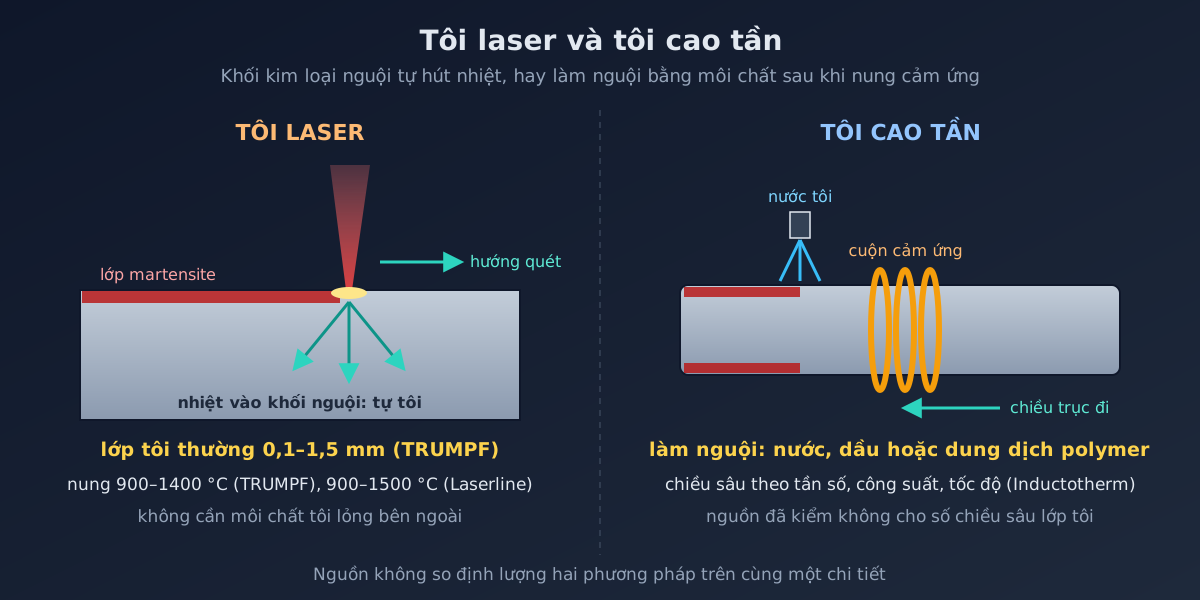
Tôi laser và tôi cao tần: khối kim loại nguội tự hút nhiệt hay làm nguội bằng môi chất

Tôi laser nung một vệt bề mặt sát dưới nhiệt độ chảy rồi để khối kim loại nguội xung quanh hút nhiệt, tự tôi thành martensite; tôi cao tần nung lớp ngoài bằng cảm ứng rồi làm nguội bằng nước, dầu hoặc dung dịch polymer. Chiều sâu lớp tôi laser theo nguồn, các thông số chỉnh chiều sâu của cao tần, ca biên chi tiết mỏng, và nhận định ít biến dạng là của ai.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Vật liệu phi kim

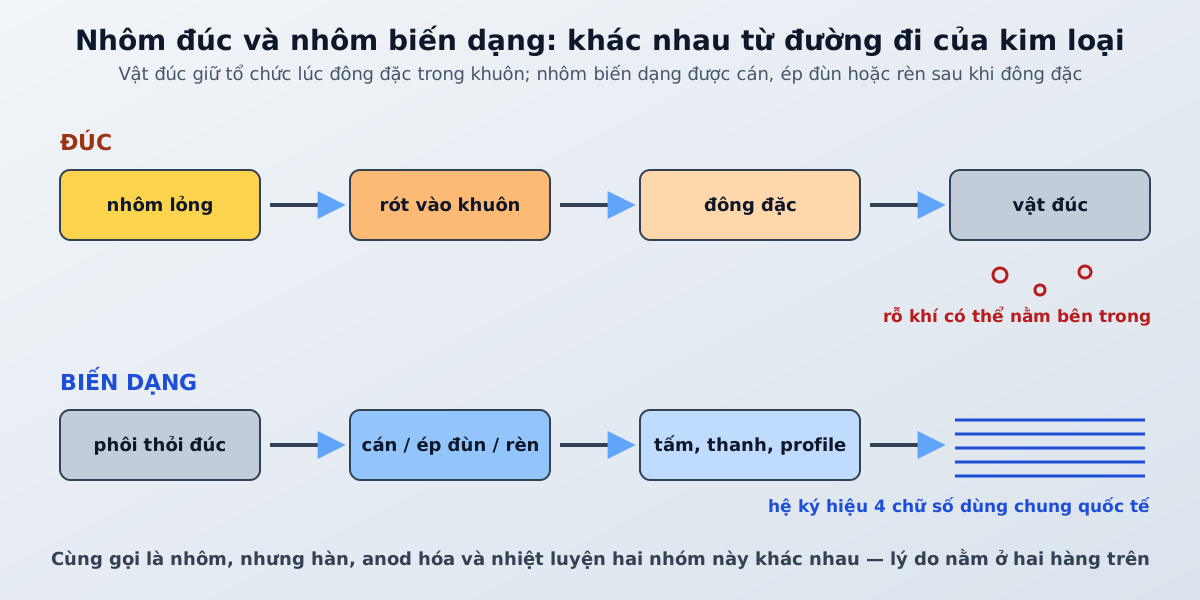
Nhôm đúc và nhôm biến dạng: vì sao cùng là nhôm mà hàn, anod hóa, nhiệt luyện khác nhau?

Nhôm đúc đông đặc trong khuôn, hợp kim pha riêng theo quá trình đúc; nhôm biến dạng được đúc thỏi rồi cán, ép đùn, rèn. Hệ ký hiệu khác nhau, hợp kim đúc nhiều silic anod kém, vật đúc áp lực có rỗ khí nên khó nhiệt luyện và hàn. Nguồn European Aluminium, AAC, bài bình duyệt; bảng xử lý tại xưởng.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Vật liệu phi kim

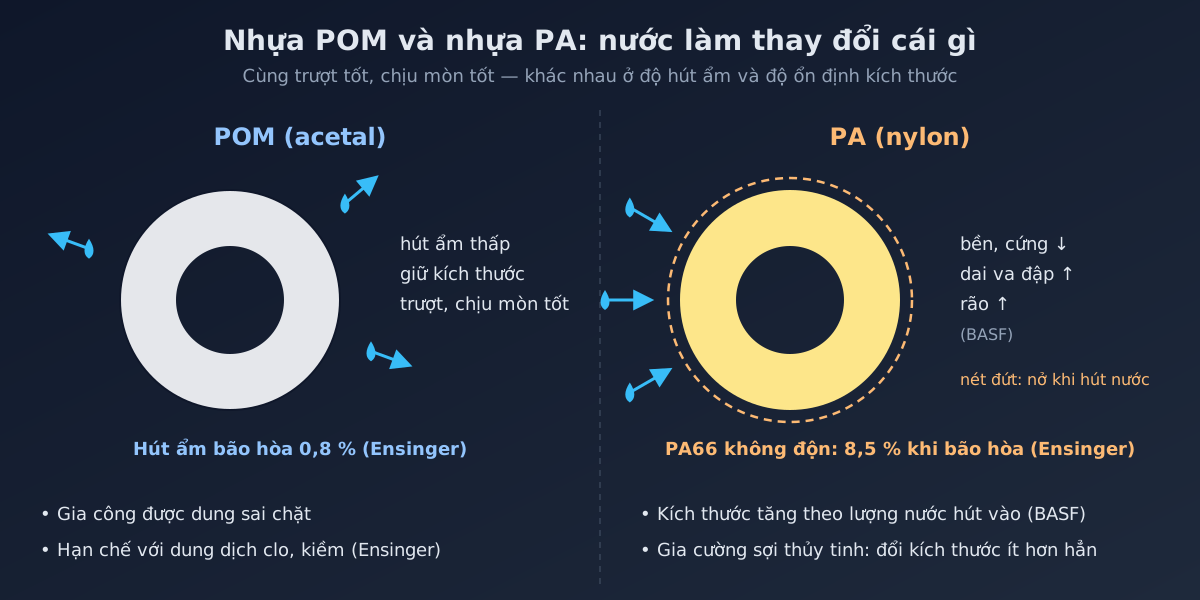
Nhựa POM và nhựa PA cho bánh răng, bạc trượt: độ ẩm quyết định nhiều hơn độ bền

POM và PA đều trượt tốt, chịu mòn tốt; khác biệt quyết định là nước. POM hút ẩm thấp nên giữ kích thước; PA hút ẩm đáng kể, kích thước tăng, bền và cứng giảm, dai va đập tăng. Số liệu theo BASF và Ensinger cho từng mác, rão, ca PA gia cường, bảng chọn theo điều kiện làm việc.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Nhiệt luyện

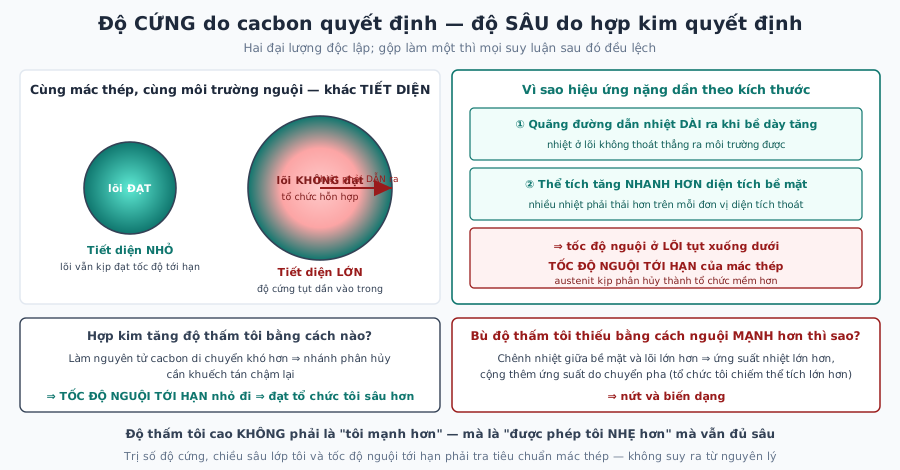
Độ thấm tôi: vì sao cùng một mẻ tôi mà lõi chi tiết vẫn không cứng?

Độ thấm tôi là khả năng đạt tổ chức tôi ở chiều sâu, không phải khả năng đạt độ cứng cao — hai đại lượng do hai thứ khác nhau quyết định. Lõi nguội chậm hơn bề mặt nên có thể không đạt tốc độ nguội tới hạn, và hiệu ứng đó nặng dần theo tiết diện.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Vật liệu & nhiệt luyện

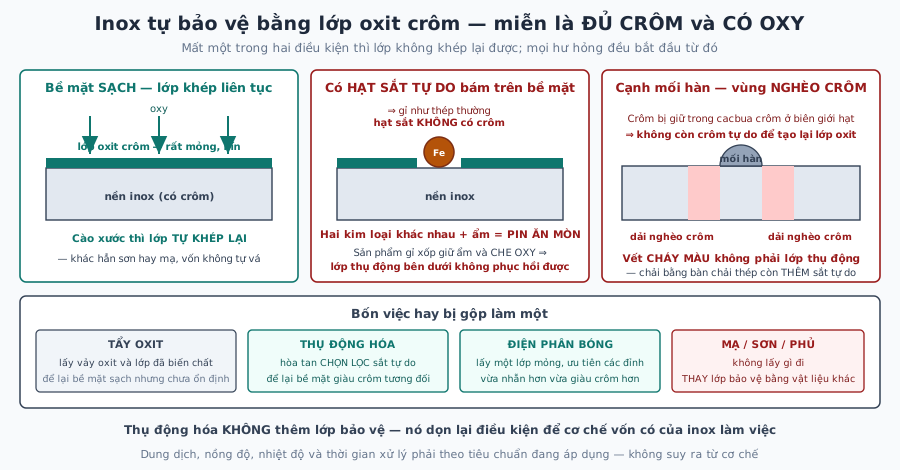
Thụ động hóa inox: vì sao inox vẫn gỉ sau khi gia công?

Inox không gỉ nhờ một lớp oxit crôm rất mỏng tự hình thành và tự phục hồi. Gia công, hàn hay chạm dụng cụ thép để lại sắt tự do và làm lớp ấy đứt quãng; thụ động hóa là bước hòa tan chọn lọc sắt tự do để lớp oxit khép lại liên tục.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Nhiệt luyện

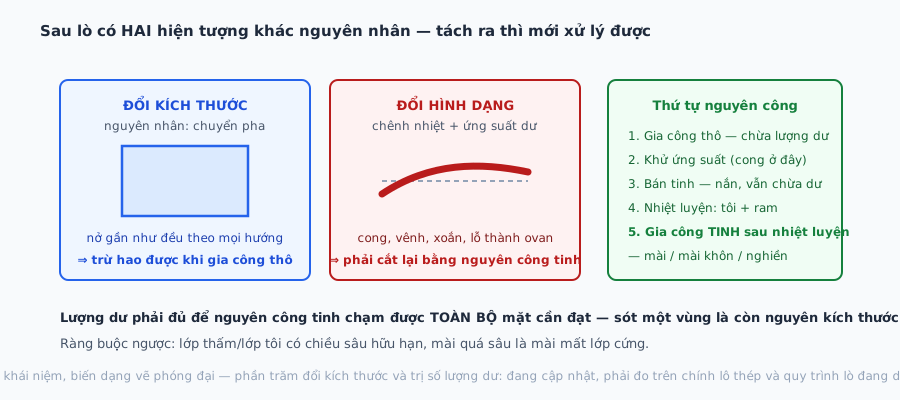
Tôi xong chi tiết ra ngoài dung sai: biến dạng nhiệt luyện và lượng dư mài

Sau khi tôi, chi tiết đổi cả kích thước lẫn hình dạng — và đó là hai hiện tượng có nguyên nhân khác nhau. Đổi kích thước đến từ chuyển pha, vì tổ chức nhận được sau tôi có thể tích riêng khác tổ chức ban đầu. Đổi hình dạng đến từ chênh nhiệt và ứng suất dư. Vì thế nguyên công tinh phải nằm sau nhiệt luyện, với lượng dư chừa sẵn.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Vật liệu & nhiệt luyện

Xử lý bề mặt kim loại: mạ kẽm, anod hóa, sơn tĩnh điện, đen hóa — mục đích và ứng dụng

So sánh 6 phương pháp xử lý bề mặt kim loại: mạ kẽm nhúng nóng/điện phân, anod hóa nhôm (loại II/III), sơn tĩnh điện, phun bi, đen hóa, phốt phát hóa — chiều dày lớp phủ, mục đích và khi nào dùng loại nào.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Vật liệu & nhiệt luyện

Mạ crôm cứng khác mạ crôm trang trí thế nào?

Hai loại dùng cùng kim loại phủ nhưng khác cấu trúc lớp và mục tiêu. Lớp trang trí rất mỏng đặt trên nền lót đã đánh bóng để cho vẻ ngoài; lớp cứng dày hơn nhiều và mạ trực tiếp lên nền để chống mài mòn, phục hồi kích thước.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Nhiệt luyện

Nguyên lý tôi, ram và thấm cacbon: vì sao thép cứng lên sau nhiệt luyện

Tôi thép nung trên Ac1 tạo austenit rồi làm nguội nhanh thành mactenxit cứng; ram giảm ứng suất dư sau tôi ở 3 mức nhiệt; thấm cacbon khuếch tán cacbon vào bề mặt thép mềm trước khi tôi. Bài giải thích nguyên lý ba công đoạn nhiệt luyện thép cơ bản.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Nhiệt luyện

Ủ, thường hóa và khử ứng suất khác nhau thế nào?

Cả ba đều nung rồi nguội chậm, khác ở mục tiêu và tốc độ nguội. Ủ nguội trong lò để làm mềm tối đa; thường hóa nguội ngoài không khí nên hạt mịn hơn; khử ứng suất nung dưới vùng chuyển biến, chỉ giải phóng ứng suất dư.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Vật liệu & nhiệt luyện

Lớp phủ bề mặt bị bong tróc: cơ chế và nguyên nhân gốc?

Bong tróc là hỏng ở liên kết giữa phủ và nền, không phải do vật liệu phủ kém. Bám dính cần đủ ba điều kiện: bề mặt sạch, độ nhám nền phù hợp, ứng suất trong lớp phủ không vượt sức bám. Nhìn mặt dưới mảnh bong là cách khoanh nhóm nguyên nhân không cần thiết bị.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Vật liệu & nhiệt luyện

SS400 và S45C: khác nhau thế nào, khi nào chọn loại nào

SS400 (carbon thấp, bền kéo ≥400MPa, dễ hàn, khó tôi cứng) dùng cho khung/kết cấu hàn; S45C (carbon trung bình, bền kéo ≥600MPa, tôi cải thiện được tới 650-800MPa) dùng cho trục/bánh răng chịu tải.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Vật liệu & nhiệt luyện

Inox 304 và 316: khác nhau thế nào, khi nào cần chọn 316

Inox 316 có thêm 2-3% Molypden so với 304, PREN đạt 24-26 so với 18-19, chống ăn mòn rỗ/clorua tốt hơn rõ rệt. Môi trường trong nhà thông thường 304 đã đủ; môi trường ven biển/hóa chất/y tế cần 316.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Thép & hợp kim

Thép công cụ và hợp kim: SKD61, S45C, SCM440, thép gió HSS — bảng tra

4 mác thép hay gặp trong chế tạo cơ khí: S45C (thép kết cấu thông dụng), SCM440 (hợp kim Cr-Mo bền cao), SKD61 (thép làm khuôn dập nóng chịu sốc nhiệt), HSS/SKH51 (thép gió làm dao cắt) — thành phần, độ cứng, ứng dụng có dẫn nguồn.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Nhiệt luyện

Cách tính nhiệt độ tôi theo mác thép

Nhiệt độ tôi (austenitizing) ước tính bằng công thức Ac3+30-50°C cho thép cacbon/hợp kim thấp, nhưng thép hợp kim cao/thép công cụ phải tra theo mác vì cần hòa tan carbide ở nhiệt độ cao hơn hẳn — bảng tra S45C, SCM440, SKD61, HSS/SKH51 có dẫn nguồn.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Nhiệt luyện

Chi tiết nào của đồ gá cần nhiệt luyện, chi tiết nào không?

Chỉ bộ phận đồ gá tiếp xúc trực tiếp/lặp lại (chốt định vị, bạc dẫn hướng, mặt tì chịu mòn) cần cứng hóa bề mặt tới 58-62 HRC — thân đế và kết cấu không chịu ma sát trực tiếp thường dùng thép thường, không cần tôi cứng.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Nhiệt luyện

Lò nhiệt luyện: phân loại, nguyên lý và cách chọn

5 loại lò nhiệt luyện phổ biến — lò buồng, lò giếng, lò liên tục, lò chân không, lò muối — nguyên lý gia nhiệt, ưu-nhược điểm và cách chọn theo phương pháp nhiệt luyện.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Nhiệt luyện

Tôi cao tần (induction hardening): nguyên lý hiệu ứng bề mặt, so sánh với tôi toàn phần

Tôi cao tần dùng dòng điện cảm ứng tần số cao nung chỉ lớp bề mặt (hiệu ứng bề mặt) rồi làm nguội ngay — tần số càng cao lớp tôi càng mỏng. So sánh với tôi toàn phần và ứng dụng thực tế (trục, bánh răng, cổ trục ổ bi).

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Nhiệt luyện

Mất màu bề mặt khi thấm nitơ: 5 nguyên nhân và cách phòng ngừa

5 nguyên nhân gây mất màu/biến màu bề mặt sau thấm nitơ: bề mặt chưa sạch, dầu bảo quản, xếp chồng che khuất, khí lẫn tạp chất/hơi nước, làm nguội sai cách — kèm bảng chẩn đoán và cách phòng ngừa từng nguyên nhân.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Nhiệt luyện

Đặt gia công nhiệt luyện ngoài: yêu cầu kỹ thuật, câu hỏi đánh giá năng lực, tiêu chí nghiệm thu

Checklist đặt gia công nhiệt luyện ngoài: 3 nhóm — cần cung cấp gì (mác thép, độ cứng đích, chiều sâu case), hỏi gì để đánh giá năng lực đơn vị, và tiêu chí nghiệm thu lô hàng. Góc tiêu chí/cách kiểm, không nêu tên đơn vị.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Thép & hợp kim

Yếu tố cấu thành giá thép chế tạo: từ nguyên liệu đến sản phẩm cán/rèn

Giá thép chế tạo (thép hình, thép tấm, thép hợp kim dùng gia công cơ khí) hình thành từ 4 nhóm yếu tố chính — nguyên liệu đầu vào (quặng sắt/thép phế), chi phí năng lượng luyện cán, chi phí gia công/xử lý bổ sung, và yếu tố thị trường cung-cầu. Bài giải thích cấu trúc chi phí, không trích dẫn số giá cụ thể tại một thời điểm (dễ lỗi thời, không phải phạm vi wiki kỹ thuật).

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Thép & hợp kim

Thép hợp kim kết cấu 40Cr, 42CrMo (40CrMo), 40CrNiMoA: thành phần, tương đương

3 mác thép hợp kim kết cấu phổ biến sau C45: 40Cr (Cr, tải vừa-nặng), 42CrMo — thị trường thường gọi '40CrMo' (Cr-Mo, tương đương 4140/SCM440), 40CrNiMoA (Cr-Ni-Mo, chữ A=P,S thấp, tương đương 4340). Bảng thành phần và tương đương đa chuẩn — 'tương đương' không phải 'đồng nhất'.

Thép & hợp kim

Thép C45: cơ tính và thành phần hóa học theo TCVN 1766

Thép C45 (thép cacbon kết cấu chất lượng tốt, ~0,45% C) có giới hạn bền 570-690 MPa theo TCVN 1766 — mác thép phổ biến nhất trong chế tạo cơ khí Việt Nam, nhiều nguồn shop công bố số liệu không thống nhất.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Vật liệu & nhiệt luyện

Thép cốt bê tông TCVN 1651:2018 — giải mã mác và bảng cơ tính

Giải mã ký hiệu mác thép cốt bê tông (CB240-T, CB300-V, CB400-V, CB500-V) và bảng cơ tính ReH, Rm, độ giãn dài theo TCVN 1651:2018 — chỉ điền ô đã đối chiếu ≥2 nguồn, ô nguồn lệch ghi rõ 'tra tiêu chuẩn gốc'.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Vật liệu & nhiệt luyện

Mạ kẽm nhúng nóng: quy trình 4 bước chi tiết

Tẩy dầu mỡ, tẩy gỉ axit, trợ dung flux, nhúng bể kẽm ~450°C — quy trình đầy đủ mạ kẽm nhúng nóng theo ISO 1461.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Vật liệu & nhiệt luyện

Anod hóa nhôm: quy trình điện phân và phân loại chi tiết

Nhôm làm anode trong dung dịch axit sulfuric, dòng điện tạo lớp oxit bảo vệ ngay trên bề mặt — quy trình và phân loại I/II/III sâu hơn.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Vật liệu & nhiệt luyện

Sơn tĩnh điện: quy trình 7 bước tiền xử lý và sấy cứng

Quy trình 7 bể tiền xử lý (tẩy dầu, phốt phát hóa) trước phun bột tĩnh điện, nhiệt độ và thời gian sấy cứng tiêu chuẩn 180-200°C.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Vật liệu & nhiệt luyện

Phun bi, phun cát: kỹ thuật và tiêu chuẩn độ sạch bề mặt Sa2,5

Nguyên lý phun hạt mài làm sạch bề mặt, thang tiêu chuẩn độ sạch Sa1–Sa3, Sa2,5 (gần sạch trắng) là chuẩn phổ biến trước sơn/mạ chất lượng cao.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Vật liệu & nhiệt luyện

Phốt phát hóa: quy trình và phân loại kẽm/mangan

Lớp chuyển đổi phốt phát tinh thể hình thành qua phản ứng hóa học, phân loại phốt phát kẽm (nền bám dính sơn) và phốt phát mangan (chống mòn + giữ dầu).

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Vật liệu & nhiệt luyện

Ăn mòn điện hóa (galvanic corrosion): cơ chế, dãy điện hóa và cách cách ly khi ghép khác kim loại

Ăn mòn điện hóa xảy ra khi hai kim loại khác điện thế tiếp xúc điện trong môi trường ẩm — kim loại hoạt động hơn bị ăn mòn nhanh, kim loại quý hơn được bảo vệ. Bài giải thích cơ chế pin ăn mòn, dãy điện hóa thực dụng của các kim loại thường gặp trong cơ khí – xây dựng, và quy tắc chọn/cách ly khi bắt buộc ghép khác kim loại.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Vật liệu phi kim

Hợp kim màu trong cơ khí: hệ ký hiệu hợp kim nhôm 4 số, đồng thau vs đồng thanh

Hợp kim màu (nhôm, đồng) khác thép ở mật độ thấp, khả năng chống ăn mòn tự nhiên, dẫn điện/nhiệt tốt. Bài giải thích hệ ký hiệu 4 số hợp kim nhôm biến dạng (ISO 209/ANSI H35.1), ký hiệu độ bền T6, phân biệt đồng thau (Cu-Zn) và đồng thanh (Cu-Sn/Cu-Al), và TCVN tương ứng.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật

Bài nền tảng

Vật liệu & nhiệt luyện

Mọi quyết định trong cơ khí đều bắt đầu từ vật liệu: chọn đúng thép, hợp kim hay phi kim quyết định phần lớn bài toán chi phí – độ bền – công nghệ chế tạo. Nhiệt luyện là "phép thuật" biến cùng một mác thép thành những vật liệu có cơ tính hoàn toàn khác nhau.

Nhóm vật liệu thông dụng

  • Thép cacbon kết cấu (C45, SS400...): rẻ, dễ gia công, dùng cho trục, bánh răng, kết cấu chung.
  • Thép hợp kim & thép dụng cụ (SKD11, SKD61, SCM440...): thêm Cr, Mo, V... để tăng độ thấm tôi, chịu mài mòn, chịu nhiệt — vật liệu của khuôn và dao cụ.
  • Thép không gỉ (SUS304, SUS316...): chống ăn mòn, dùng trong thực phẩm, y tế, hóa chất.
  • Kim loại màu (nhôm 6061/7075, đồng, gang): nhẹ, dẫn nhiệt/điện tốt hoặc giảm chấn tốt tùy ứng dụng.

Nhiệt luyện — thay đổi cơ tính không đổi hình dạng

Các quy trình cốt lõi: tôi (nung + làm nguội nhanh để tăng độ cứng), ram (nung lại sau tôi để giảm giòn, ổn định tổ chức), ủ (làm mềm, khử ứng suất) và hóa nhiệt luyện (thấm cacbon, thấm nitơ — cứng bề mặt, dẻo lõi). Độ cứng đạt được đo bằng thang HRC/HB và phải được kiểm tra sau mỗi mẻ.

Vật liệu là thực thể "giao thoa" nhiều chuyên trang nhất: nó quyết định chế độ cắt khi gia công, tính hàn khi hàn kết cấu và tuổi thọ của khuôn mẫu.

Tính hàn của thép giảm khi hàm lượng cacbon tăng — công thức tương đương cacbon (CE, theo IIW) quy đổi cả cacbon lẫn nguyên tố hợp kim về một chỉ số duy nhất để đánh giá nhanh có cần gia nhiệt trước khi hàn hay không. Xem công thức và bảng ngưỡng đầy đủ tại Tính hàn của các loại thép.