Chuyển đến nội dung chính
CƠ KHÍ.NET
Vận hành & bảo trì

Vận hành & bảo trì

Vận hành & bảo trì là chuyên trang về giữ thiết bị cơ khí hoạt động ổn định, an toàn, đúng tuổi thọ thiết kế: chiến lược bảo trì định kỳ, dự báo, khắc phục và các tiêu chuẩn đo tình trạng máy như ISO 20816 (rung động), ISO 21940 (cân bằng), ISO VG (độ nhớt dầu bôi trơn). Trang tập trung góc nguyên lý và tiêu chuẩn.

Vận hành & bảo trì

Tra mỡ vòng bi: bơm thừa hỏng nhanh hơn bơm thiếu

Mỡ bơm vào vòng bi nhiều hơn mức cần làm vòng bi nóng lên chứ không êm hơn. Bơm thừa, bơm sai chu kỳ và trộn hai loại mỡ khác gốc là ba lỗi tra mỡ có dấu hiệu riêng, tách được bằng nhiệt độ, bằng trạng thái mỡ cũ và bằng chỗ mỡ thoát ra.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Vận hành & bảo trì

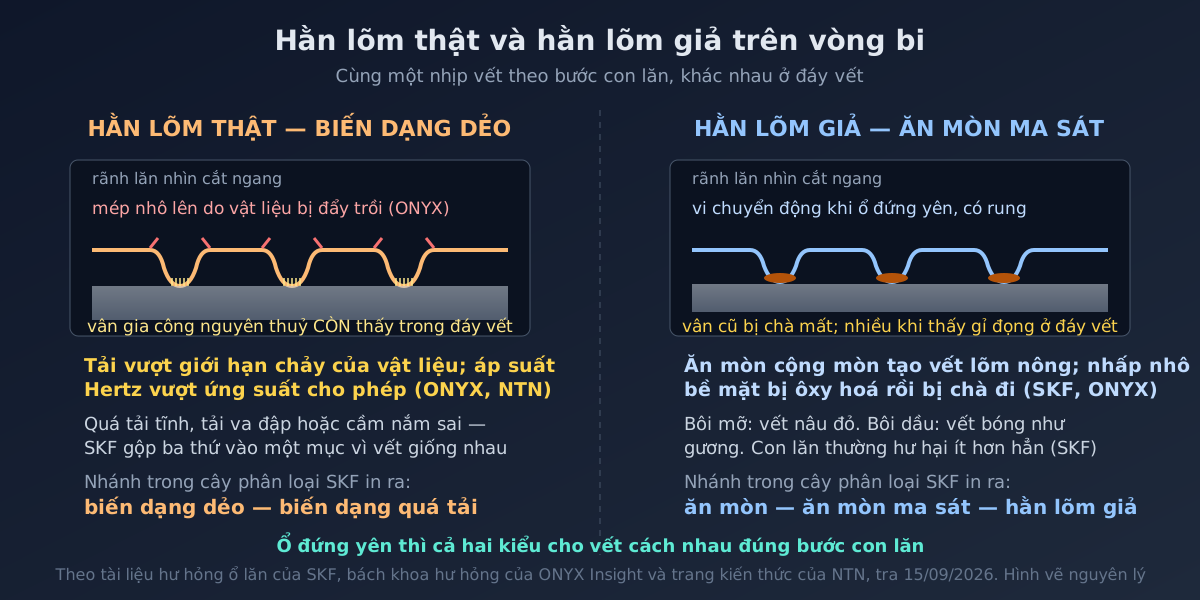
Hằn lõm thật và hằn lõm giả trên vòng bi: hai vết giống nhau, hai nguyên nhân khác nhau

Hằn lõm thật là biến dạng dẻo do tải vượt giới hạn chảy; hằn lõm giả là vết do rung và vi chuyển động lúc ổ đứng yên, thuộc nhánh ăn mòn ma sát. Hai vết cách đều nhau theo bước con lăn giống hệt nhau, nên bài dựng chỗ phân biệt thật sự theo tài liệu SKF, ONYX Insight và NTN.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Vận hành & bảo trì

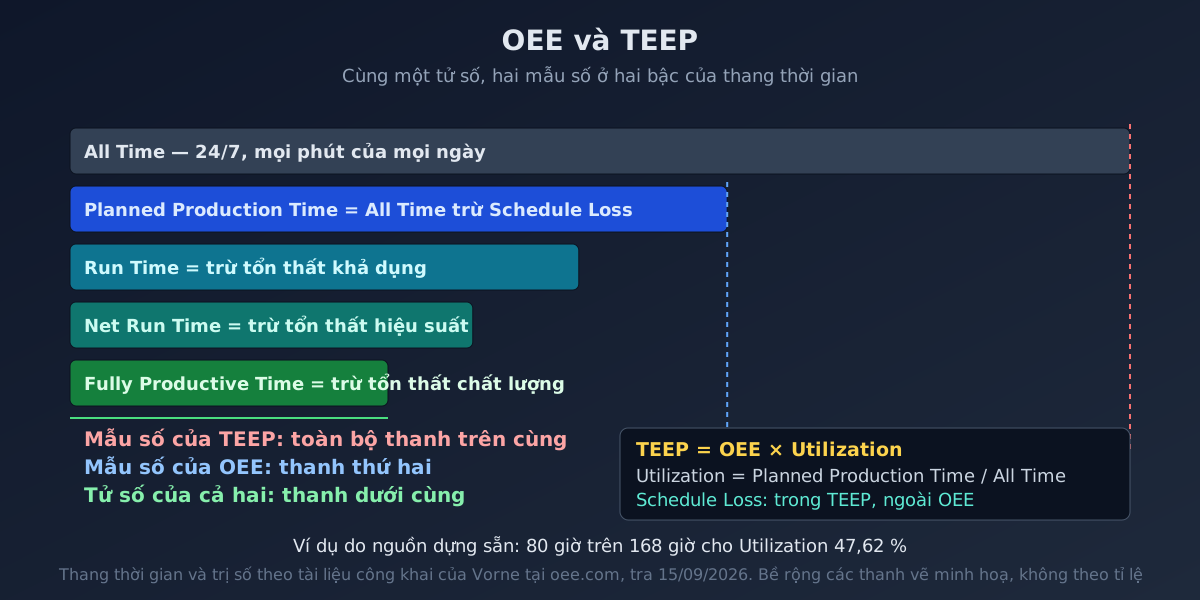
OEE và TEEP: hai chỉ số cùng tử số, khác mẫu số thời gian

OEE và TEEP cùng đếm phần thời gian sinh ra sản phẩm tốt chạy hết tốc độ, nhưng OEE chia cho thời gian đã lên kế hoạch sản xuất còn TEEP chia cho thời gian trên lịch. Bài đối chiếu thang thời gian, tổn thất mà mỗi chỉ số đếm và cái mỗi chỉ số nói được, theo tài liệu công khai của Vorne, NIST và một bài tiền ấn bản trên arXiv.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Vận hành & bảo trì

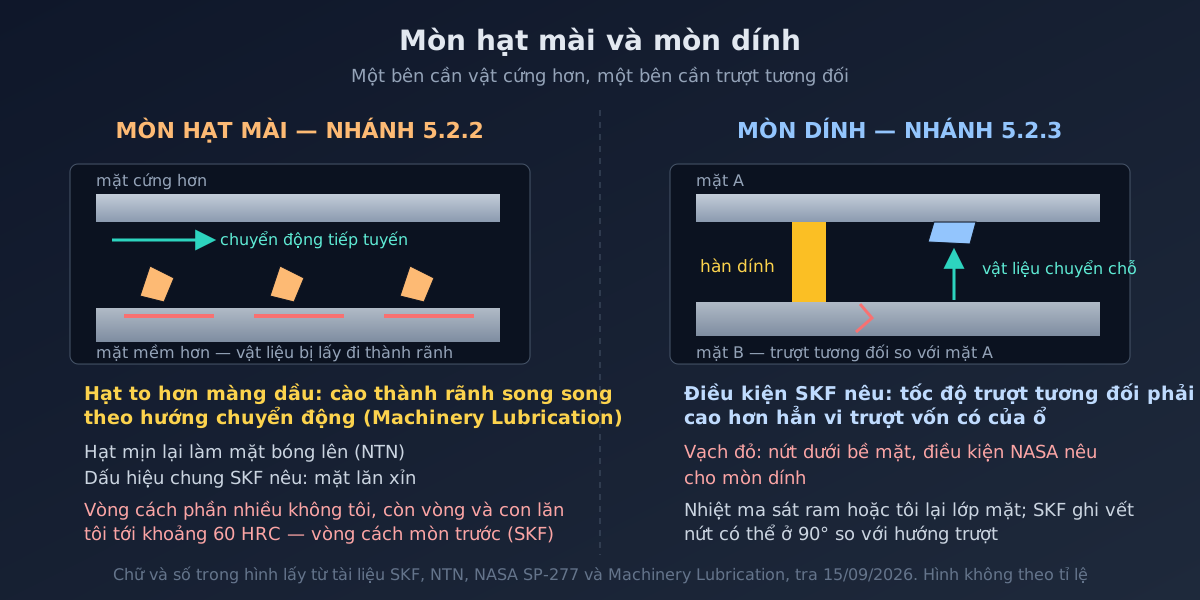
Mòn dính và mòn hạt mài: đọc vết trên mặt lăn để biết đang hỏng vì cái gì

Mòn hạt mài cần một vật cứng hơn cào đi vật liệu, để lại vết xước và mặt mờ; mòn dính cần trượt tương đối, hàn dính rồi giằng đứt, chuyển vật liệu kèm nhiệt ma sát. Bài đối chiếu cơ chế, dấu vết và điều kiện sinh ra hai kiểu mòn theo tài liệu SKF, NTN, NASA và Machinery Lubrication, kèm bảng quyết định theo cái thấy được tại xưởng.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật

Thêm bài viết trong Vận hành & bảo trì

Vận hành & bảo trì

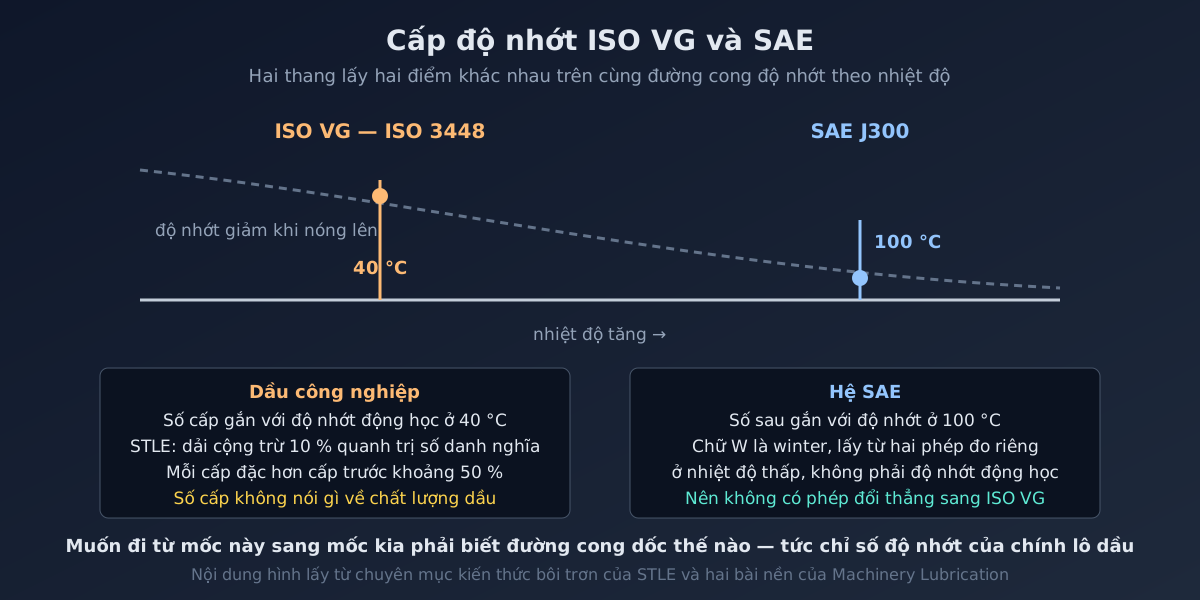
Cấp độ nhớt ISO VG và SAE: hai nhiệt độ quy chiếu, một câu hỏi quy đổi

ISO VG gắn số cấp với độ nhớt động học ở 40 °C, nhiệt độ gần chế độ làm việc của nhiều máy công nghiệp; hệ SAE quy chiếu ở 100 °C và lấy phần chữ W từ hai phép đo ở nhiệt độ thấp. Bài giải thích vì sao hai thang không đổi thẳng cho nhau, cách đọc nhãn dầu công nghiệp, và những chỗ con số cấp không nói gì về chất lượng dầu.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Vận hành & bảo trì

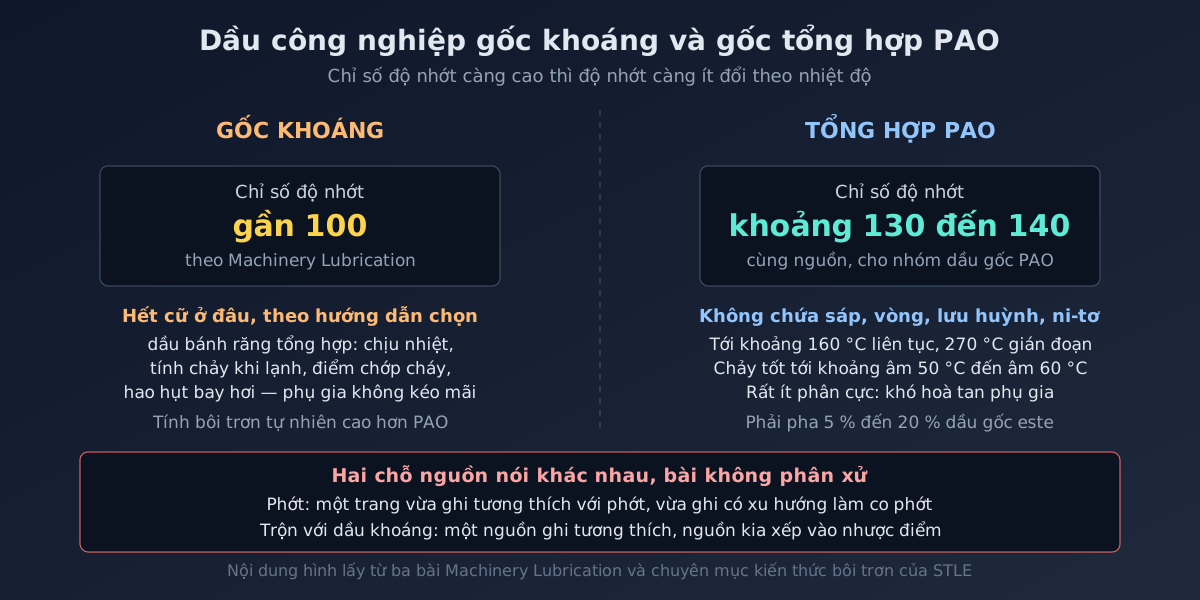
Dầu bôi trơn công nghiệp gốc khoáng và gốc tổng hợp PAO: đổi loại thì được gì, mất gì?

Dầu gốc khoáng lọc từ dầu mỏ có chỉ số độ nhớt quanh mức một trăm và chạm giới hạn nhiệt sớm hơn; dầu tổng hợp PAO có chỉ số độ nhớt cao hơn, chảy tốt khi lạnh, nhưng kém hoà tan phụ gia và có nguy cơ làm co phớt. Bài giữ góc dầu công nghiệp cho hộp giảm tốc, ổ trục và máy nén, nêu cả chỗ nguồn nói ngược nhau về phớt.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Vận hành & bảo trì

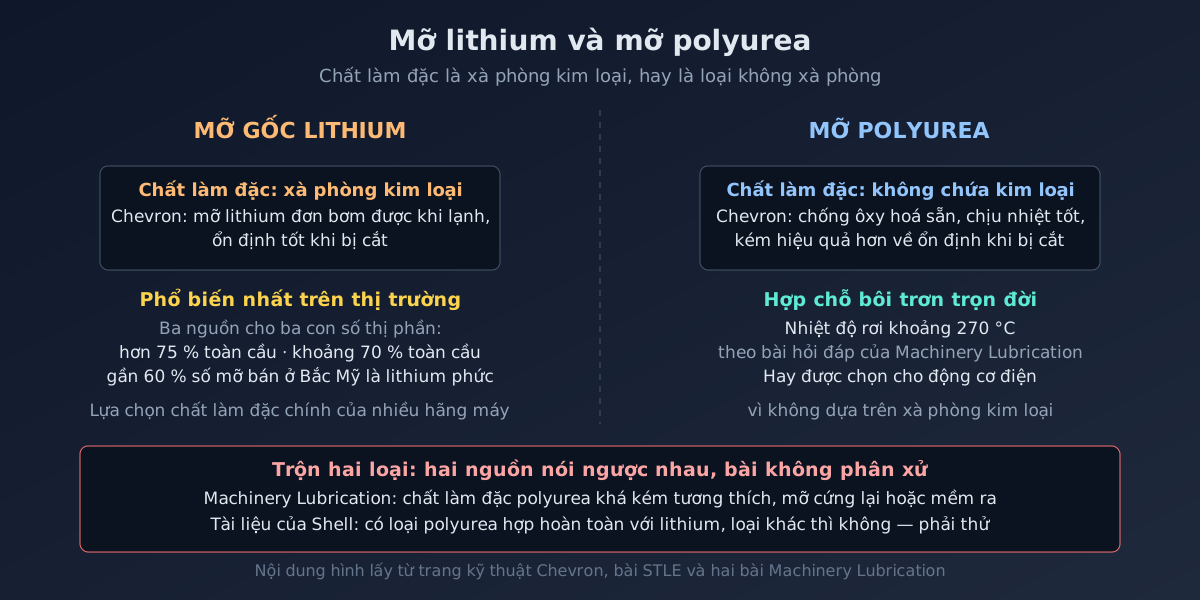
Mỡ lithium và mỡ polyurea: đổi chất làm đặc thì phải súc mỡ cũ tới đâu?

Mỡ lithium làm đặc bằng xà phòng kim loại, là loại phổ biến nhất và tương thích với nhiều chất làm đặc khác; mỡ polyurea không chứa kim loại, chịu nhiệt và chống ôxy hoá tốt, hợp chỗ bôi trơn trọn đời, nhưng kém ổn định khi bị cắt. Bài đặt cạnh nhau chỗ hai nguồn nói ngược nhau về khả năng trộn hai loại, và nêu cách kiểm trước khi đổi mỡ.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Vận hành & bảo trì

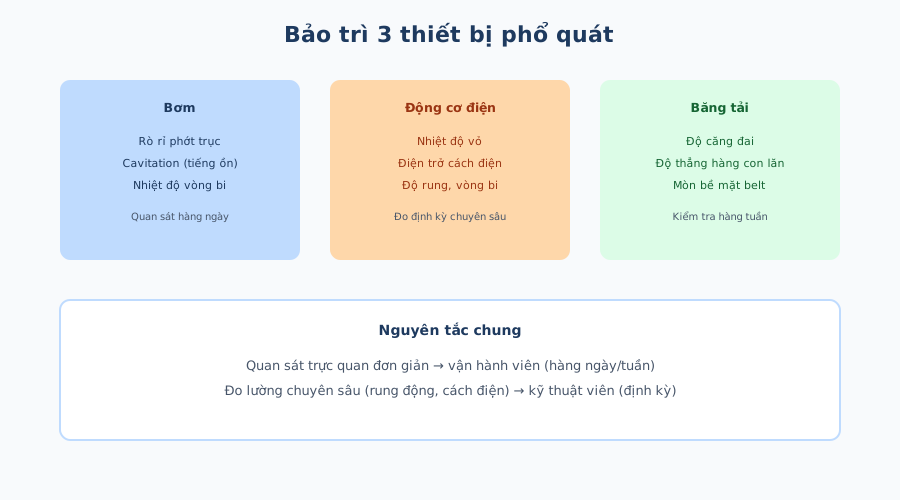
Bảo trì thiết bị phổ quát: bơm, động cơ điện, băng tải

3 loại thiết bị phổ biến nhất trong nhà máy cơ khí — bơm, động cơ điện, băng tải — mỗi loại có checklist bảo trì phòng ngừa riêng theo đặc thù hư hỏng thường gặp: bơm (rò rỉ phớt, cavitation), động cơ (cách điện, nhiệt độ, vòng bi), băng tải (căng đai, lệch tâm con lăn, mòn belt).

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Vận hành & bảo trì

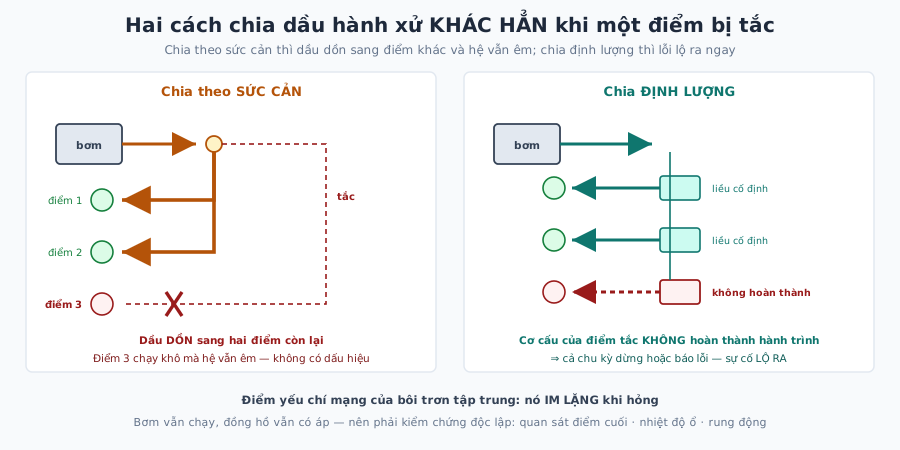
Bôi trơn tập trung: chia dầu cho nhiều điểm bằng cách nào?

Bôi trơn tập trung thay hàng chục điểm tra dầu thủ công bằng một bơm và một mạng ống chia dầu. Giá trị của nó nằm ở chỗ mỗi điểm nhận đúng lượng đã định, đều đặn, không phụ thuộc vào việc có ai nhớ hay không.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Vận hành & bảo trì

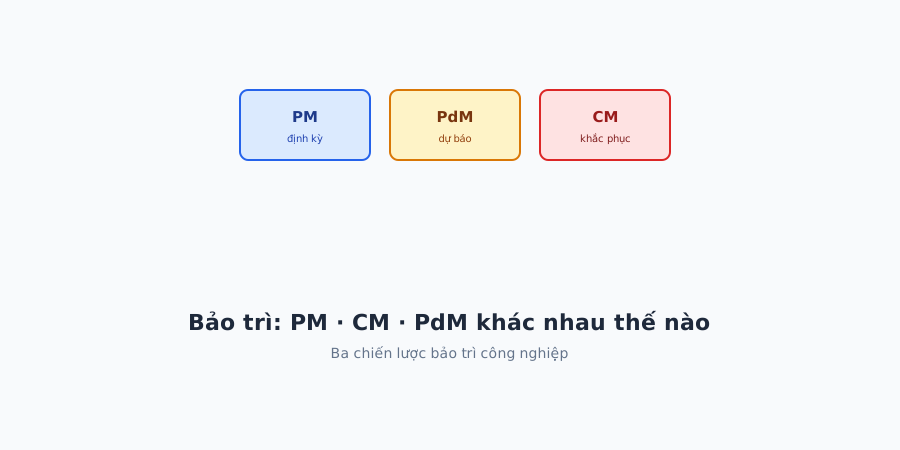
Bảo trì phòng ngừa, khắc phục, dự báo: PM, CM, PdM khác nhau thế nào

Ba chiến lược bảo trì công nghiệp: PM theo lịch cố định, CM sửa sau khi hỏng, PdM theo dõi tình trạng thực tế qua rung động/nhiệt độ/dầu bôi trơn để can thiệp đúng lúc — không chiến lược nào thay thế hoàn toàn hai chiến lược còn lại.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Vận hành & bảo trì

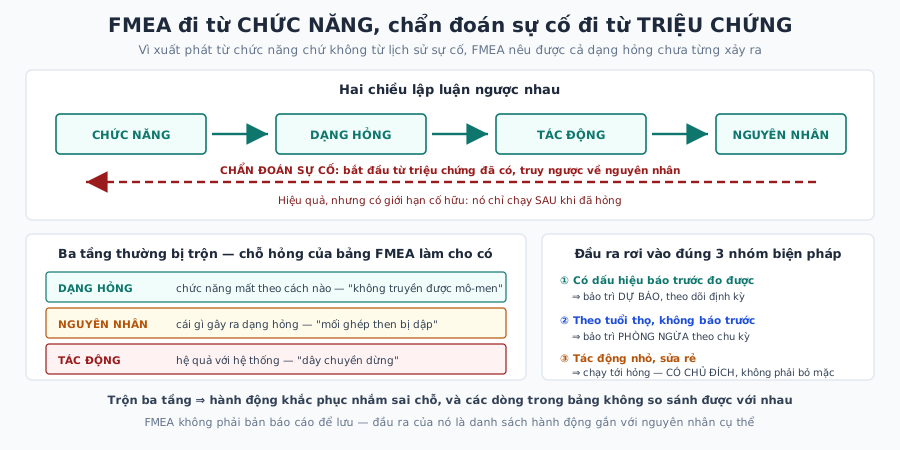
FMEA: phân tích dạng hỏng theo thứ tự ngược là thế nào?

FMEA đi từ chức năng của từng bộ phận, liệt các cách chức năng đó có thể mất, rồi truy tác động và nguyên nhân — thay vì chờ hỏng rồi tìm nguyên nhân. Nhờ vậy nó bắt được dạng hỏng chưa từng xảy ra ở thiết bị đó.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Vận hành & bảo trì

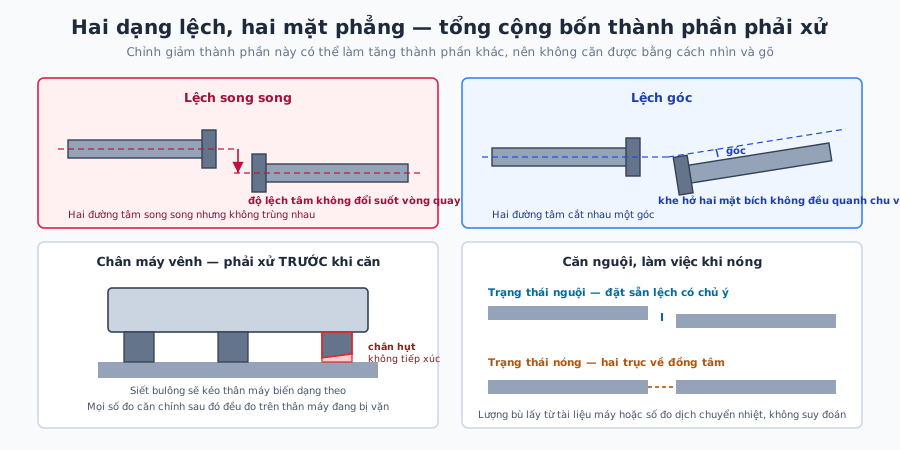
Căn chỉnh trục: phân biệt lệch song song với lệch góc thế nào?

Lệch song song là hai đường tâm song song không trùng nhau, lệch góc là hai đường tâm cắt nhau một góc; thực tế luôn có cả hai trên hai mặt phẳng nên có bốn thành phần cần xử. Phải xử chân máy vênh trước và bù giãn nở nhiệt khi căn nguội.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Vận hành & bảo trì

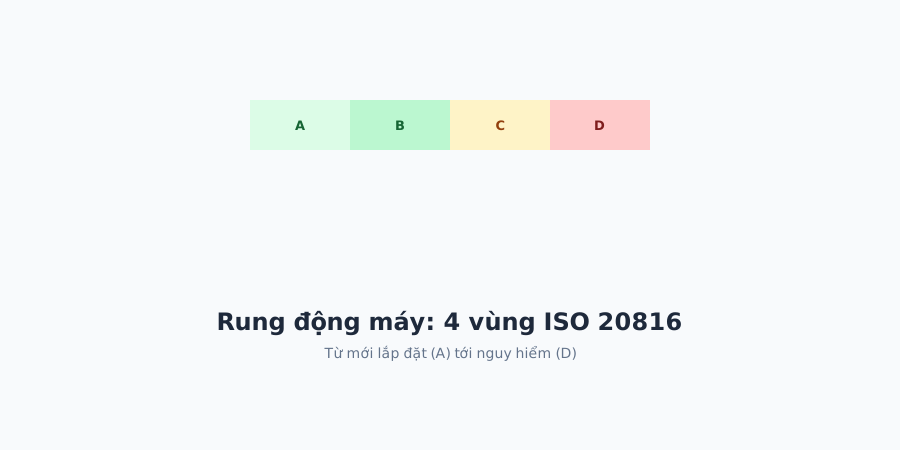
Rung động máy theo ISO 20816: 4 vùng đánh giá A-B-C-D

ISO 20816 (thay thế ISO 10816) chia mức rung động máy thành 4 vùng từ A (máy mới lắp) tới D (nguy hiểm, cần dừng máy ngay) — đo bằng vận tốc rung RMS tại hoặc gần ổ trục.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Vận hành & bảo trì

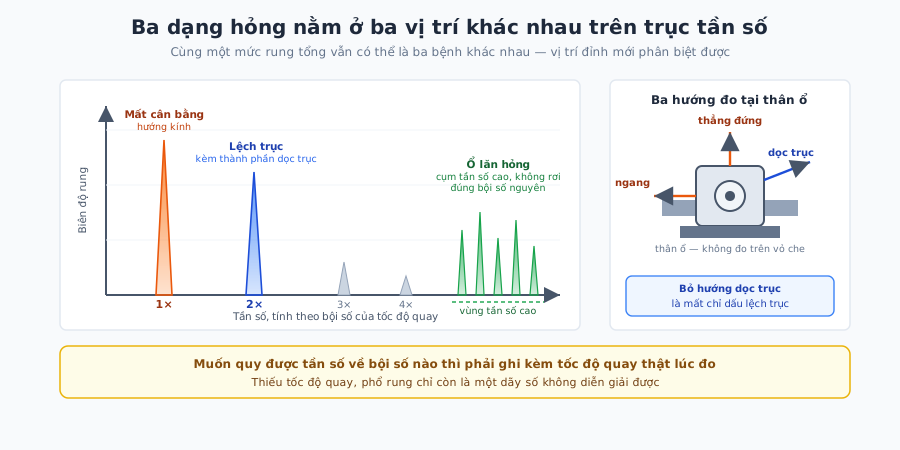
Chẩn đoán hỏng hóc máy qua rung động: đọc dấu hiệu thế nào?

Mỗi dạng hỏng trên máy quay sinh lực lặp lại theo một quy luật riêng gắn với tốc độ quay: mất cân bằng trội ở 1×, lệch trục ở 2× kèm thành phần dọc trục, ổ lăn hỏng ở cụm tần số cao. Thứ phân biệt chúng là tần số rung trội, không phải mức rung tổng.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Vận hành & bảo trì

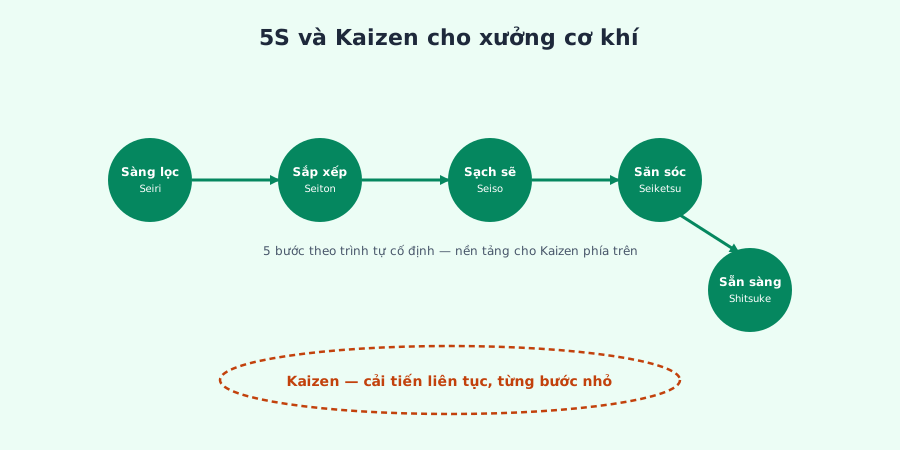
Áp dụng 5S và Kaizen cho xưởng cơ khí

5S (Sàng lọc – Sắp xếp – Sạch sẽ – Săn sóc – Sẵn sàng) và Kaizen (cải tiến liên tục) áp dụng cụ thể cho xưởng cơ khí: bố trí dao cụ, quản lý phế liệu/phoi, an toàn lối đi, giảm thời gian đổi gá.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Vận hành & bảo trì

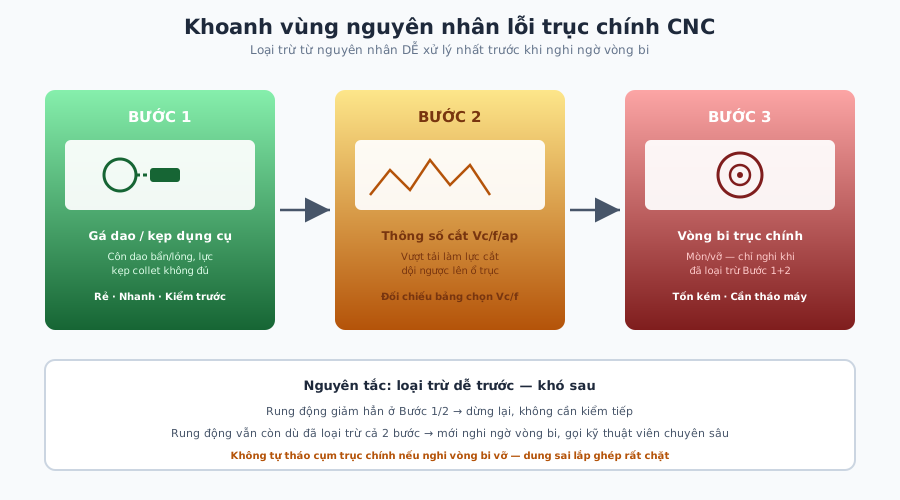
Lỗi trục chính (spindle) máy CNC: nguyên nhân và cách khoanh vùng trước khi sửa

Lỗi trục chính CNC biểu hiện qua rung động bất thường, tiếng kêu và sai số gia công tăng — 3 nhóm nguyên nhân (gá dao/kẹp, thông số cắt, vòng bi trục chính) và cách khoanh vùng theo thứ tự dễ-khó trước khi tháo máy.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Vận hành & bảo trì

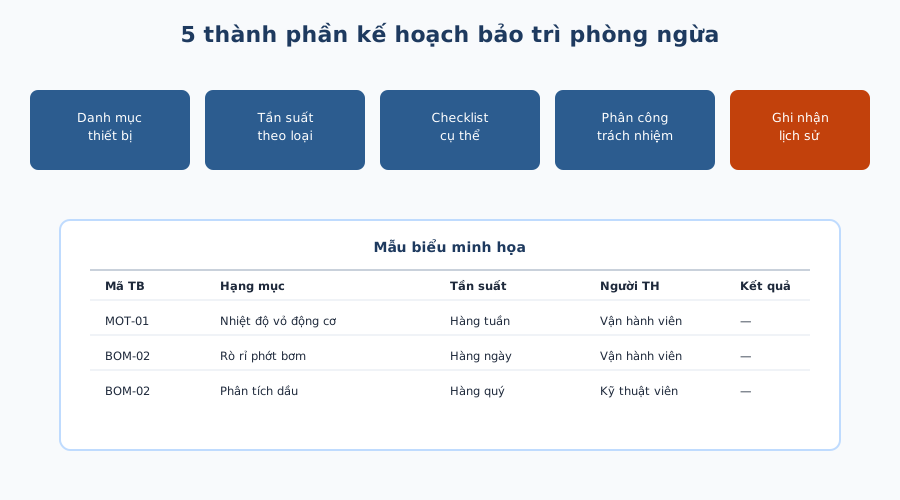
Kế hoạch bảo trì phòng ngừa: cấu trúc và mẫu biểu quản lý

Một kế hoạch bảo trì phòng ngừa hoàn chỉnh cần 5 thành phần: danh mục thiết bị, tần suất bảo trì theo loại, checklist công việc cụ thể, phân công trách nhiệm, và ghi nhận lịch sử. cokhi.net đã có bài phân loại PM/CM/PdM — bài này tập trung vào cách tổ chức kế hoạch thành văn bản quản lý thực hành được, kèm mẫu biểu minh họa.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Vận hành & bảo trì

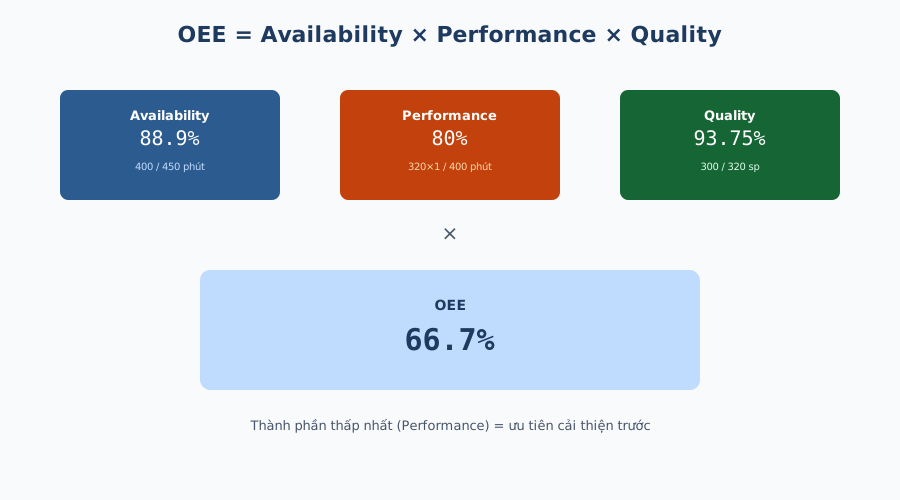
OEE (hiệu suất thiết bị tổng thể): công thức tính và ví dụ minh họa

OEE = Tính khả dụng × Hiệu suất × Chất lượng, đo tổng hợp mức độ hiệu quả sử dụng thiết bị so với năng lực lý thuyết tối đa. Bài giải thích công thức từng thành phần kèm ví dụ số tính tay đầy đủ, và cách đọc chỉ số OEE để tìm nguyên nhân tổn thất chính.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Vận hành & bảo trì

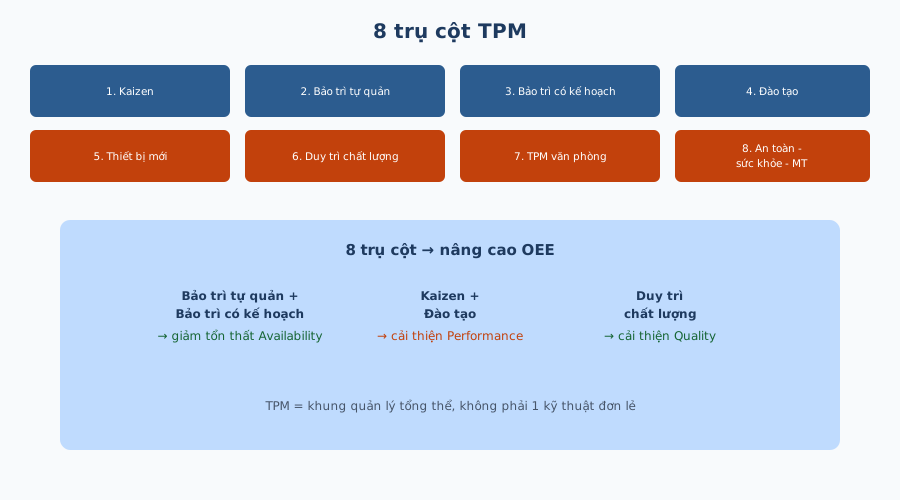
TPM — 8 trụ cột của Bảo trì Năng suất Toàn diện (Total Productive Maintenance)

TPM (Total Productive Maintenance) xây dựng trên 8 trụ cột: cải tiến liên tục (Kaizen), bảo trì tự quản, bảo trì có kế hoạch, đào tạo kỹ năng, quản lý thiết bị mới, duy trì chất lượng, TPM khối gián tiếp, và an toàn-sức khỏe-môi trường. Bài giải thích vai trò từng trụ cột và cách chúng phối hợp nâng cao OEE toàn nhà máy.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Vận hành & bảo trì

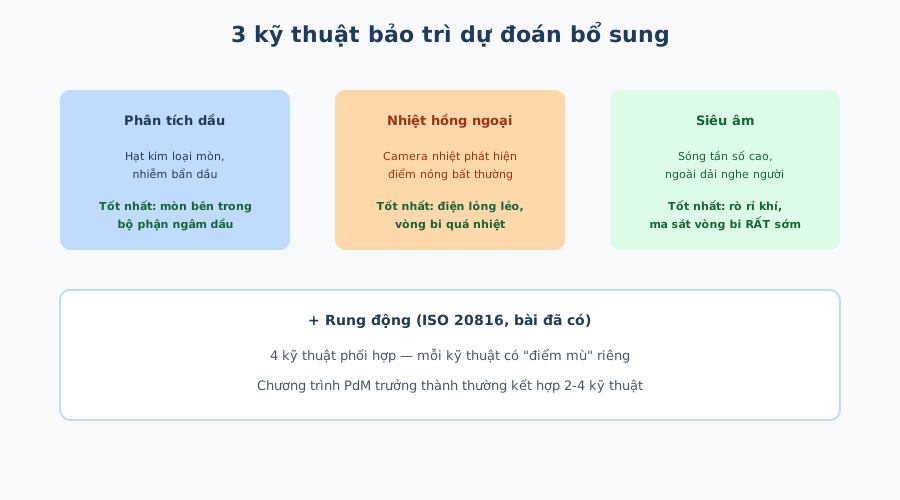
Phân tích dầu, chụp nhiệt hồng ngoại, siêu âm: 3 kỹ thuật bảo trì dự đoán bổ sung cho rung động

cokhi.net đã có bài rung động máy ISO 20816 — bài này bổ sung 3 kỹ thuật bảo trì dự đoán khác: phân tích dầu (phát hiện hạt mòn kim loại, nhiễm bẩn), chụp ảnh nhiệt hồng ngoại (phát hiện điểm nóng bất thường), siêu âm (phát hiện rò rỉ khí/hơi và ma sát vòng bi sớm). Mỗi kỹ thuật phát hiện loại hư hỏng khác nhau, thường dùng phối hợp.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Vận hành & bảo trì

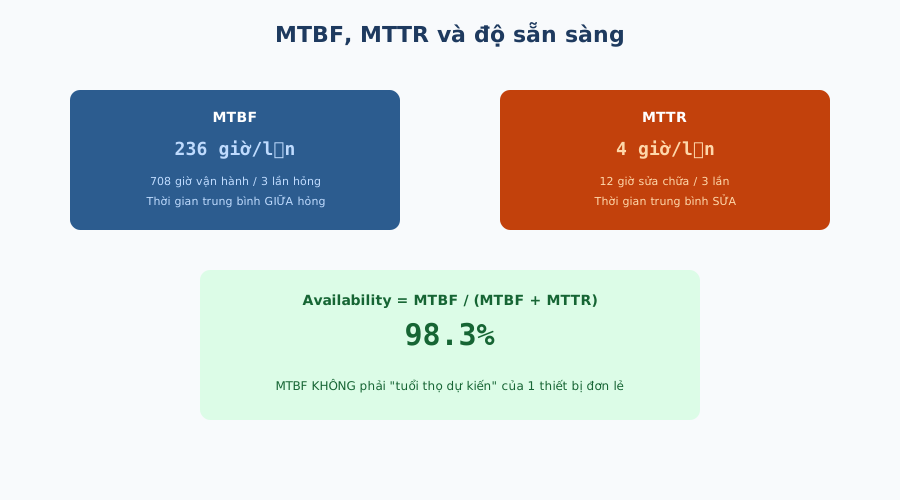
MTBF, MTTR, và độ sẵn sàng thiết bị: công thức và cách đọc chỉ số

MTBF (thời gian trung bình giữa các lần hỏng) và MTTR (thời gian trung bình sửa chữa) là 2 chỉ số nền tảng của độ tin cậy thiết bị — độ sẵn sàng (Availability) = MTBF/(MTBF+MTTR). Bài giải thích công thức, ví dụ tính tay, và cách đọc đúng ý nghĩa (MTBF không phải tuổi thọ dự kiến của từng thiết bị đơn lẻ).

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Vận hành & bảo trì

Cân bằng động ISO 21940: đọc cấp G thế nào

Cấp cân bằng G (G6.3, G2.5...) theo ISO 21940 quy định mức mất cân bằng dư cho phép của rotor quay — số G càng nhỏ, yêu cầu cân bằng càng chặt; công thức Uper = 9549×G×m/n.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Vận hành & bảo trì

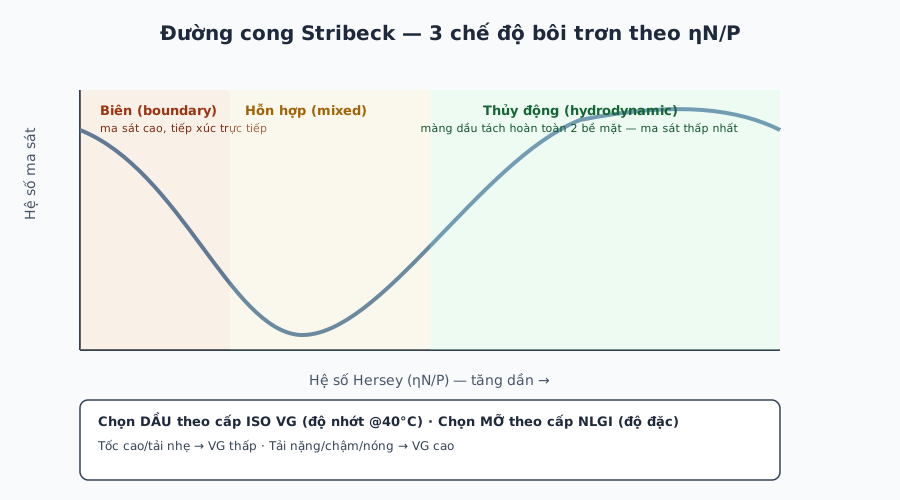
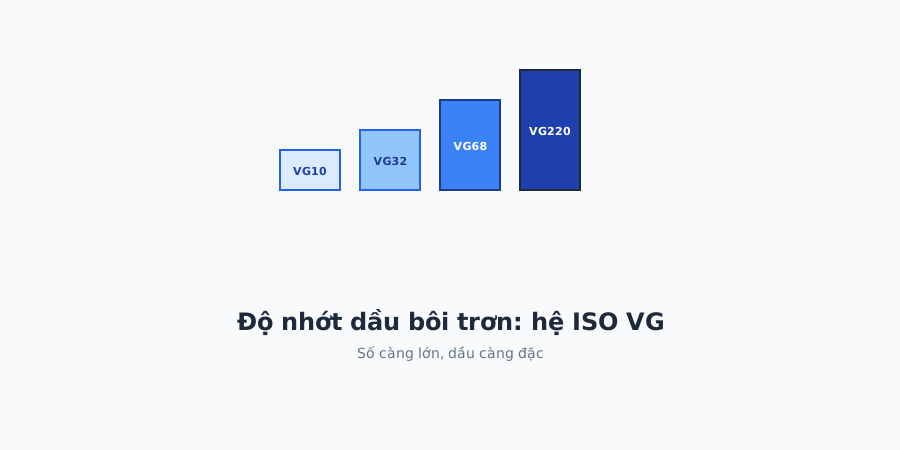
Độ nhớt dầu bôi trơn: hệ ISO VG và cách chọn theo ứng dụng

Hệ ISO VG phân 18-20 cấp độ nhớt theo độ nhớt động học đo ở 40°C (sai số ±10%) — dầu thủy lực thường VG32-68, dầu bánh răng VG68-680, dầu trục chính VG10-22.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Vận hành & bảo trì

Tuổi thọ vòng bi L10: công thức và ý nghĩa 90% độ tin cậy

L10 là số vòng quay mà 90% một nhóm vòng bi giống hệt nhau đạt hoặc vượt qua trước khi hỏng mỏi — công thức L10=(C/P)^p, số mũ p=3 cho bi cầu, p=10/3 cho bi đũa.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Vận hành & bảo trì

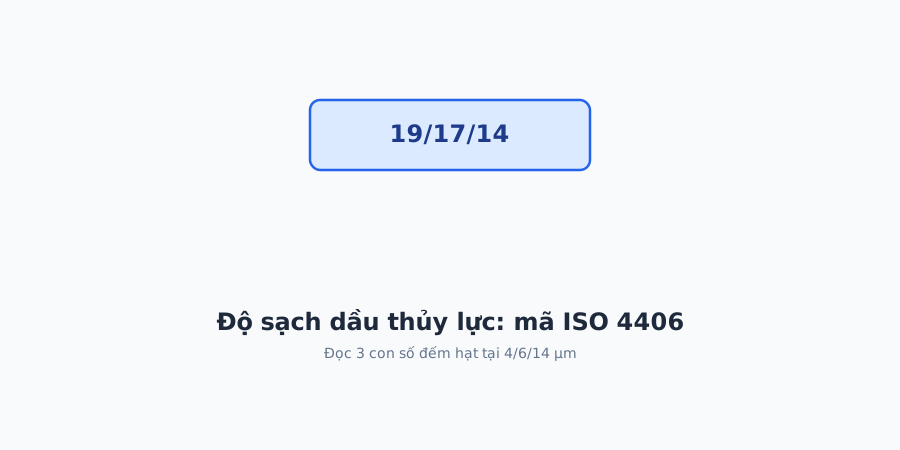
Độ sạch dầu thủy lực: đọc mã ISO 4406

Mã 3 số (ví dụ 19/17/14) đếm hạt bẩn tại 3 ngưỡng kích thước 4/6/14 micromet — thang logarit, tăng 1 điểm nghĩa là lượng hạt tăng gấp đôi.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Vận hành & bảo trì

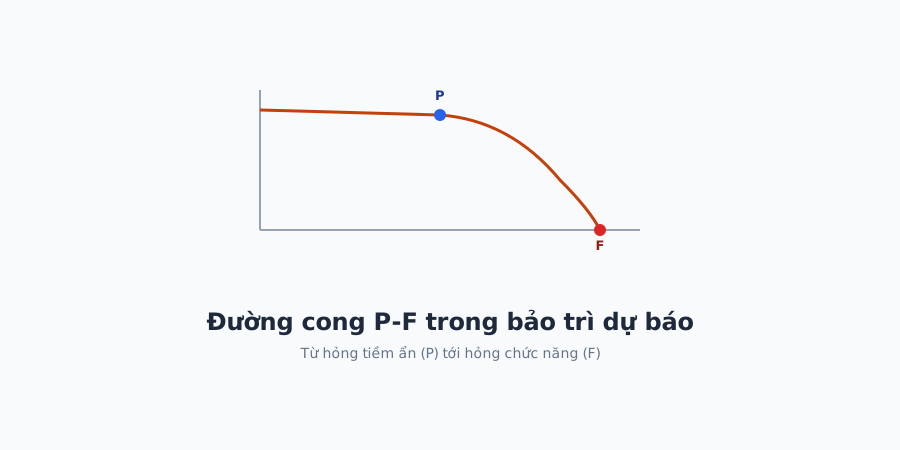
Đường cong P-F: nền tảng lý thuyết của bảo trì dự báo

Khoảng P-F là thời gian từ khi phát hiện dấu hiệu hỏng tiềm ẩn (P) tới khi thiết bị hỏng hoàn toàn (F) — chu kỳ kiểm tra an toàn nhất là một nửa khoảng P-F, ngắn tùy theo dạng hỏng.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật

Bài nền tảng

Vận hành & bảo trì là chuyên trang kiến thức về duy trì thiết bị cơ khí hoạt động ổn định, an toàn và đúng tuổi thọ thiết kế — từ chiến lược bảo trì (định kỳ/dự báo/khắc phục) tới các tiêu chuẩn đo lường tình trạng máy (rung động, cân bằng, bôi trơn, tuổi thọ ổ lăn). Nội dung ở góc NGUYÊN LÝ và TIÊU CHUẨN quốc tế/Việt Nam — xem thêm góc thực hành theo từng loại thiết bị tại An toàn & bảo trì.

Vì sao cần chuẩn hóa theo tiêu chuẩn quốc tế

Nhiều xưởng cơ khí đánh giá tình trạng máy (rung, ồn, nóng bất thường) hoàn toàn theo kinh nghiệm cá nhân của thợ — cách này phụ thuộc người, khó truyền lại, và không có ngưỡng khách quan để quyết định "cần dừng máy sửa ngay" hay "vẫn chạy được". Các tiêu chuẩn quốc tế (ISO 20816 cho rung động, ISO 21940 cho cân bằng, hệ ISO VG cho độ nhớt dầu bôi trơn) cung cấp NGƯỠNG SỐ khách quan, giúp quyết định bảo trì dựa trên dữ liệu đo được thay vì cảm tính.

Ba chiến lược bảo trì

  • Bảo trì định kỳ (Preventive Maintenance — PM): theo lịch cố định (giờ vận hành/chu kỳ thời gian), không phụ thuộc tình trạng thực tế.
  • Bảo trì dự báo (Predictive Maintenance — PdM): theo dõi thông số thực tế (rung động, nhiệt độ, chất lượng dầu) để can thiệp đúng lúc, tối ưu chi phí hơn PM thuần túy.
  • Bảo trì khắc phục (Corrective Maintenance — CM): sửa sau khi hỏng — không loại bỏ được hoàn toàn nhưng cần hạn chế tối đa vì kéo theo dừng máy ngoài kế hoạch.

Xem chi tiết từng chiến lược và cách chọn tại bài Bảo trì phòng ngừa, khắc phục, dự báo: PM, CM, PdM khác nhau thế nào.