


Đo lường & dung sai
Không có chi tiết nào được chế tạo "đúng tuyệt đối" — chỉ có chi tiết nằm trong dung sai cho phép. Đo lường và dung sai là ngôn ngữ chung giữa người thiết kế, người gia công và người kiểm tra chất lượng: thiếu nó, mọi bản vẽ chỉ là hình vẽ.
So sánh 3 nhóm dung sai & đo lường
| Nhóm | Kiểm soát gì | Ví dụ ký hiệu/tiêu chuẩn | Đọc thêm |
|---|---|---|---|
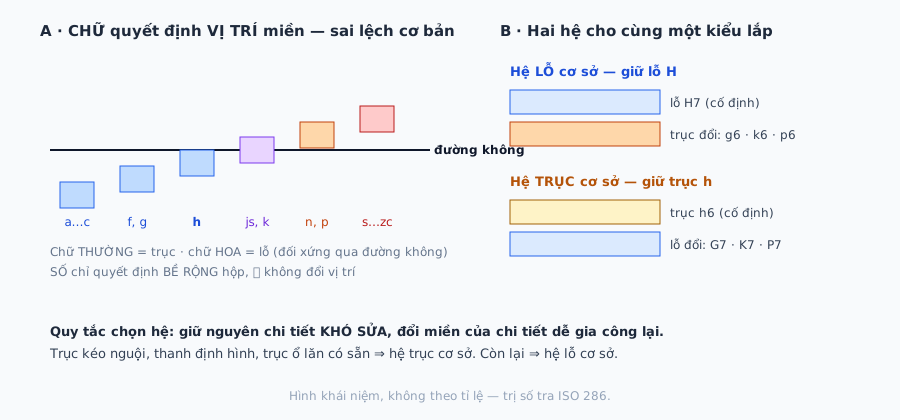
| Dung sai kích thước | Độ lớn kích thước, kiểu lắp (lỏng/trung gian/chặt) | Hệ lỗ/trục H7/g6, cấp chính xác IT01–IT18 (ISO 286) | Bảng tra dung sai lắp ghép |
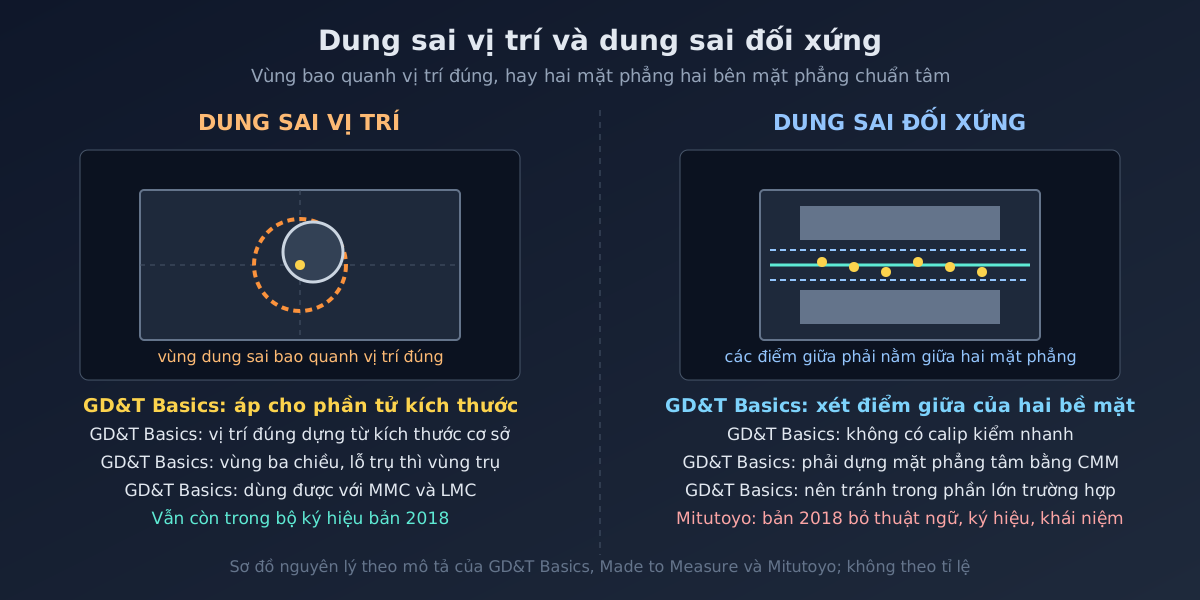
| Dung sai hình học (GD&T) | Hình dạng, hướng, vị trí, độ đảo | 14 ký hiệu theo ASME Y14.5 / ISO 1101, phổ biến nhất là Vị trí (Position) | GD&T là gì: 14 ký hiệu |
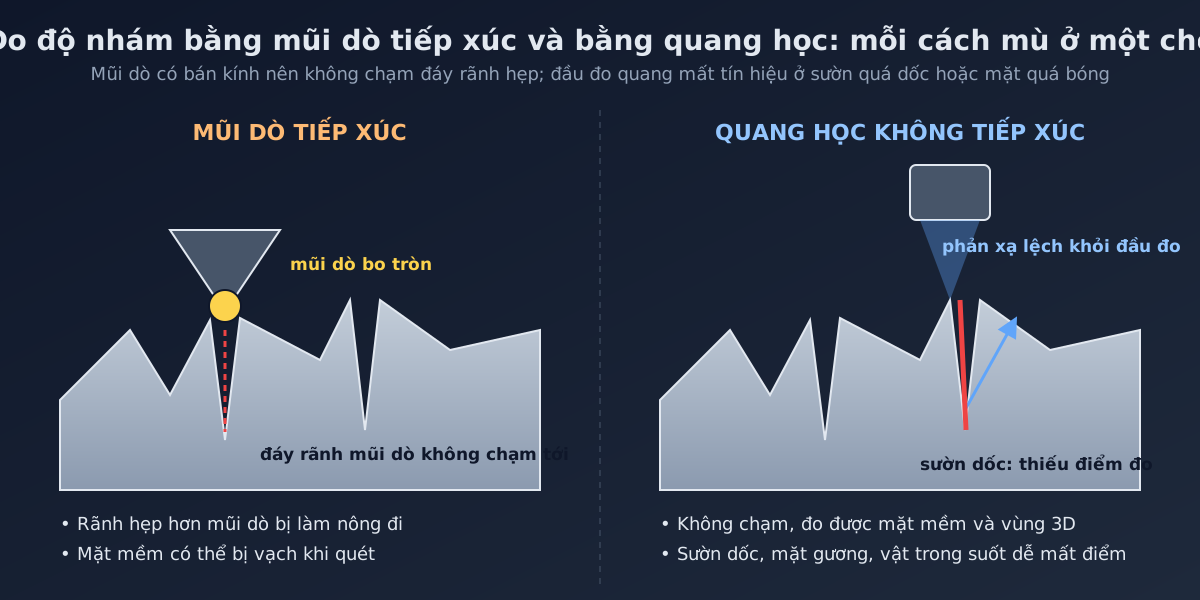
| Độ nhám bề mặt | Chất lượng tế vi bề mặt: ma sát, mài mòn, làm kín | Ra, Rz theo ISO 1302 / TCVN 2511 | Bảng tra độ nhám theo phương pháp gia công |
| Thiết bị đo | Dụng cụ dùng để kiểm 3 nhóm trên | Thước cặp/panme (cầm tay) tới máy đo tọa độ CMM (phòng đo) | Thước cặp và panme · Máy đo tọa độ CMM |
Dung sai — ngôn ngữ của độ chính xác
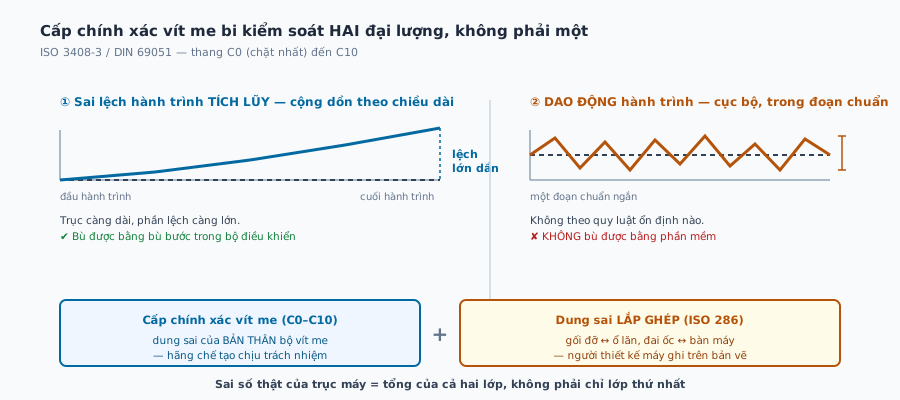
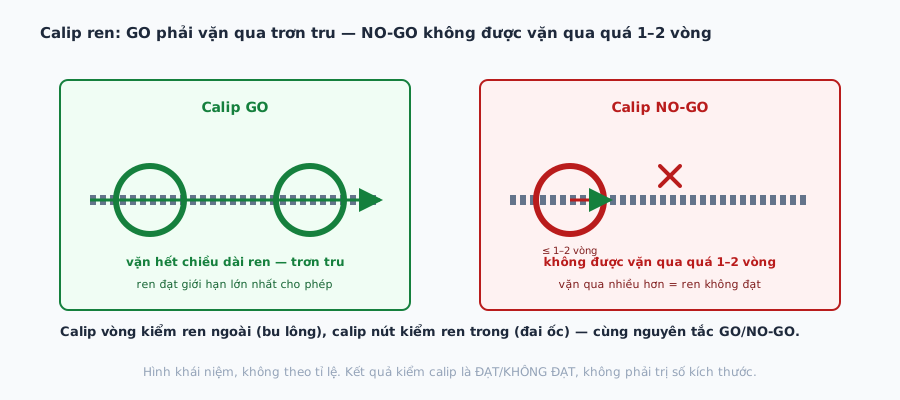
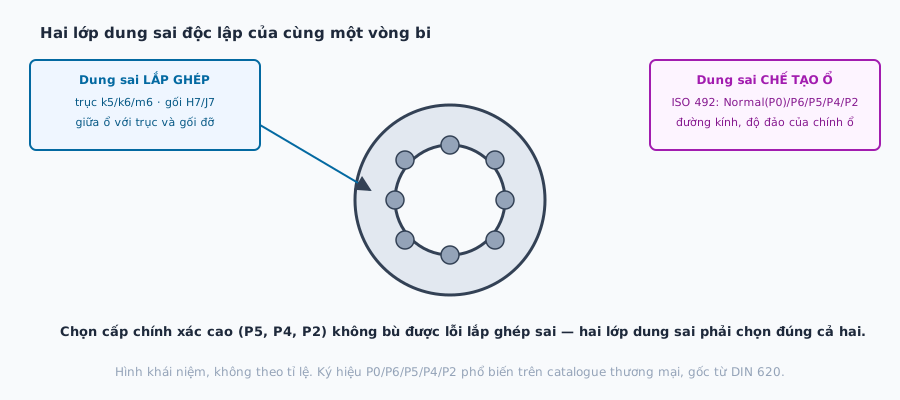
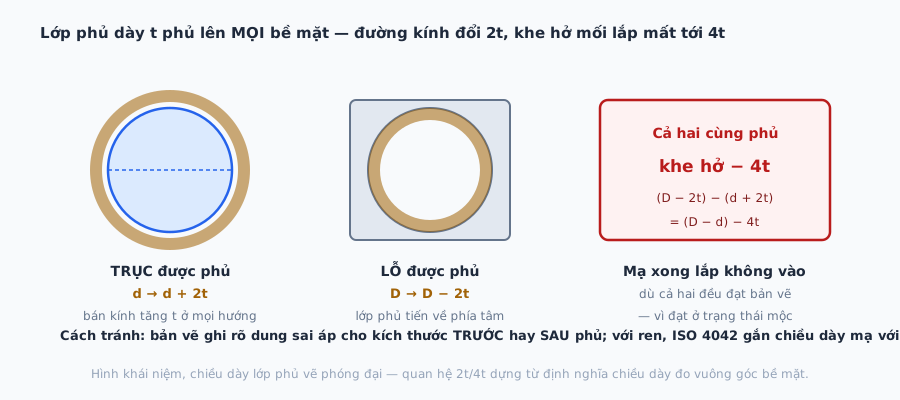
- Dung sai kích thước: phạm vi sai lệch cho phép quanh kích thước danh nghĩa, biểu diễn qua hệ thống lỗ/trục cơ bản (H7, g6...) quyết định kiểu lắp ghép: lắp lỏng, lắp trung gian hay lắp chặt.
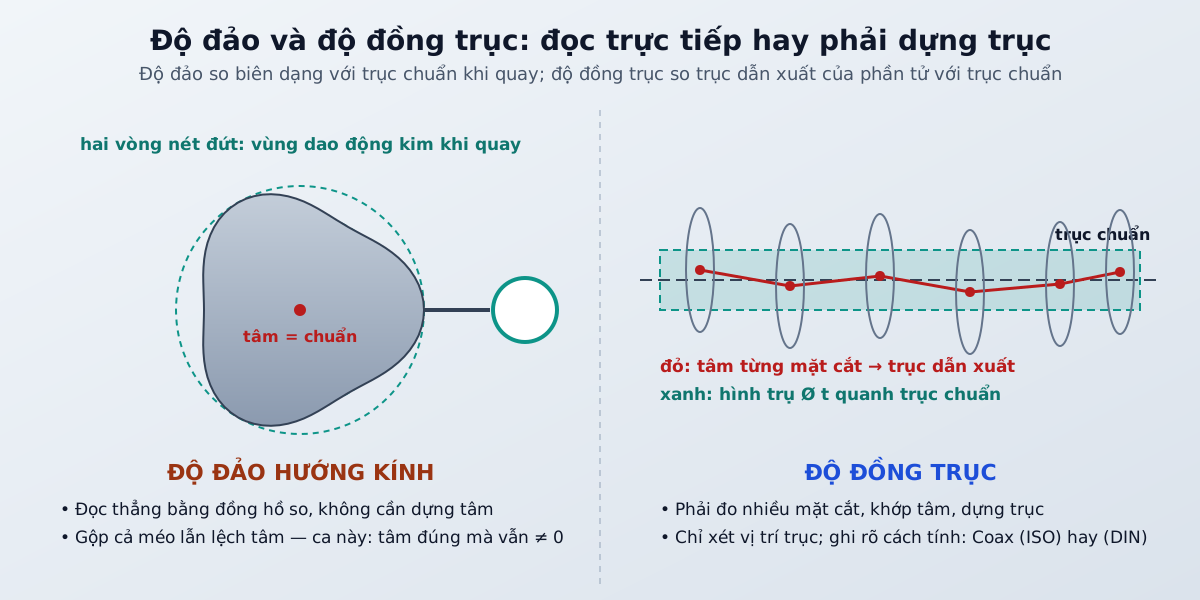
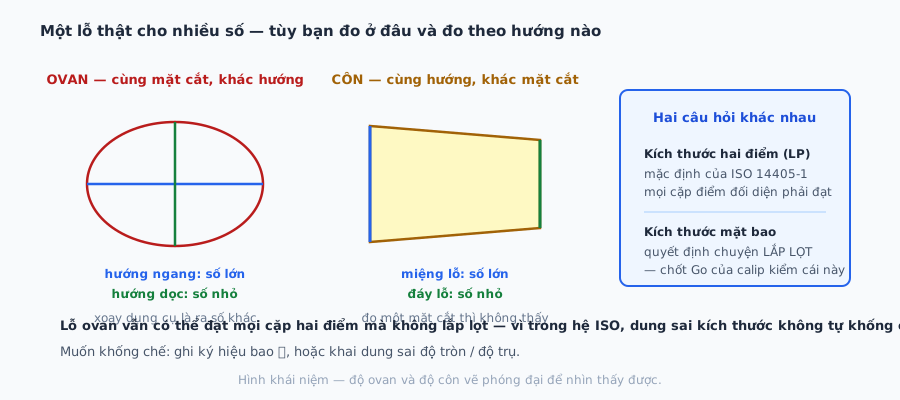
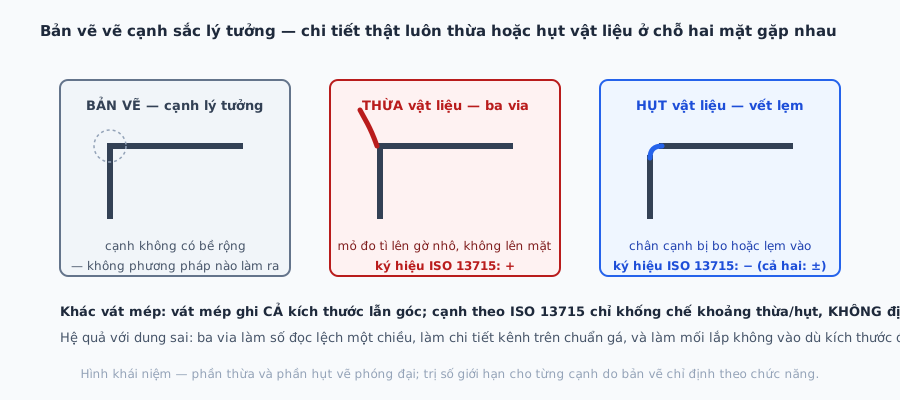
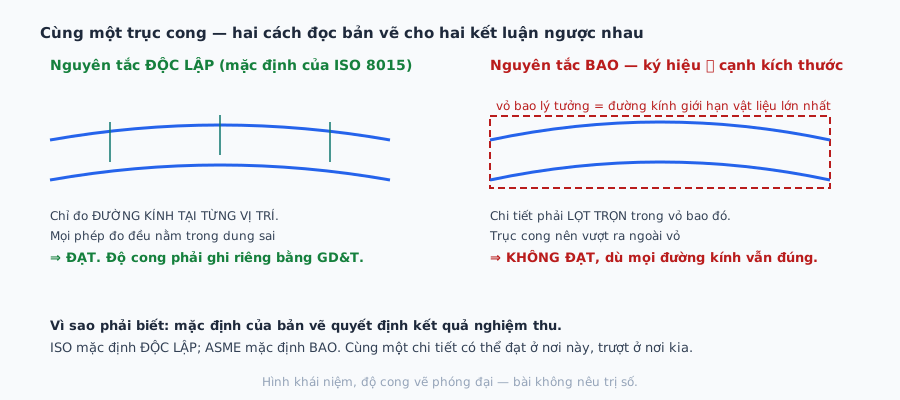
- Dung sai hình học (GD&T): khống chế độ phẳng, độ tròn, độ đồng tâm, vị trí... — thứ quyết định chi tiết có lắp được và chạy êm hay không, đặc biệt với cụm lắp nhiều chi tiết.
- Độ nhám bề mặt: chất lượng tế vi của bề mặt (Ra, Rz), ảnh hưởng ma sát, mài mòn, khả năng làm kín.
Thiết bị đo
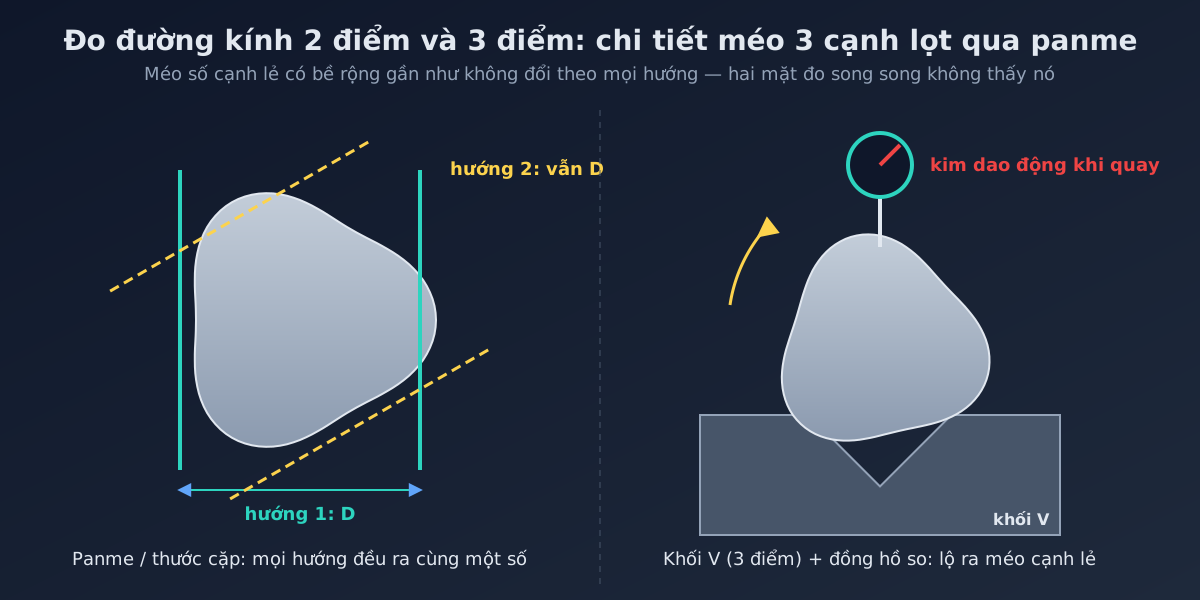
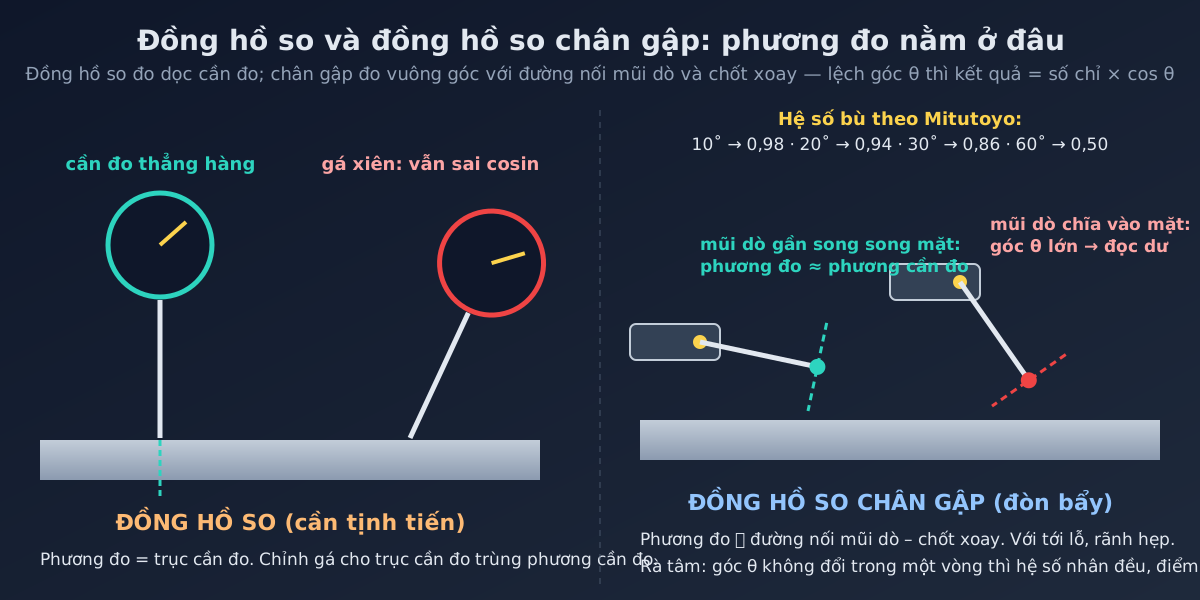
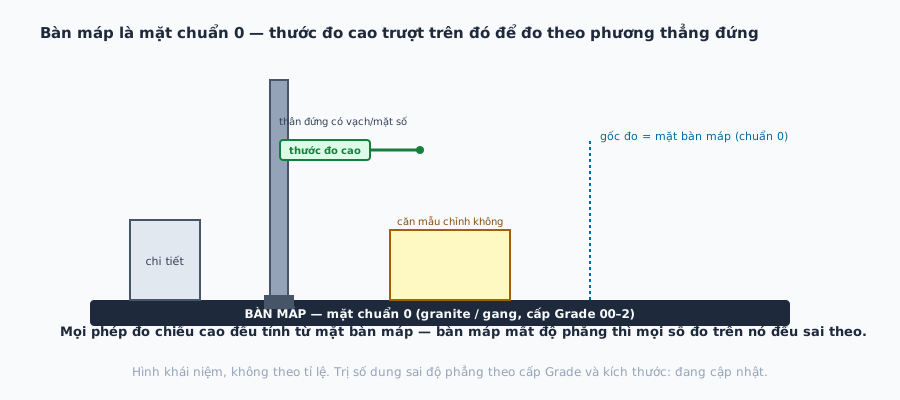
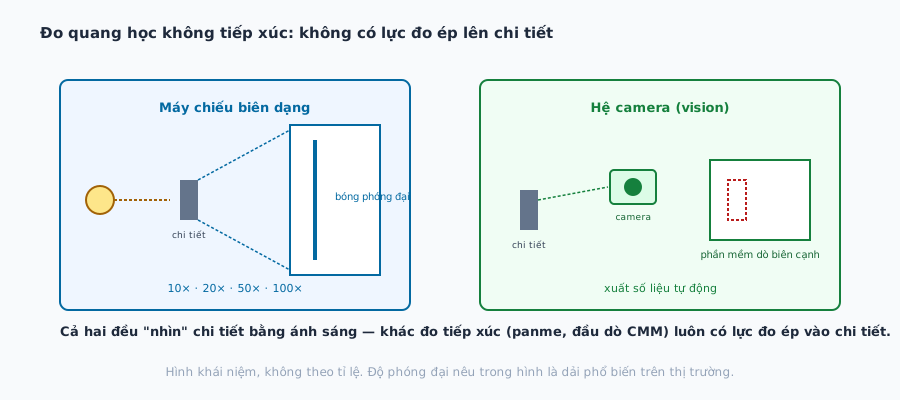
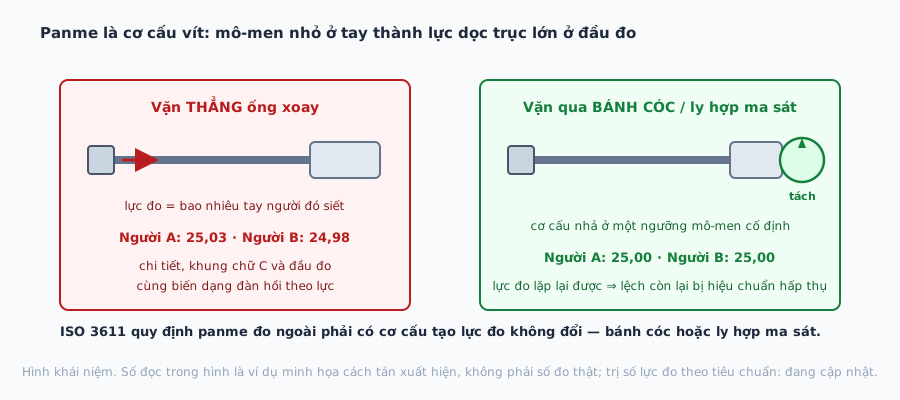
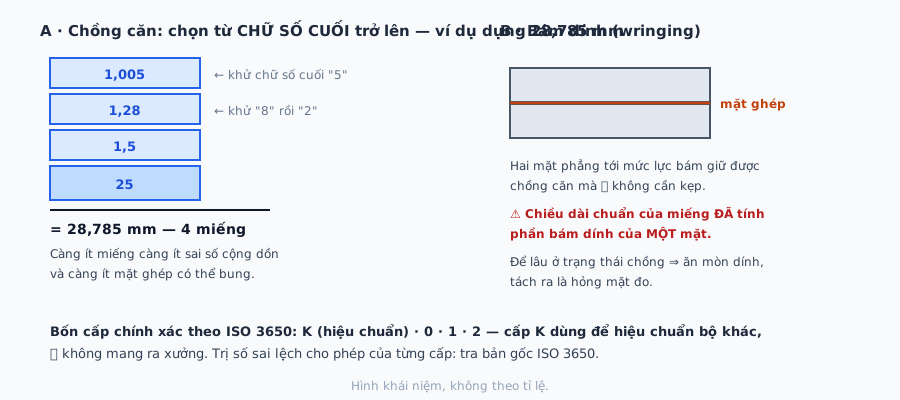
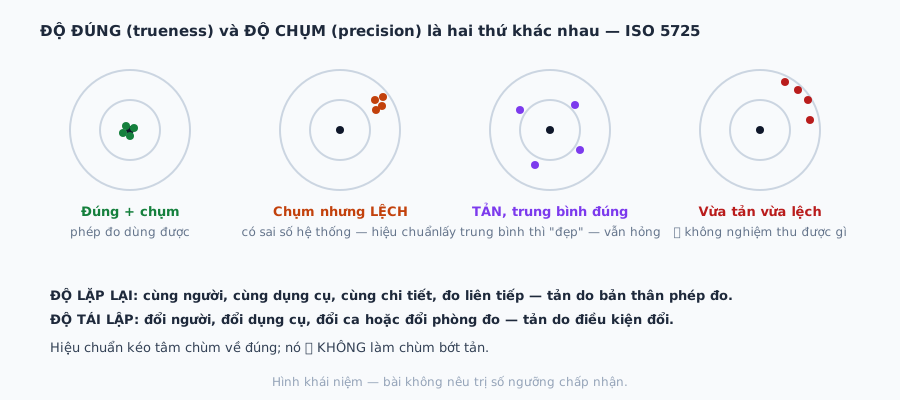
Từ dụng cụ cầm tay (thước cặp, panme, đồng hồ so) đến thiết bị phòng đo (máy đo tọa độ CMM, máy đo độ nhám, máy chiếu biên dạng): nguyên tắc chung là chọn thiết bị có độ chính xác phù hợp với dung sai cần kiểm — và mọi thiết bị đo đều phải được hiệu chuẩn định kỳ.
Quy tắc vàng khi ghi dung sai vào bản vẽ: chặt vừa đủ. Mỗi cấp chính xác tăng thêm là chi phí gia công và kiểm tra tăng theo cấp số nhân.
FAQ
Dung sai kích thước và dung sai hình học (GD&T) khác nhau ở điểm nào? Dung sai kích thước chỉ khống chế độ lớn của kích thước (ví dụ đường kính trong khoảng cho phép), còn GD&T khống chế cả hình dạng, hướng và vị trí tương đối — một trục đúng đường kính nhưng bị cong hoặc lệch tâm vẫn có thể không lắp vừa dù dung sai kích thước đạt.
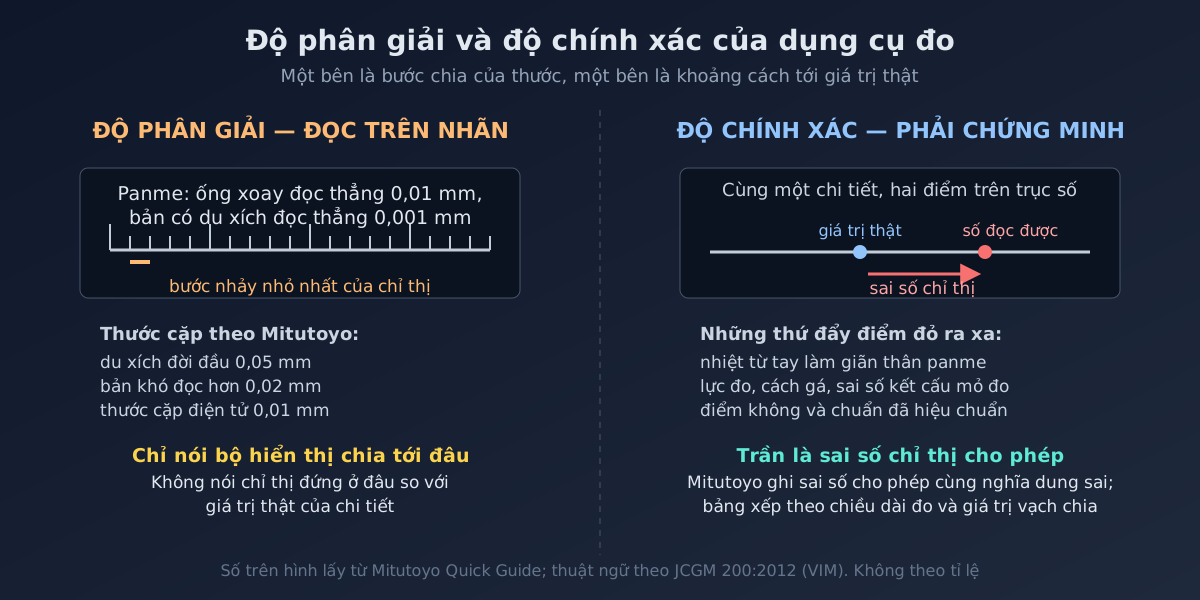
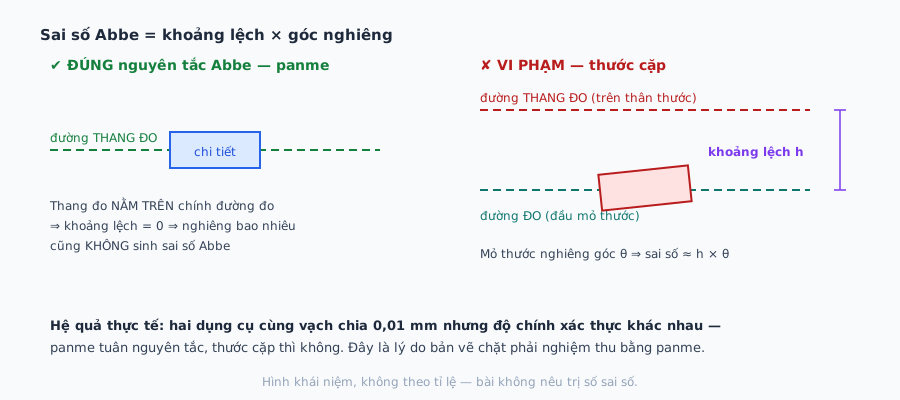
Cần đo chính xác tới 0,01mm thì chọn thước cặp hay panme? Panme — nguyên lý vít me cho độ phân giải tới 0,01mm (có loại tới 0,001mm), trong khi thước cặp thông dụng chỉ tới 0,02mm do giới hạn của nguyên lý du xích.
Khi nào cần máy đo tọa độ CMM thay vì dụng cụ đo tay? Khi chi tiết cần kiểm cả dung sai hình học (GD&T) phức tạp — vị trí, độ đồng tâm, độ phẳng — mà dụng cụ đo tay khó xác định chính xác, đặc biệt với mối lắp ghi dung sai chặt.
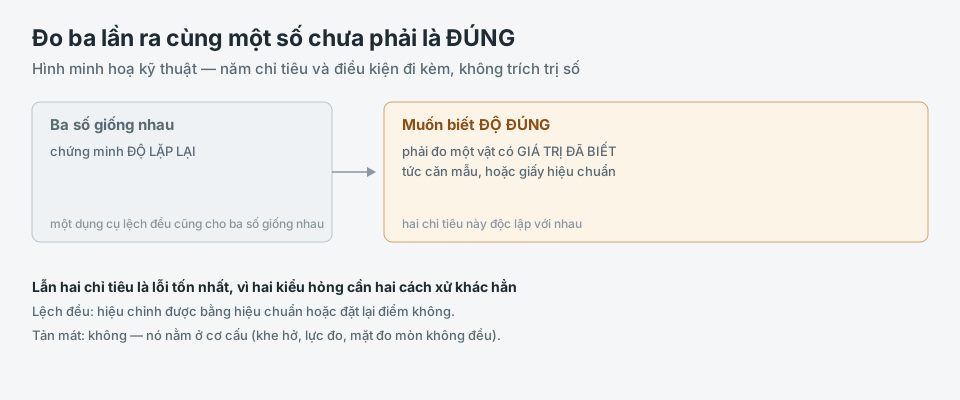
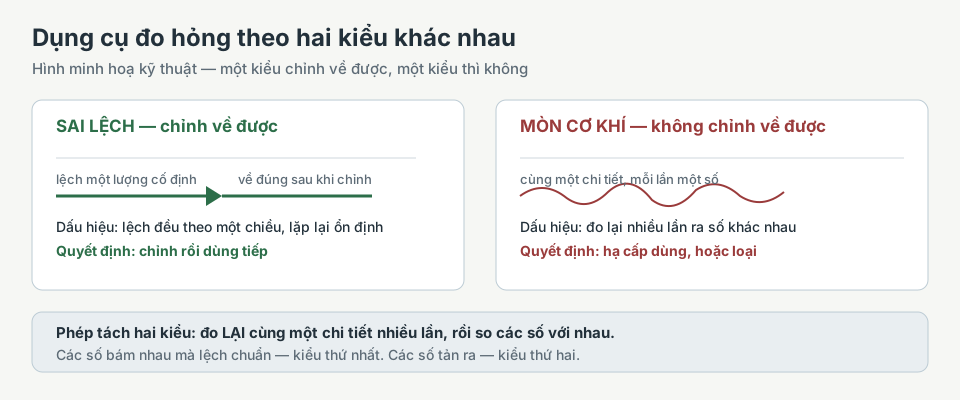
Hiệu chuẩn thiết bị đo là sửa lại cho đúng hay chỉ để biết sai lệch? Hiệu chuẩn là so sánh dụng cụ đo với một chuẩn chính xác hơn để biết nó đang lệch bao nhiêu — không phải để làm nó chính xác trở lại; kết quả cho biết dụng cụ còn dùng được cho cấp dung sai nào.
Dung sai càng nhỏ có luôn tốt hơn không? Không — dung sai càng nhỏ (cấp IT càng thấp) đòi hỏi máy móc, dao cụ và thời gian gia công cao hơn, làm tăng chi phí; nguyên tắc đúng là chọn dung sai vừa đủ đáp ứng chức năng lắp ghép, không phải luôn chọn chặt nhất có thể.
Thuật ngữ nền của chuyên trang
Tra nhanh định nghĩa, bảng và nguồn tiêu chuẩn của các thuật ngữ nền thuộc chuyên trang này: