Chuyển đến nội dung chính
CƠ KHÍ.NET
Gia công CNC & cắt gọt

Gia công CNC & cắt gọt

Kiến thức gia công cơ khí: CNC, tiện – phay, EDM, cắt laser – plasma, dập, mài.

Dập tấm

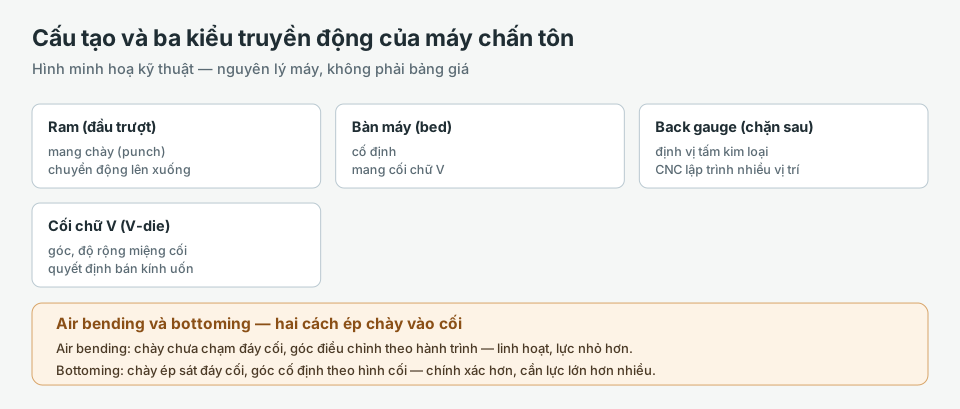
Nguyên lý máy chấn tôn: ram, bàn máy, back gauge và ba kiểu truyền động

Máy chấn tôn gồm ram (mang chày) ép tấm kim loại vào cối chữ V cố định trên bàn máy, định vị bằng back gauge. Ba kiểu truyền động ram: cơ khí, thuỷ lực (phổ biến nhất), servo điện. Bài giải thích cấu tạo, ba kiểu truyền động, và hai cách ép chày vào cối (air bending, bottoming).

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Mài

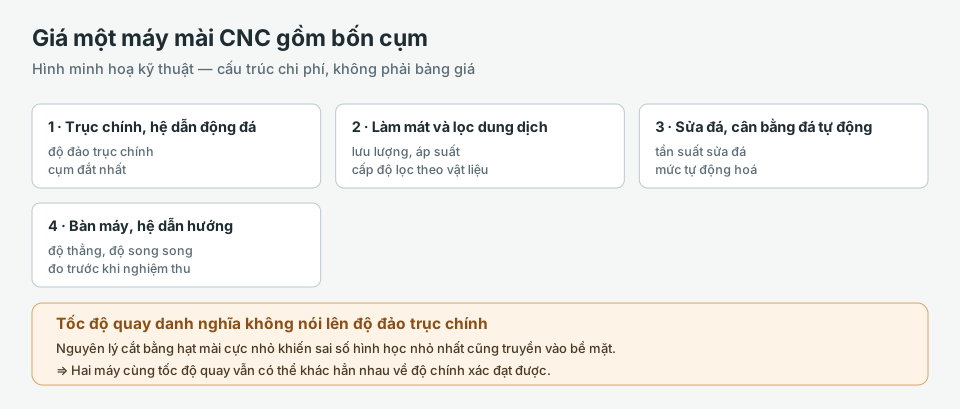
Giá máy mài phụ thuộc những gì: bốn cụm chi phí và cách đọc một báo giá

Giá một máy mài CNC tách thành bốn cụm: trục chính và hệ dẫn động đá mài, hệ thống làm mát và lọc dung dịch, cơ cấu sửa đá và cân bằng đá tự động, và bàn máy cùng hệ dẫn hướng chính xác. Độ đảo trục chính — không phải tốc độ quay danh nghĩa — quyết định cụm đắt nhất. Bảng quyết định năm bước để đọc một báo giá; không bảng giá, không xếp hạng thương hiệu.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Mài

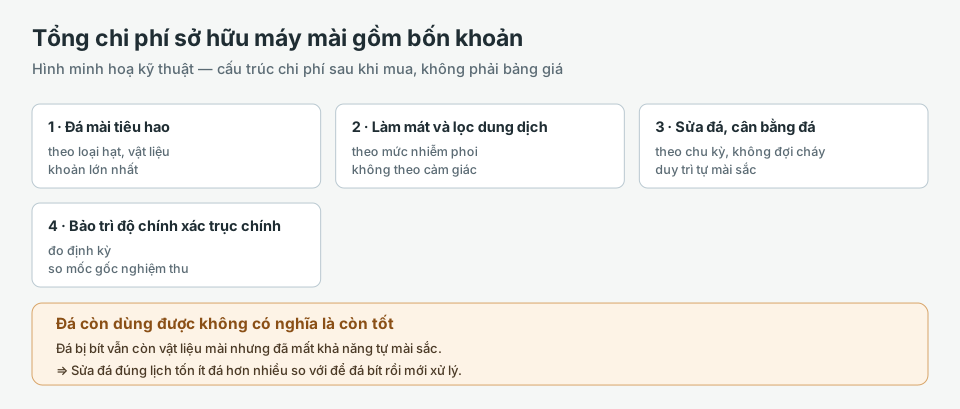
Tổng chi phí sở hữu máy mài: bốn khoản sau khi mua và khoản hay bị bỏ qua

Sau khi mua, một máy mài CNC tiêu tiền ở bốn chỗ: đá mài tiêu hao, dung dịch làm mát và lọc theo chu kỳ, sửa đá và cân bằng đá theo chu kỳ, và bảo trì độ chính xác trục chính. Sửa đá đúng chu kỳ — thay vì đợi thấy cháy bề mặt — là khoản dễ bị bỏ qua nhất. Bảng quyết định năm bước để soát chi phí vận hành bất thường.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật

Thêm bài viết trong Gia công CNC & cắt gọt

Mài

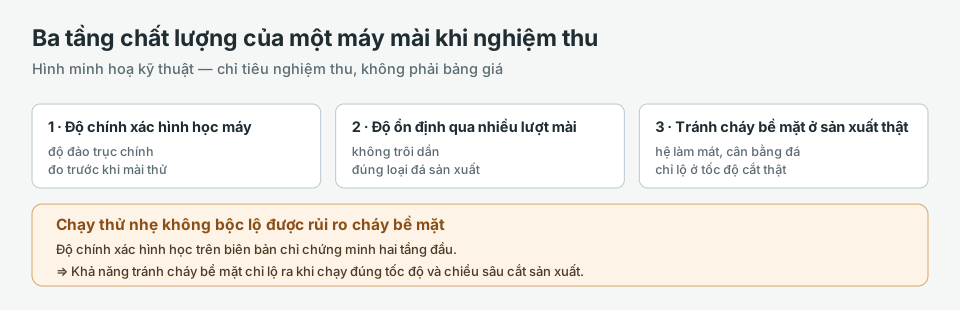
Chỉ tiêu đánh giá chất lượng máy mài: ba tầng cần đo khi nghiệm thu

Chất lượng máy mài đo ở ba tầng tách rời khi nghiệm thu: độ chính xác hình học của máy, độ ổn định kích thước qua nhiều lượt mài liên tiếp, và khả năng tránh cháy bề mặt ở điều kiện sản xuất thật. Đạt độ chính xác hình học trên biên bản không chứng minh được máy tránh cháy bề mặt khi chạy thật. Bảng quyết định năm bước nghiệm thu theo đúng thứ tự.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Gia công EDM

Giá máy EDM phụ thuộc những gì: bốn cụm chi phí và cách đọc một báo giá

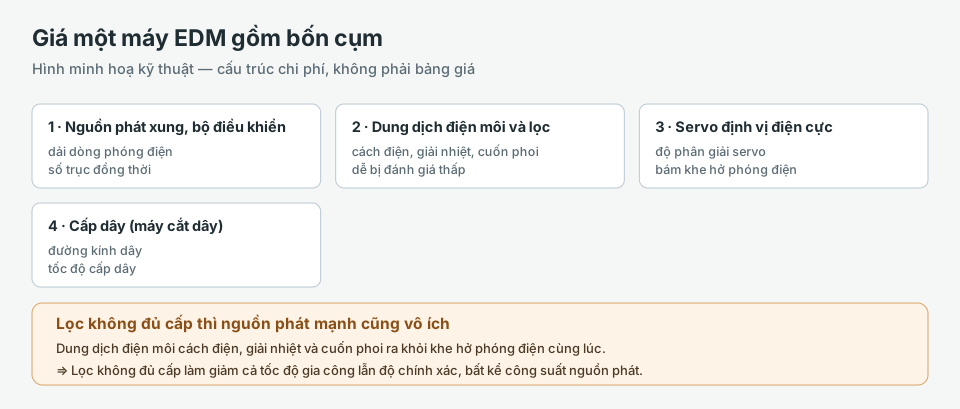
Giá một máy EDM tách thành bốn cụm: nguồn phát xung và bộ điều khiển, hệ thống dung dịch điện môi và lọc, cơ cấu servo định vị điện cực, và với máy cắt dây thêm cụm cấp dây. Dung dịch điện môi thường bị đánh giá thấp hơn vai trò thật của nó. Bảng quyết định năm bước để đọc một báo giá; không bảng giá, không xếp hạng thương hiệu.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Gia công EDM

Tổng chi phí sở hữu máy EDM: bốn khoản sau khi mua và khoản hay bị tính nhầm

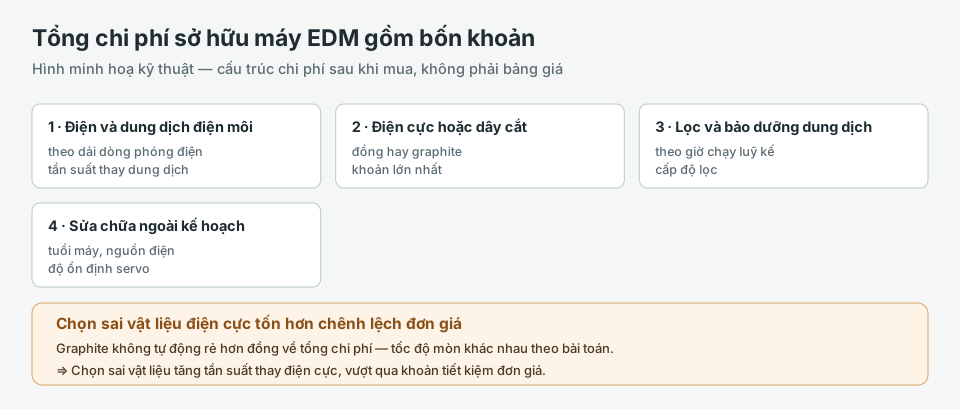
Sau khi mua, một máy EDM tiêu tiền ở bốn chỗ: điện và dung dịch điện môi tiêu hao, điện cực hoặc dây cắt tiêu hao, lọc và bảo dưỡng dung dịch theo chu kỳ, và sửa chữa ngoài kế hoạch. Chọn sai vật liệu điện cực là khoản dễ bị tính nhầm nhất. Bảng quyết định năm bước để soát chi phí vận hành bất thường.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Gia công EDM

Chỉ tiêu đánh giá chất lượng gia công EDM: ba tầng cần đo khi nghiệm thu

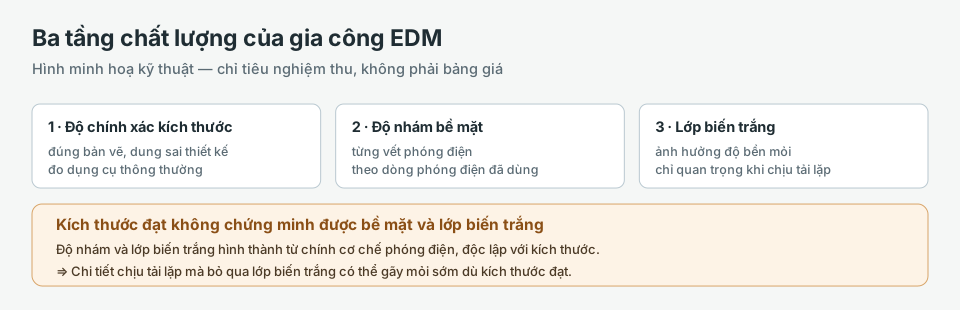
Chất lượng gia công EDM đo ở ba tầng tách rời: độ chính xác kích thước, độ nhám bề mặt vùng phóng điện, và lớp biến trắng ảnh hưởng tới độ bền mỏi. Đo kích thước đạt không chứng minh được hai tầng còn lại. Bảng quyết định năm bước nghiệm thu theo đúng thứ tự, rẻ nhất trước.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Dập tấm

Chỉ tiêu đánh giá chất lượng gia công dập tấm: ba tầng cần đo khi nghiệm thu

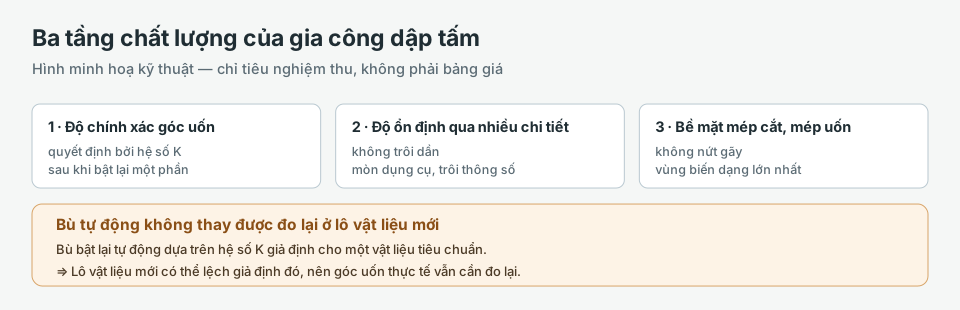
Chất lượng một chi tiết dập tấm đo ở ba tầng tách rời: độ chính xác góc uốn (quyết định bởi hệ số K), độ ổn định kích thước qua nhiều chi tiết liên tiếp, và bề mặt mép cắt hoặc mép uốn không nứt gãy. Bù bật lại tự động của máy chấn không thay được việc đo lại góc uốn ở lô vật liệu mới. Bảng quyết định năm bước nghiệm thu theo đúng thứ tự.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Cắt laser – plasma

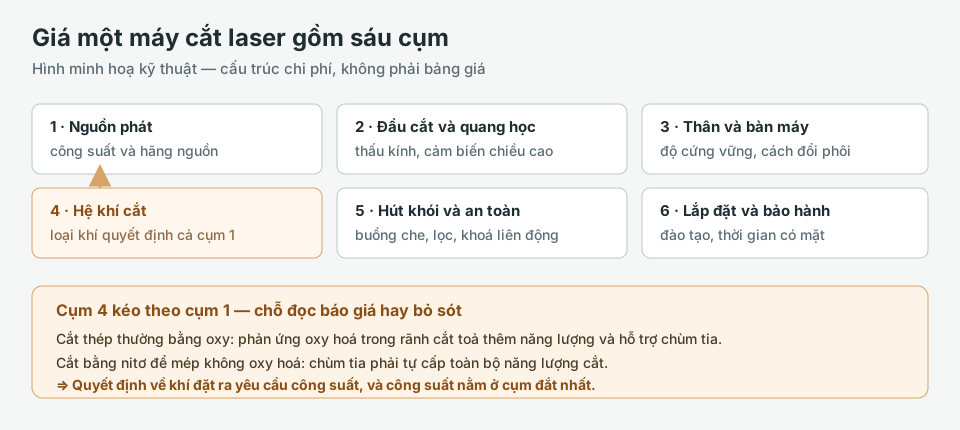
Giá máy cắt laser phụ thuộc những gì: sáu cụm chi phí và cách đọc một báo giá

Giá một máy cắt laser tách thành sáu cụm: nguồn phát, đầu cắt và quang học, thân và bàn máy, hệ khí cắt, hút khói và an toàn, lắp đặt bảo hành. Quyết định về khí cắt đặt ra yêu cầu công suất, nên nó kéo theo cụm đắt nhất. Bảng quyết định bảy bước để đọc một báo giá; không bảng giá, không xếp hạng thương hiệu.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Cắt laser – plasma

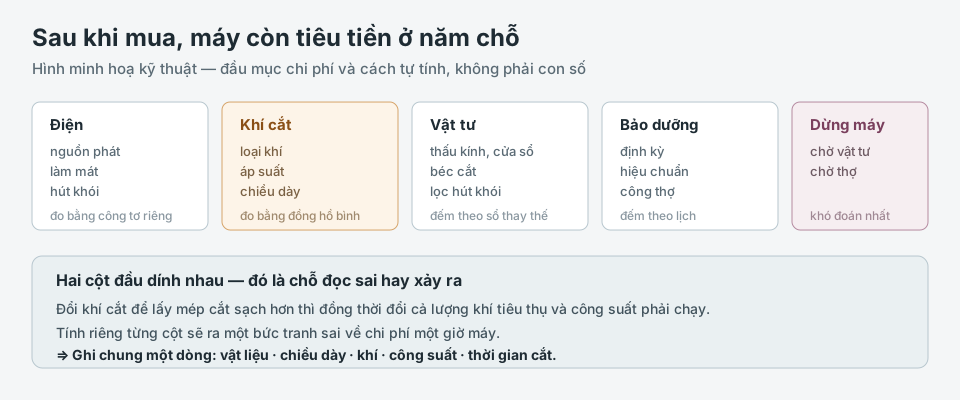
Chi phí vận hành máy cắt laser: năm đầu mục và cách tự đo tại xưởng

Sau khi mua, máy cắt laser tiêu tiền ở năm chỗ: điện, khí cắt, vật tư thay thế, bảo dưỡng, thời gian dừng máy. Cột điện và cột khí không tách rời nhau vì loại khí quyết định phần năng lượng chùm tia phải tự cấp. Bảng đo tại xưởng và bảng quyết định soát khoản nào trước; không trị số, không so giá giữa các hãng.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Cắt laser – plasma

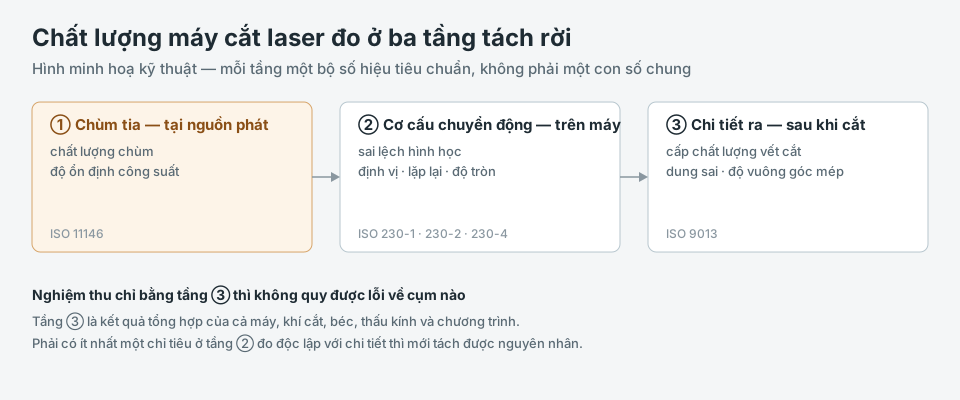
Chỉ tiêu đánh giá chất lượng máy cắt laser: ba tầng đo tách rời nhau

Chất lượng máy cắt laser không đo được bằng một con số. Nó nằm ở ba tầng: chùm tia tại nguồn phát, sai lệch hình học của cơ cấu chuyển động, và cấp chất lượng vết cắt trên chi tiết — ba bộ số hiệu tiêu chuẩn khác nhau. Bảng nghiệm thu theo tầng và cách đặt câu hỏi với bên bán.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Máy phay CNC

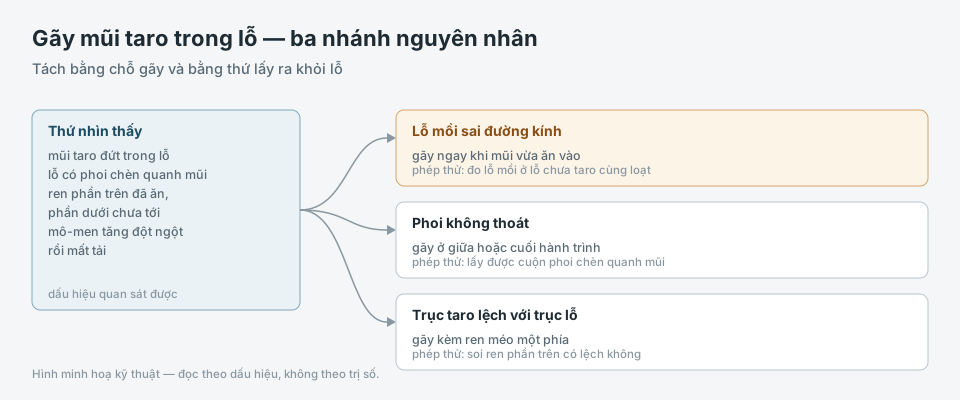
Gãy mũi taro trong lỗ: đọc dấu hiệu trên mũi gãy để biết lỗi nằm ở đâu

Mũi taro gãy trong lỗ gần như luôn bị quy cho một nguyên nhân duy nhất là lỗ mồi nhỏ. Thực tế có ba nhóm nguyên nhân tách được ngay tại chỗ: lỗ mồi sai, phoi không thoát, và trục taro không đồng tâm với lỗ. Mỗi nhóm để lại một dấu hiệu khác nhau trên mũi gãy và trên lỗ.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Máy phay CNC

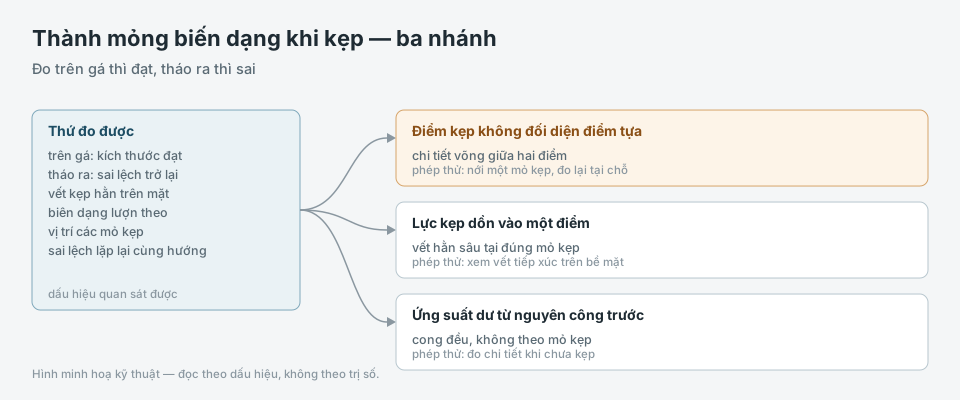
Chi tiết thành mỏng biến dạng khi kẹp: đọc dấu vết để biết kẹp sai chỗ hay sai lực

Chi tiết thành mỏng đo trên máy thì đạt, tháo ra khỏi đồ gá lại sai. Nguyên nhân nằm ở chỗ kẹp chứ không ở dao. Ba nhóm tách được: điểm kẹp đặt sai vị trí so với điểm tựa, lực kẹp dồn vào một điểm, và chi tiết bị kẹp khi đang có ứng suất dư từ nguyên công trước.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Máy tiện CNC

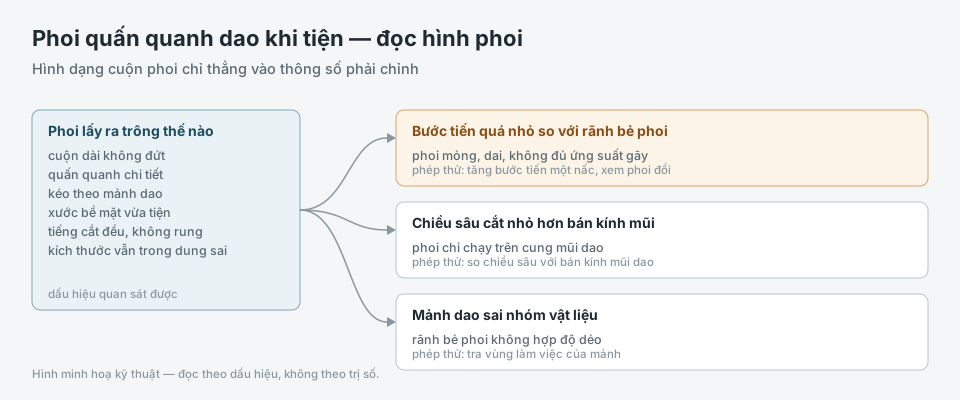
Phoi quấn quanh dao khi tiện: đọc hình dạng phoi để biết chỉnh thông số nào

Phoi quấn quanh dao và quanh chi tiết là dấu hiệu phoi không bị bẻ gãy đúng lúc. Hình dạng phoi lấy ra nói khá chính xác phải chỉnh gì: bước tiến, chiều sâu cắt hay mảnh dao. Ba nhóm này tách được bằng chính hình dạng cuộn phoi, không cần đo lực.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Máy tiện CNC

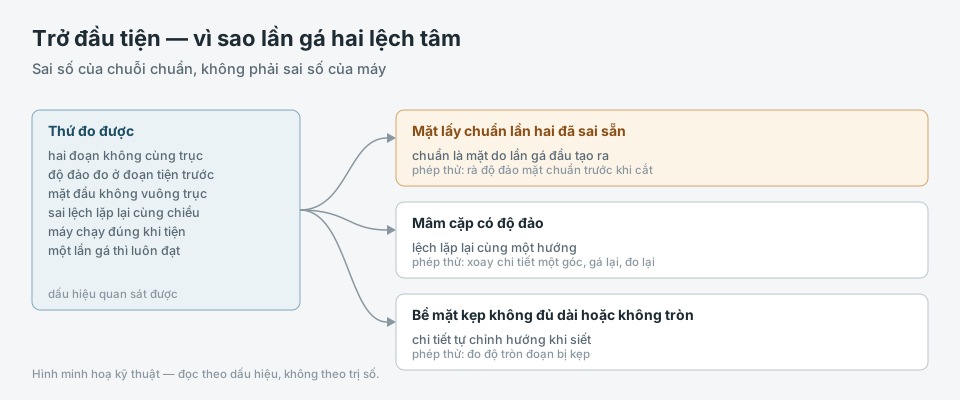
Trở đầu chi tiết tiện: vì sao lần gá thứ hai không đồng tâm với lần đầu

Tiện xong một đầu, trở đầu kẹp lại thì đoạn vừa tiện và đoạn tiện trước không còn cùng một trục. Sai số này không đến từ máy mà đến từ chuỗi chuẩn: lần gá thứ hai lấy chuẩn là mặt do chính lần gá đầu tạo ra, nên mọi sai lệch của lần đầu đều được chép sang.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Gia công CNC & cắt gọt

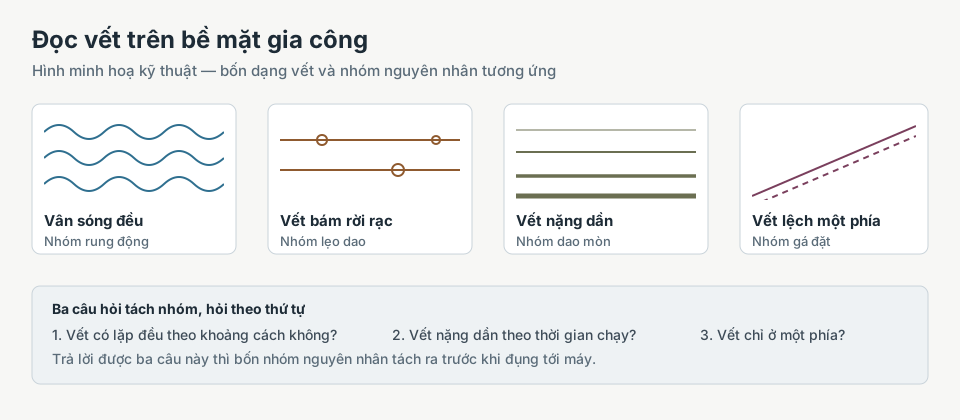
Đọc vết trên bề mặt gia công để quy nguyên nhân: bảng phân biệt theo dấu hiệu nhìn thấy

Bốn dạng vết trên bề mặt vừa gia công — vân sóng đều, vết bám rời rạc, vết nặng dần, vết lệch một phía — tách được bốn nhóm nguyên nhân bằng ba câu hỏi quan sát: vết có lặp đều không, có nặng dần không, có lệch một phía không. Bảng quyết định dẫn thẳng sang bài xử lý từng nhóm.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Máy tiện CNC

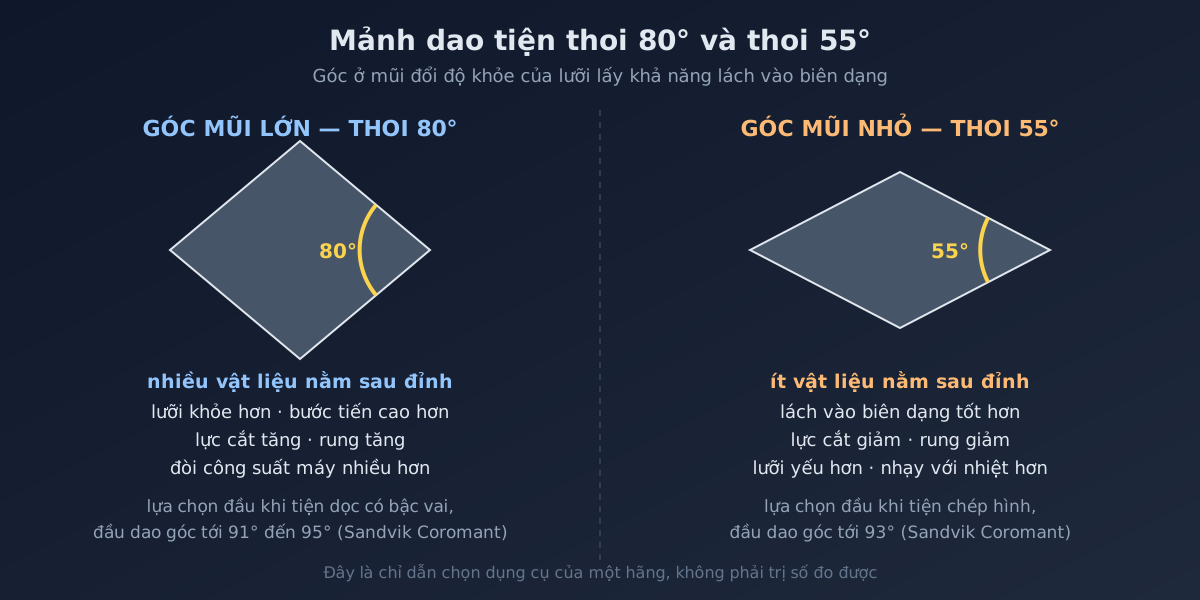
Mảnh dao tiện hình thoi 80° và 55°: góc ở mũi đổi độ khỏe của lưỡi lấy khả năng lách

Góc ở mũi mảnh tiện quyết định hai thứ ngược chiều: góc lớn cho lưỡi khỏe hơn nhưng đòi công suất máy và dễ rung hơn, góc nhỏ cho lưỡi yếu hơn nhưng lách vào biên dạng tốt hơn và lực cắt thấp hơn. Bài đối chiếu mảnh thoi 80° với mảnh thoi 55° theo chỉ dẫn của Sandvik Coromant cho tiện dọc, tiện chép hình và tiện mặt đầu.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Máy tiện CNC

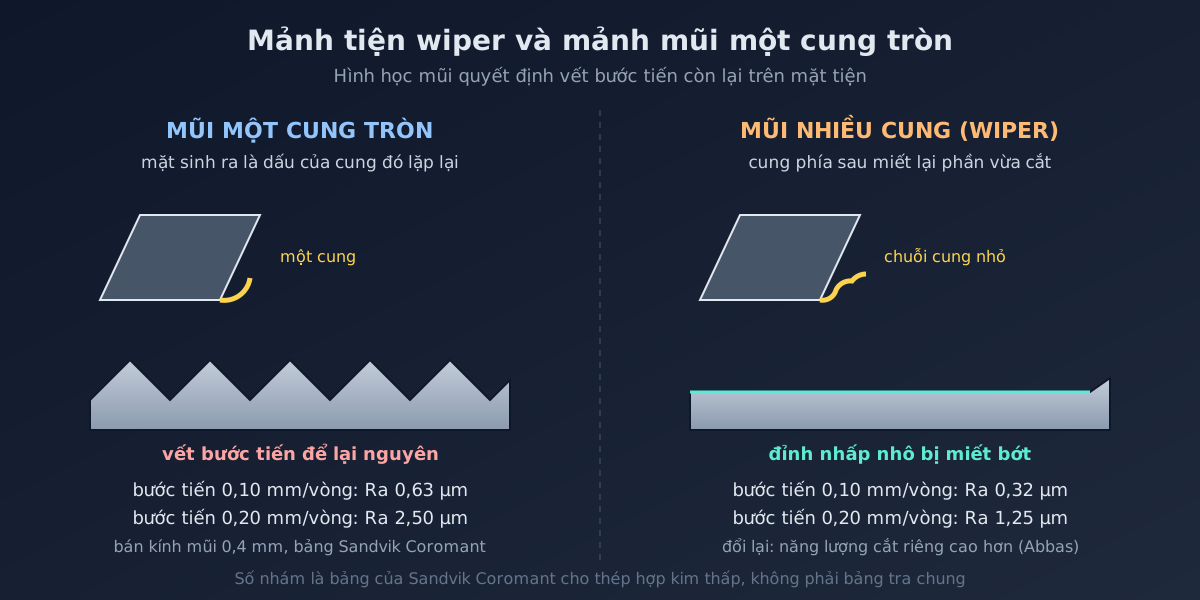
Mảnh tiện wiper và mảnh tiện thường: mũi nhiều cung miết lại vết bước tiến, đổi bằng cái gì?

Mảnh wiper có mũi ghép từ nhiều cung bán kính nhỏ nối trơn nên miết lại vết bước tiến, cho phép giữ độ nhẵn khi tăng bước tiến; mảnh thường có mũi một cung tròn, muốn nhẵn thì phải hạ bước tiến. Bài đối chiếu bảng nhám của Sandvik Coromant với hai thí nghiệm tiện cứng thép AISI 4340, kể cả chỗ wiper tốn thêm năng lượng cắt riêng và chỗ mảnh thường mòn ít hơn.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Máy tiện CNC

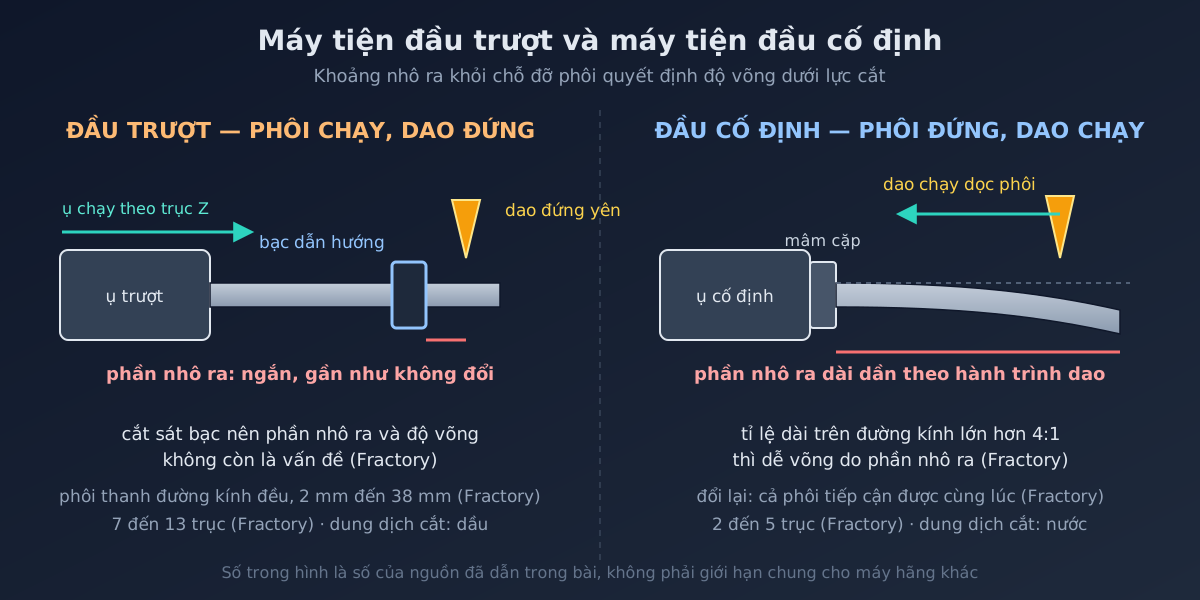
Máy tiện đầu trượt và máy tiện đầu cố định: chỗ đỡ phôi nằm ở đâu quyết định chi tiết dài mảnh

Máy tiện đầu trượt cho ụ trục chính chạy dọc trục Z và đẩy phôi thanh qua bạc dẫn hướng đặt sát mũi dao, nên đoạn phôi nhô ra khỏi chỗ đỡ rất ngắn; máy tiện đầu cố định kẹp phôi trong mâm cặp, phôi dài mảnh nhô xa gối đỡ thì bị lực cắt đẩy võng. Bài đối chiếu nguyên lý, dải đường kính phôi thanh, dung dịch cắt và bảng chọn theo cái thấy tại xưởng.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Máy tiện CNC

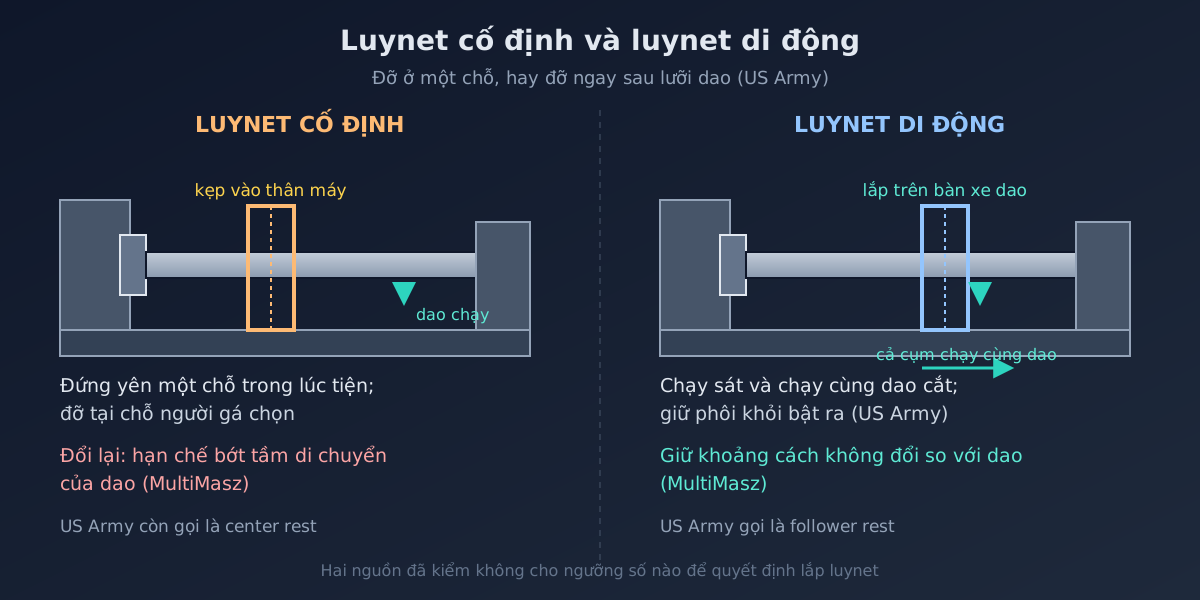
Luynet cố định và luynet di động: đỡ ở một chỗ hay đỡ ngay sau lưỡi dao

Luynet cố định kẹp vào thân máy và đỡ phôi tại một chỗ không đổi; luynet di động lắp trên bàn xe dao, chạy cùng dao và giữ phôi khỏi bật ra. Bài đối chiếu chỗ lắp, cách đỡ, cái mất đi ở mỗi loại, và nói rõ vì sao không có ngưỡng số nào để bắt buộc lắp luynet trong hai nguồn đã kiểm.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Máy tiện CNC

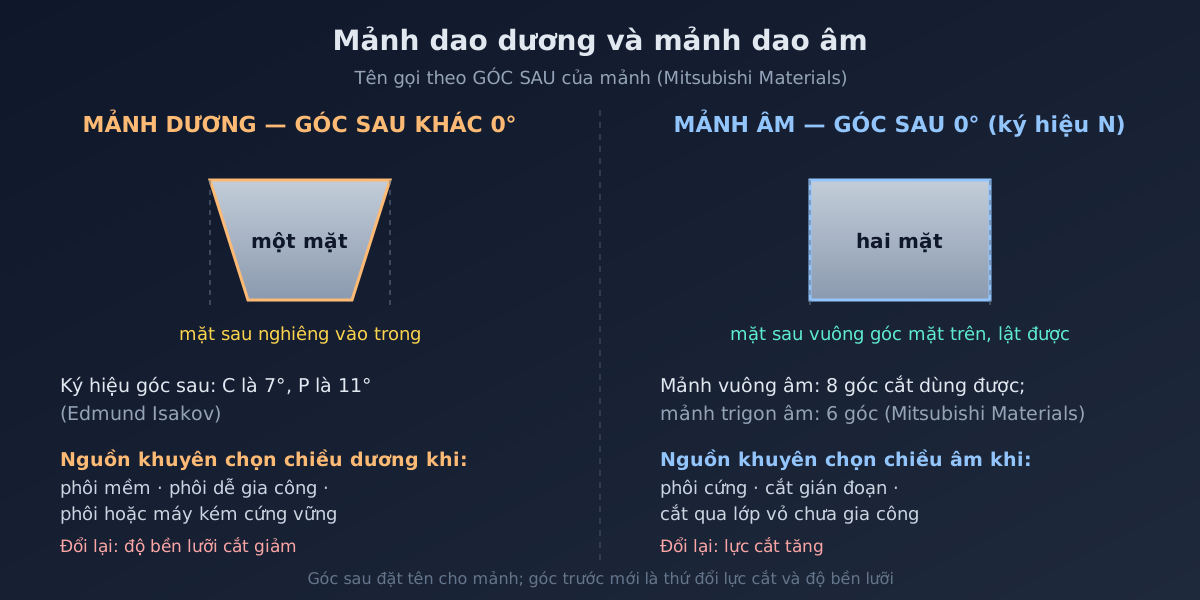
Mảnh dao dương và mảnh dao âm: góc sau đặt tên, góc trước quyết định lực cắt

Mảnh dao được gọi là âm hay dương theo góc sau của chính nó: 0 độ là mảnh âm, khác 0 độ là mảnh dương. Bài tách hai chuyện hay bị gộp — cách đặt tên theo góc sau, và tác dụng của góc trước lên lực cắt cùng độ bền lưỡi — rồi đối chiếu điều kiện chọn theo độ cứng phôi, kiểu cắt và độ cứng vững của máy.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Máy phay CNC

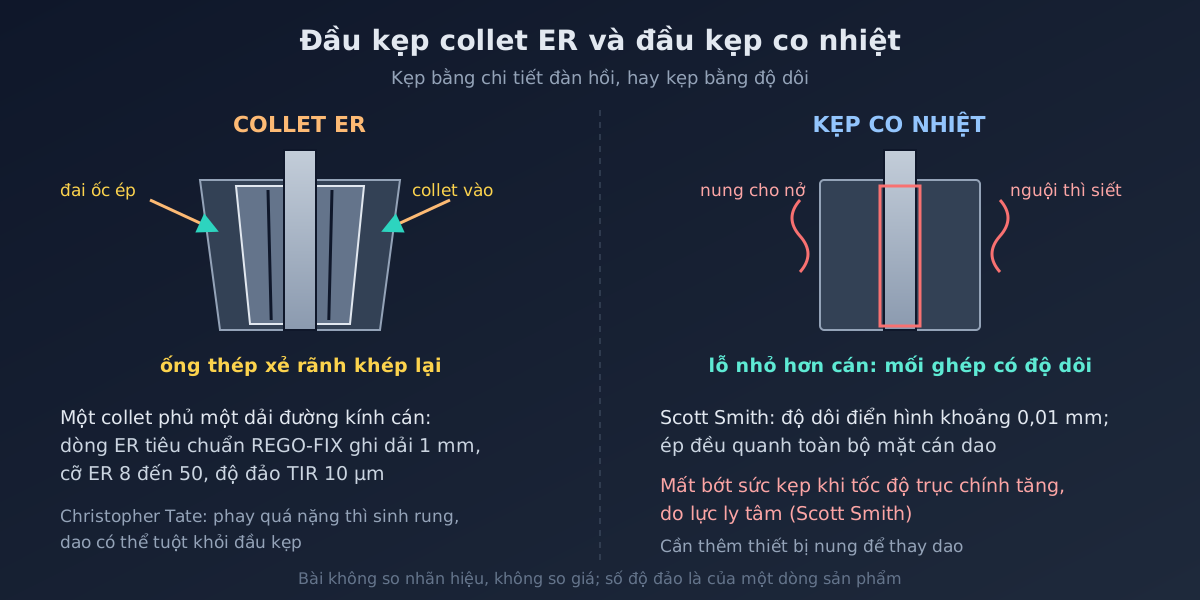
Đầu kẹp collet ER và đầu kẹp co nhiệt: kẹp bằng chi tiết đàn hồi hay bằng độ dôi

Collet ER kẹp bằng ống xẻ rãnh bị ép trong lỗ côn 8 độ, một collet phủ một dải đường kính cán; kẹp co nhiệt kẹp bằng độ dôi giữa lỗ và cán, phải nung để lắp và tháo. Bài đối chiếu cơ chế kẹp, độ đảo, thao tác thay dao, điều kiện lắp đặt mà nguồn nêu, và chỗ lực ly tâm làm giảm lực kẹp co nhiệt.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Máy phay CNC

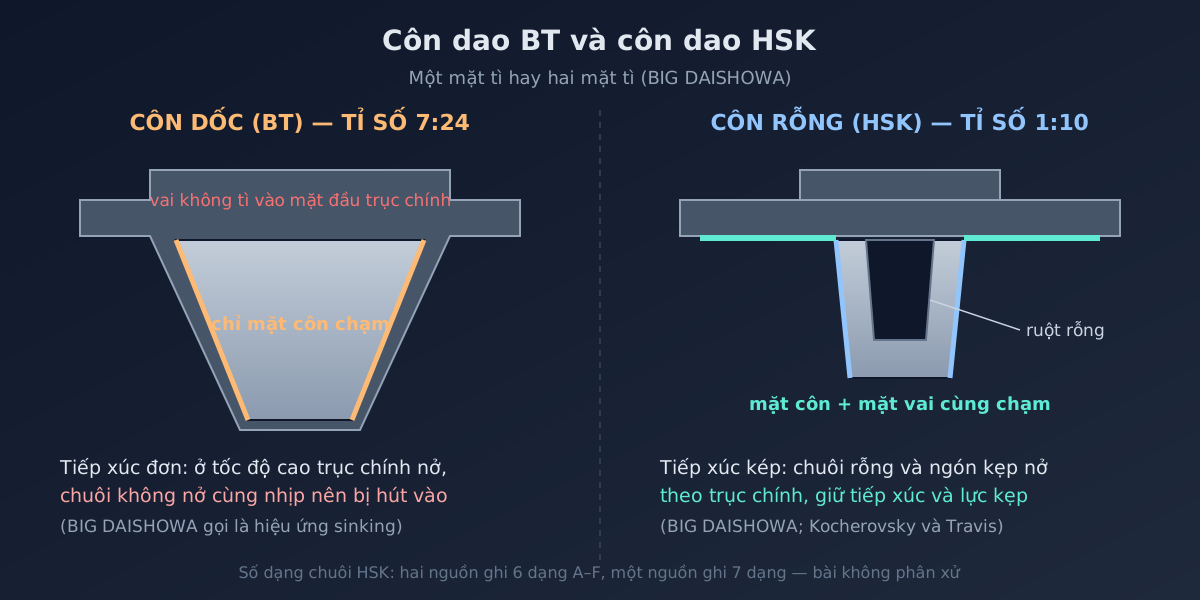
Côn dao BT và HSK: một mặt tì hay hai mặt tì, và vì sao điều đó đổi ở tốc độ cao

Côn BT là côn dốc 7:24 tiếp xúc đơn, chỉ tì mặt côn; HSK là côn rỗng 1:10 tì cả mặt côn lẫn mặt vai. Bài giải thích vì sao chuôi côn dốc bị hút sâu vào trục chính ở tốc độ cao còn chuôi rỗng thì nở theo trục chính, đối chiếu ba nguồn về số dạng chuôi HSK, và nêu tên cùng số hiệu các tiêu chuẩn liên quan.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Mài

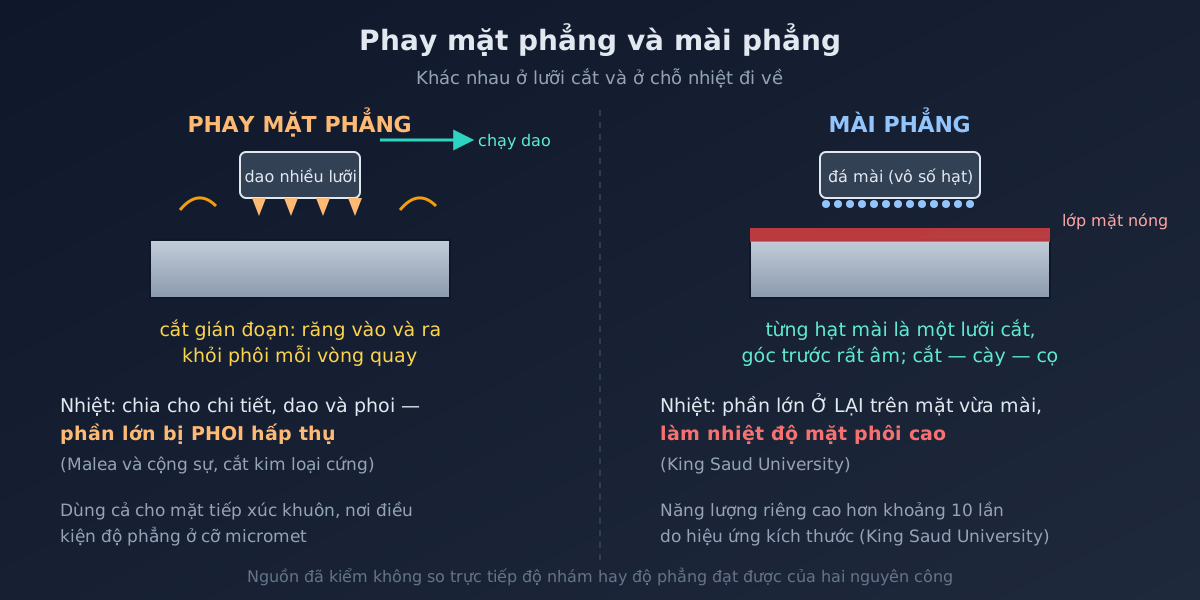
Phay mặt phẳng và mài phẳng: nhiệt đi đâu và lưỡi cắt là gì?

Phay mặt phẳng cắt bằng lưỡi hình học xác định, ăn gián đoạn; mài phẳng cắt bằng hạt mài góc trước rất âm, phoi rất nhỏ. Bài đối chiếu hai cơ chế bóc tách, chỗ nhiệt đi về (phoi hay bề mặt), điều kiện nguồn mở đặt cho từng nguyên công, và nói rõ vì sao không có ngưỡng độ nhám nào để bắt phải đổi sang mài.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Mài

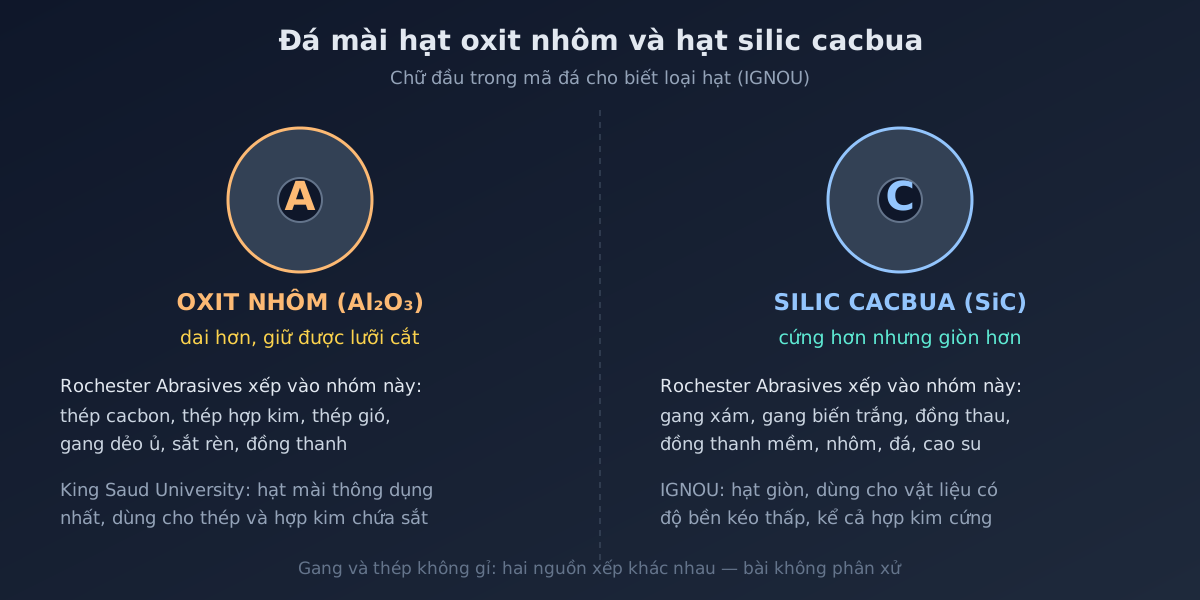
Đá mài hạt oxit nhôm và hạt silic cacbua: hạt nào ăn vật liệu nào?

Oxit nhôm dai hơn nên giữ lưỡi khi mài thép; silic cacbua cứng hơn nhưng giòn, hợp vật liệu bền kéo thấp như gang, đồng thau, nhôm đúc, hợp kim cứng và phi kim. Bài đối chiếu danh sách vật liệu của ba nguồn mở, nêu chỗ hai nguồn nói khác nhau về gang và thép không gỉ, kèm bảng quyết định theo dấu hiệu đo được tại xưởng.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Mài

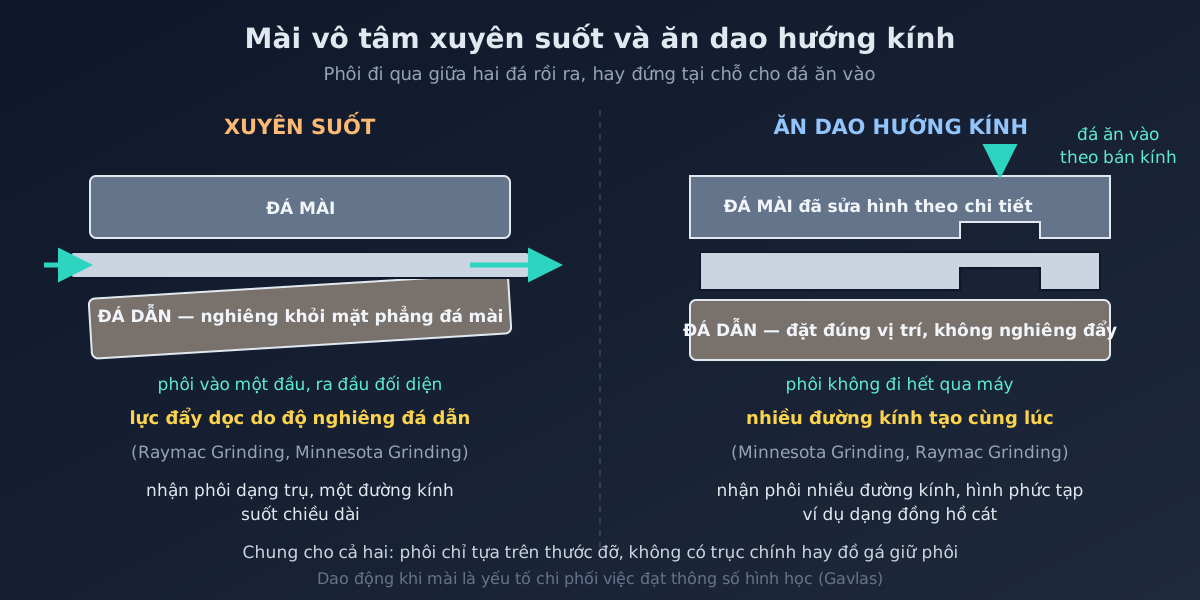
Mài vô tâm xuyên suốt và ăn dao hướng kính: phôi đi qua đá hay đứng tại chỗ

Ở kiểu xuyên suốt, phôi vào một đầu và ra đầu kia nhờ đá dẫn nghiêng khỏi mặt phẳng đá mài để sinh lực đẩy dọc. Ở kiểu ăn dao hướng kính, phôi không đi hết qua máy, hai đá được sửa hình theo chi tiết, nên chi tiết nhiều đường kính buộc phải đi lối này. Bài ghi rõ chỗ nguồn im lặng.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Mài

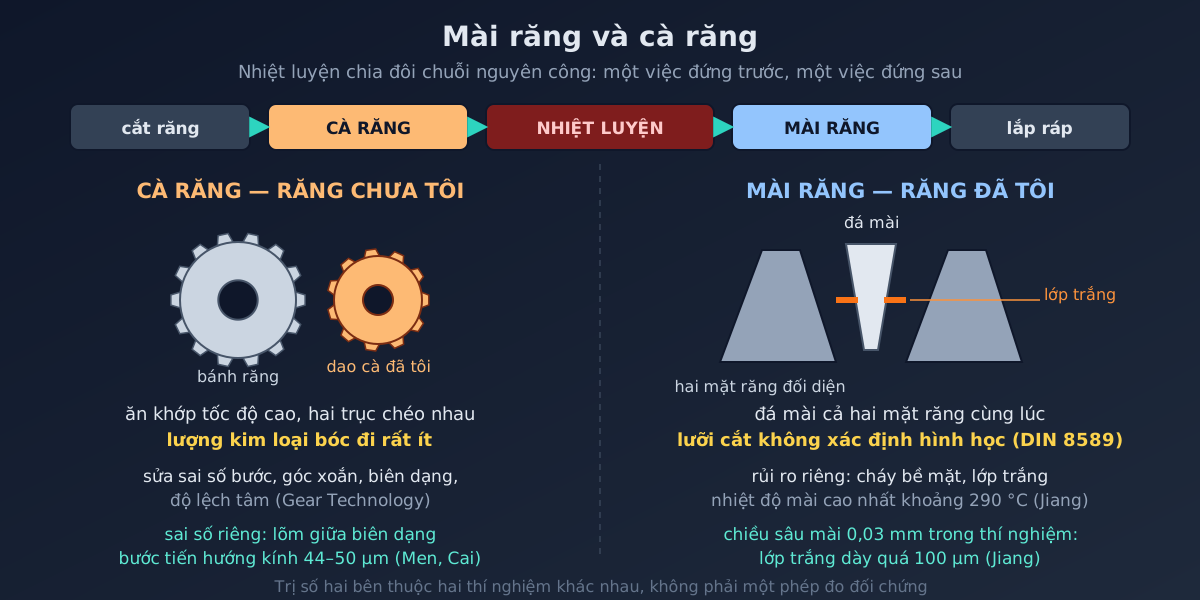
Mài răng và cà răng: một việc làm trước nhiệt luyện, một việc làm sau

Cà răng là nguyên công cắt gọt nhẹ trên răng chưa tôi, chạy ăn khớp chéo trục với dao cà đã tôi, để sửa sai số bước, góc xoắn và biên dạng trước nhiệt luyện. Mài răng dùng đá mài và thường làm sau nhiệt luyện, nên rủi ro riêng là cháy bề mặt và lớp trắng. Bài dẫn hai bài báo truy cập mở cho mọi trị số.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Gia công EDM

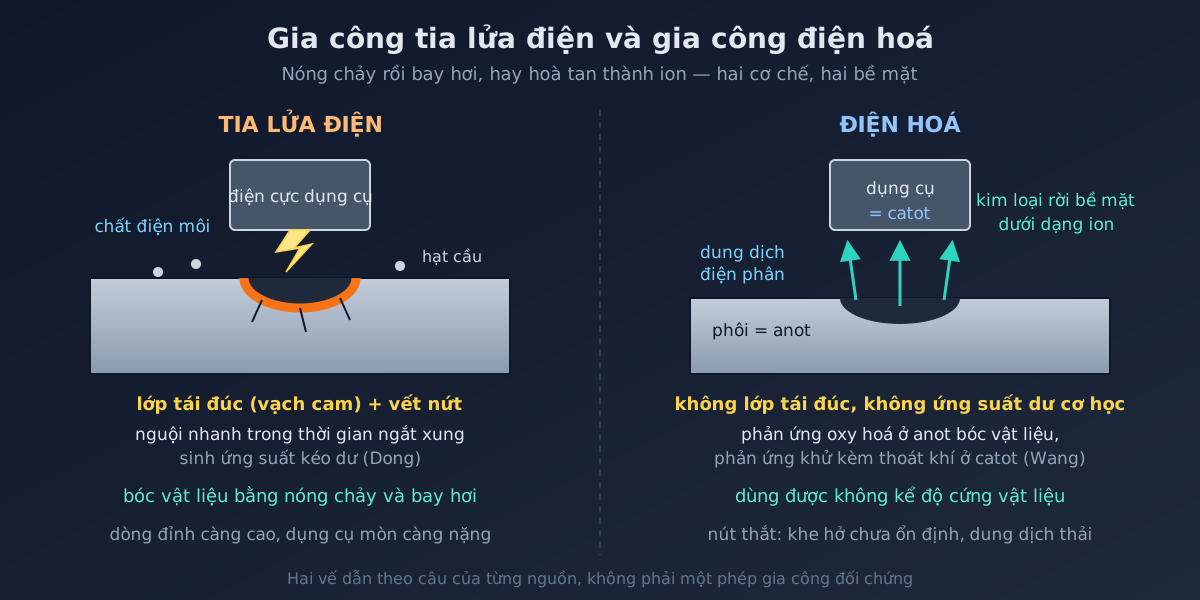
Gia công tia lửa điện và gia công điện hoá: nóng chảy hay hoà tan, và lớp bề mặt để lại

Tia lửa điện bóc vật liệu bằng nóng chảy và bay hơi nên để lại lớp tái đúc, vết nứt và ứng suất kéo dư; điện hoá bóc bằng hoà tan anot nên bề mặt không có lớp tái đúc. Bài dẫn hai bài báo truy cập mở và một trang phòng thí nghiệm đại học, kèm chỗ chính nguồn tự mâu thuẫn về mòn dụng cụ.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Gia công EDM

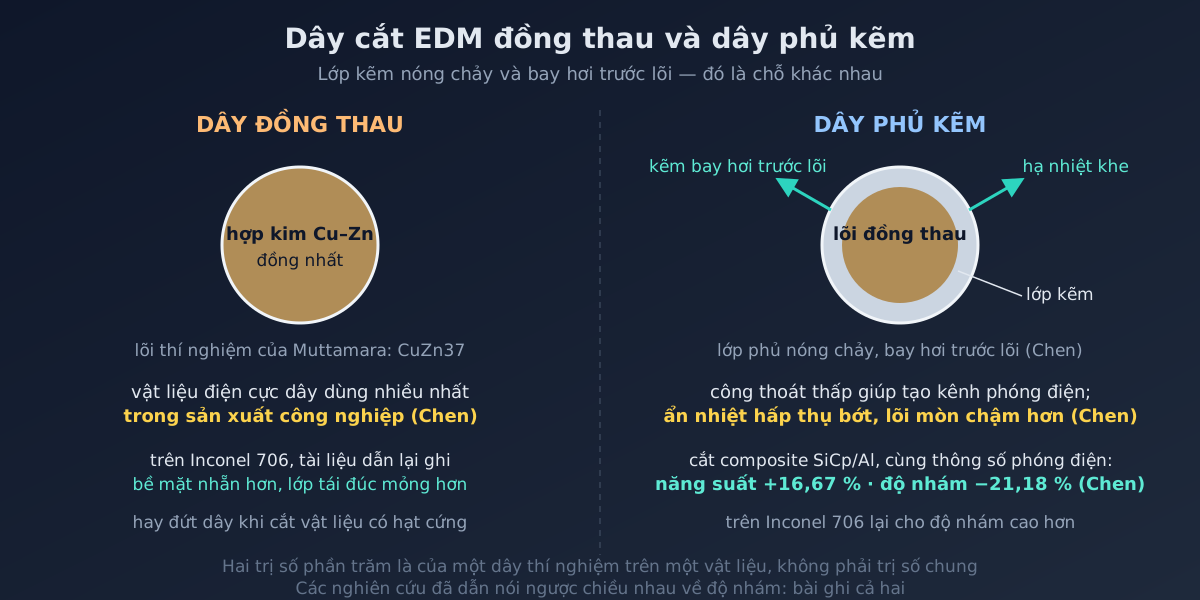
Dây cắt EDM đồng thau và dây phủ kẽm: lớp kẽm bay hơi trước lõi đổi được gì

Dây đồng thau là lõi hợp kim đồng kẽm; dây phủ kẽm thêm một lớp kẽm ngoài lõi, bay hơi trước lõi nên hạ nhiệt khe phóng điện và giúp đẩy phoi. Bài dẫn hai nghiên cứu truy cập mở, kèm ngữ cảnh từng phép đo, và ghi rõ chỗ các nghiên cứu cho kết quả ngược chiều nhau về độ nhám bề mặt.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Gia công CNC & cắt gọt

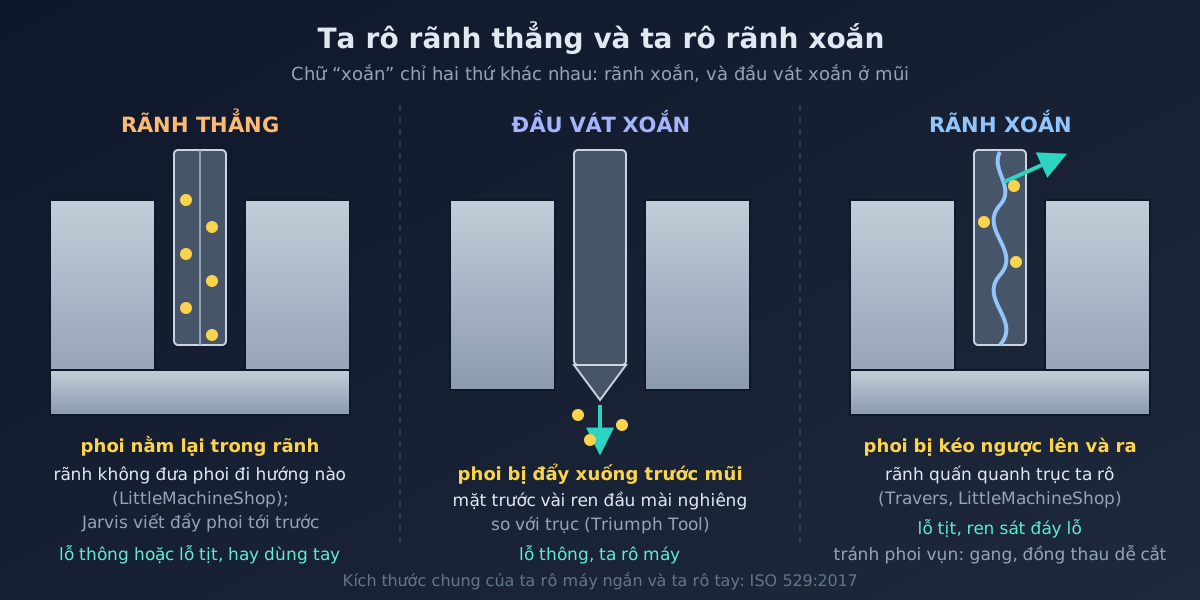
Ta rô rãnh thẳng và ta rô rãnh xoắn: phoi đi hướng nào thì lỗ chọn loại ấy

Rãnh xoắn kéo phoi ngược lên và ra khỏi lỗ nên đứng ở lỗ tịt; rãnh thẳng chỉ chừa chỗ chứa phoi, còn thứ đẩy phoi xuống trước mũi ở lỗ thông là đầu vát xoắn chứ không phải bản thân rãnh. Bài dẫn theo tài liệu của hãng ta rô và ba trang kỹ thuật, ghi rõ chỗ hai nguồn nói lệch nhau.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Gia công CNC & cắt gọt

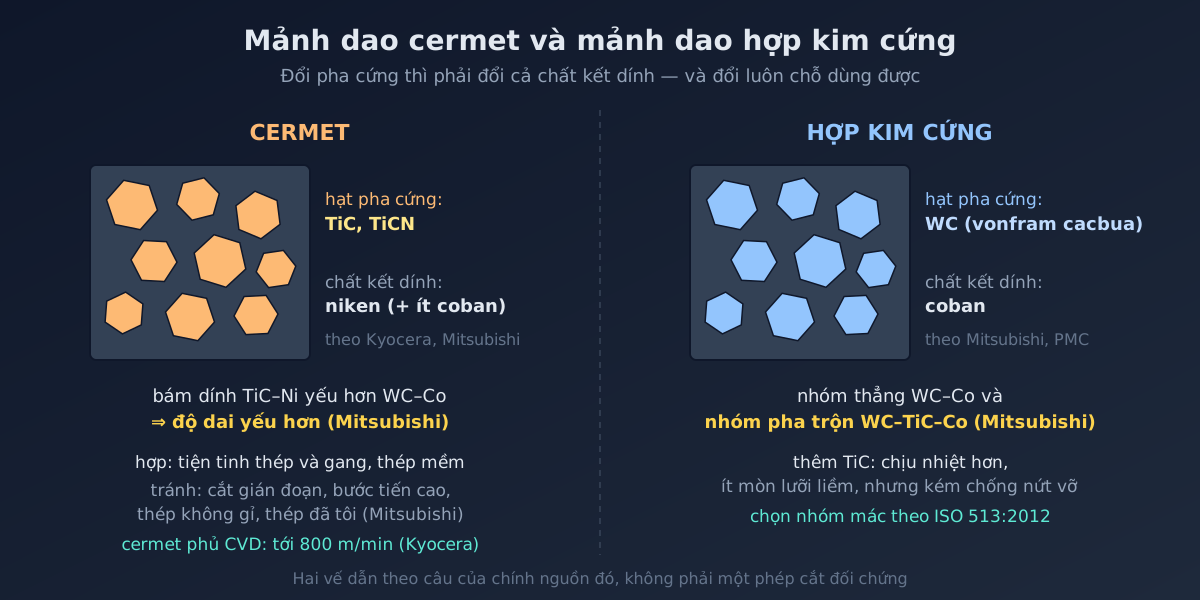
Mảnh dao cermet và mảnh dao hợp kim cứng: pha cứng và chất kết dính quyết định chỗ dùng

Cermet lấy titan cacbua và titan cacbonitrua làm pha cứng với chất kết dính niken; hợp kim cứng lấy vonfram cacbua với chất kết dính coban. Bám dính TiC–Ni yếu hơn WC–Co nên cermet kém dai hơn, được Mitsubishi Materials xếp vào tiện tinh thép và gang, còn cắt gián đoạn hay lớp vỏ cứng thì thuộc phần hợp kim cứng.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Máy phay CNC

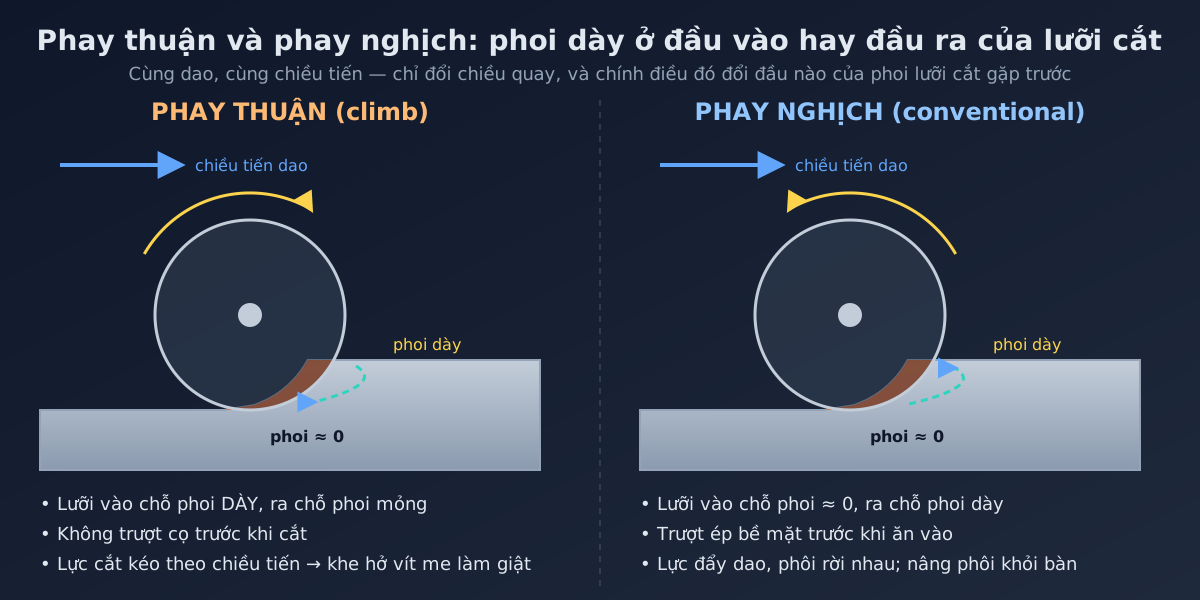
Phay thuận và phay nghịch: phoi dày ở đầu vào hay đầu ra quyết định tuổi bền dao

Phay thuận cho lưỡi vào chỗ phoi dày nhất nên ít cọ xát, dao bền hơn và là cách ưu tiên khi máy, đồ gá, phôi cho phép; phay nghịch cho phoi bắt đầu từ 0, lưỡi cọ miết trước khi cắt và lực nâng phôi khỏi bàn. Ba ca phải dùng phay nghịch, cách nhận biết trên máy, bảng quyết định theo Sandvik Coromant và Harvey Performance.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Mài

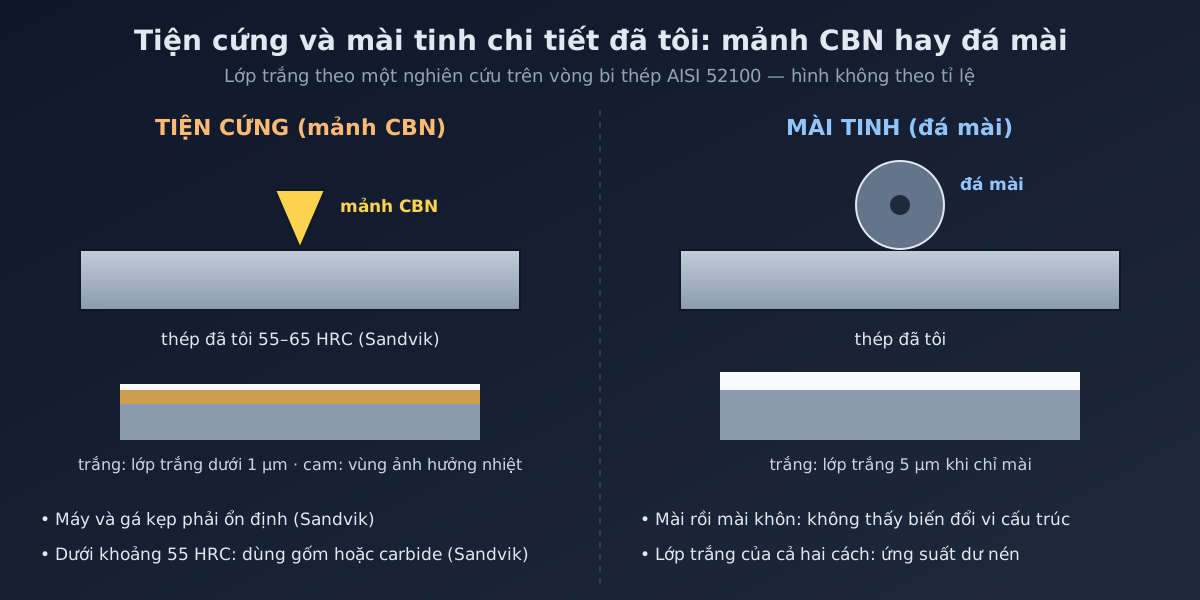
Tiện cứng và mài tinh chi tiết đã tôi: khi nào mảnh CBN thay được đá mài

Tiện cứng dùng mảnh CBN cho thép đã tôi khoảng 55–65 HRC, là phương án tiết kiệm thay mài khi máy và gá kẹp đủ cứng vững; dưới khoảng 55 HRC dùng gốm hoặc carbide. Lớp trắng sau tiện cứng và sau mài theo một nghiên cứu vòng bi 52100, vì sao CBN hợp thép còn kim cương thì không, bảng quyết định tại xưởng.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Cắt laser – plasma

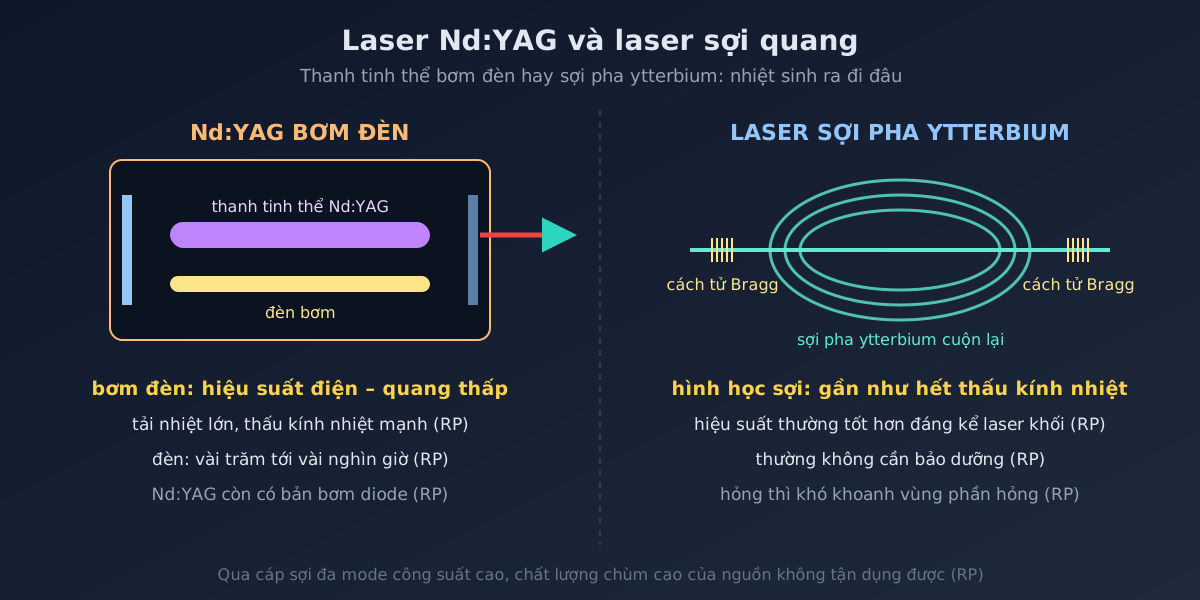
Laser Nd:YAG và laser sợi quang: thanh tinh thể bơm đèn hay sợi pha ytterbium, nhiệt đi đâu

Nd:YAG bơm đèn có hiệu suất điện – quang thấp, tải nhiệt lớn và thấu kính nhiệt mạnh làm khó giữ chất lượng chùm; laser sợi pha ytterbium nhờ hình học sợi gần như loại bỏ thấu kính nhiệt, ít cần bảo dưỡng nhưng khó khoanh vùng khi hỏng. Vì sao nhiệt sinh ra khác nhau, đèn bơm và cáp dẫn tia ảnh hưởng gì, theo thân bài RP Photonics.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Cắt laser – plasma

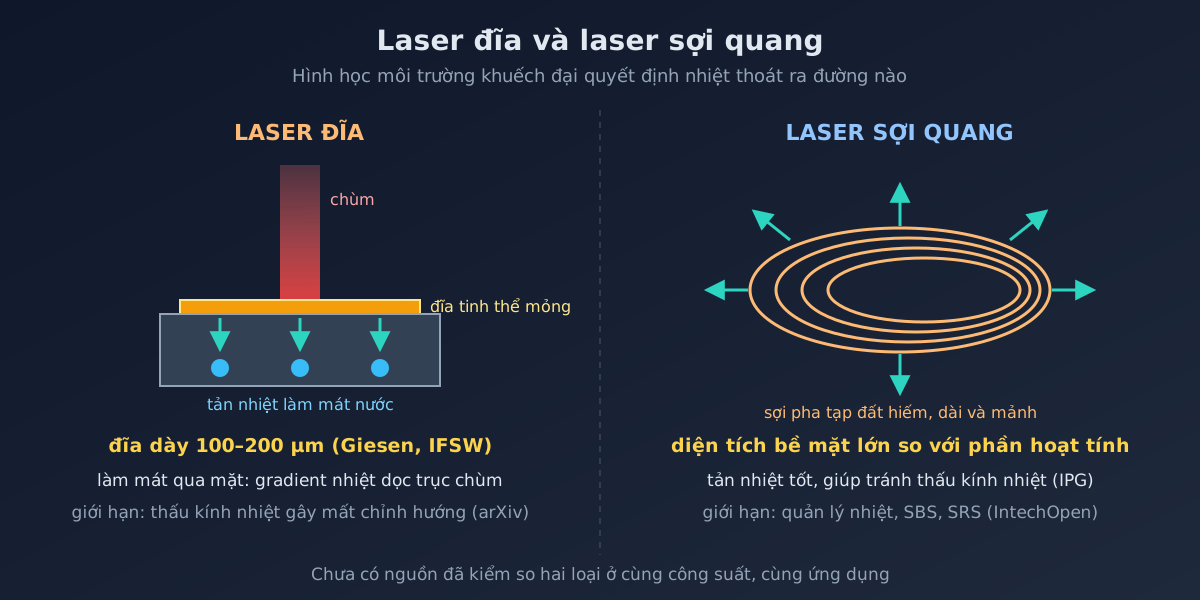
Laser đĩa và laser sợi quang: hình học môi trường khuếch đại quyết định đường thoát nhiệt

Laser đĩa dùng một đĩa tinh thể mỏng làm mát qua mặt, gradient nhiệt chạy chủ yếu dọc trục chùm; laser sợi quang dùng sợi pha tạp đất hiếm dài, mảnh, diện tích bề mặt lớn so với phần hoạt tính. Cơ chế tản nhiệt và thấu kính nhiệt của từng loại, giới hạn khi tăng công suất theo nguồn nghiên cứu, và vì sao không đặt số chất lượng chùm của hai dòng máy cạnh nhau.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Cắt laser – plasma

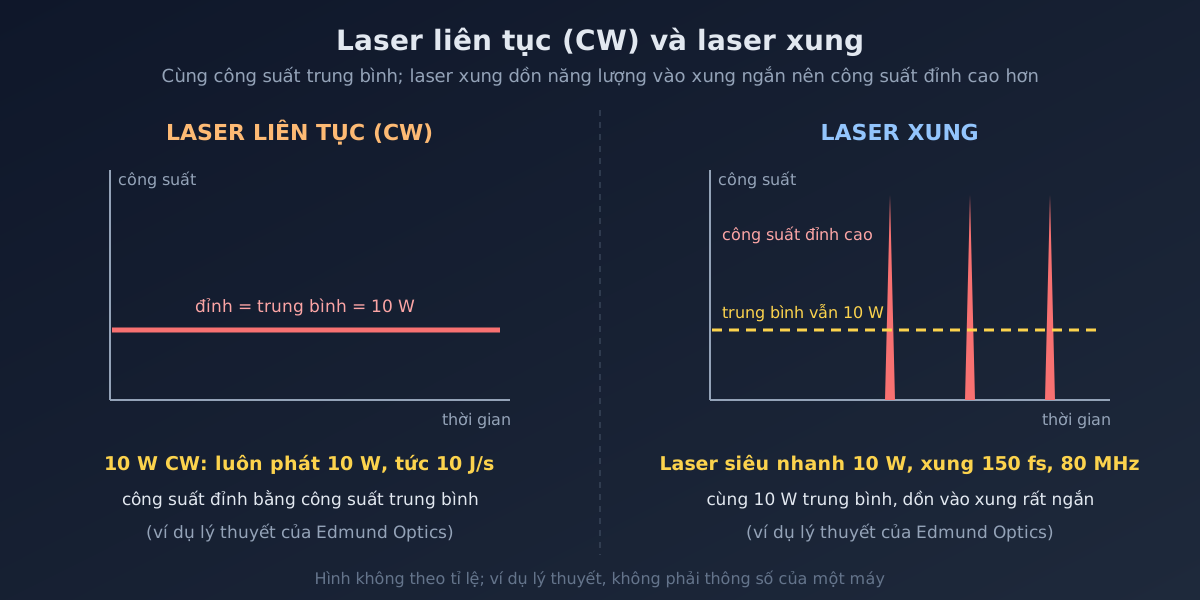
Laser liên tục (CW) và laser xung: cùng công suất trung bình, khác cách dồn năng lượng

Laser liên tục phát chùm không ngắt, công suất đỉnh bằng công suất trung bình; laser xung dồn năng lượng vào các xung ngắn nên công suất đỉnh cao hơn trung bình. Năng lượng xung và tần số lặp, laser Q-switch, vì sao xung ngắn đưa ít nhiệt ra vùng xung quanh, và nguồn ghi CW hay xung cho việc cắt nào.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Cắt laser – plasma

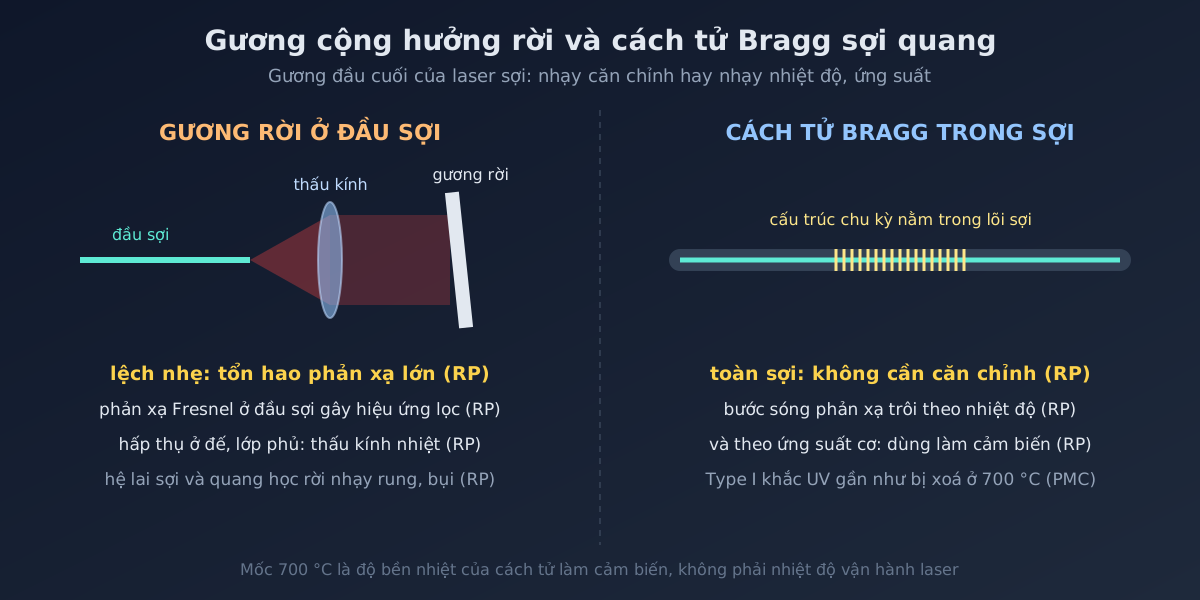
Gương cộng hưởng rời và cách tử Bragg sợi quang: gương đầu cuối của laser sợi nhạy với căn chỉnh hay với nhiệt

Cách tử Bragg sợi quang là gương đầu cuối phổ biến của laser sợi thương mại: bộ cộng hưởng toàn sợi không cần căn chỉnh, nhưng bước sóng phản xạ trôi theo nhiệt độ và ứng suất cơ. Gương điện môi rời đặt sau thấu kính ở đầu sợi phải giữ căn chỉnh, nhạy rung, bụi và có thể chịu thấu kính nhiệt. Nguyên lý hai kiểu gương theo thân bài RP Photonics.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Cắt laser – plasma

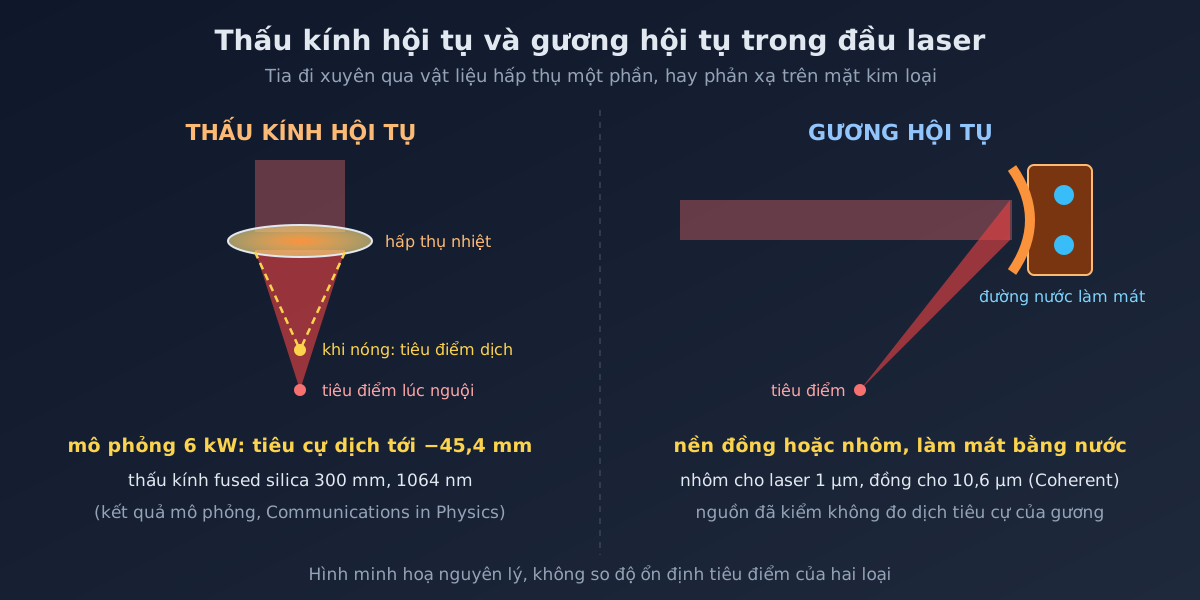
Thấu kính hội tụ và gương hội tụ trong đầu laser: tia đi xuyên qua vật liệu hay phản xạ trên mặt kim loại

Thấu kính hội tụ cho tia đi xuyên qua vật liệu nên phần nhiệt hấp thụ trong kính và lớp phủ làm đổi chiết suất, dịch tiêu điểm khi công suất cao; gương hội tụ phản xạ tia trên nền đồng hoặc nhôm, làm mát bằng nước được. Cơ chế thấu kính nhiệt, cách đọc con số mô phỏng, vật liệu theo bước sóng, và chỗ nguồn chưa so hai loại.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Cắt laser – plasma

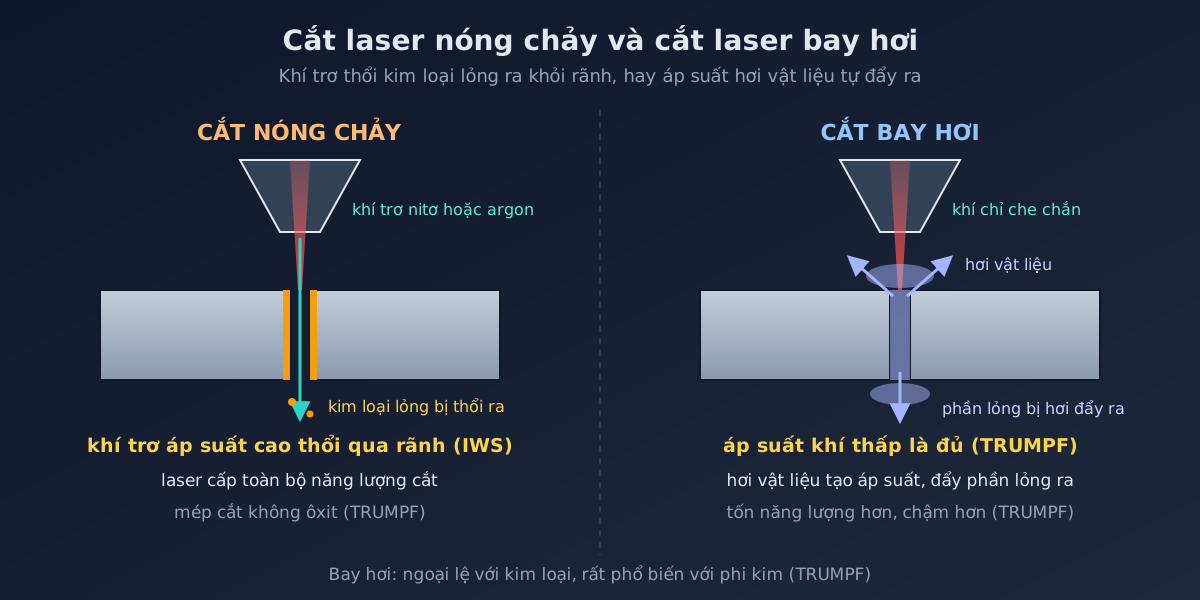
Cắt laser nóng chảy và cắt laser bay hơi: khí thổi kim loại lỏng hay hơi vật liệu tự đẩy ra

Cắt laser nóng chảy nung kim loại quá nhiệt độ chảy rồi dùng khí trơ áp suất cao thổi kim loại lỏng ra khỏi rãnh; cắt bay hơi biến vật liệu thành hơi, áp suất hơi đẩy phần lỏng ra, tốn năng lượng hơn và chậm hơn. Cơ chế, vai trò của khí, vật liệu hợp từng cách theo TRUMPF, Fraunhofer IWS và tổng quan trên PMC, kèm cơ chế có oxy như ca thứ ba.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Cắt laser – plasma

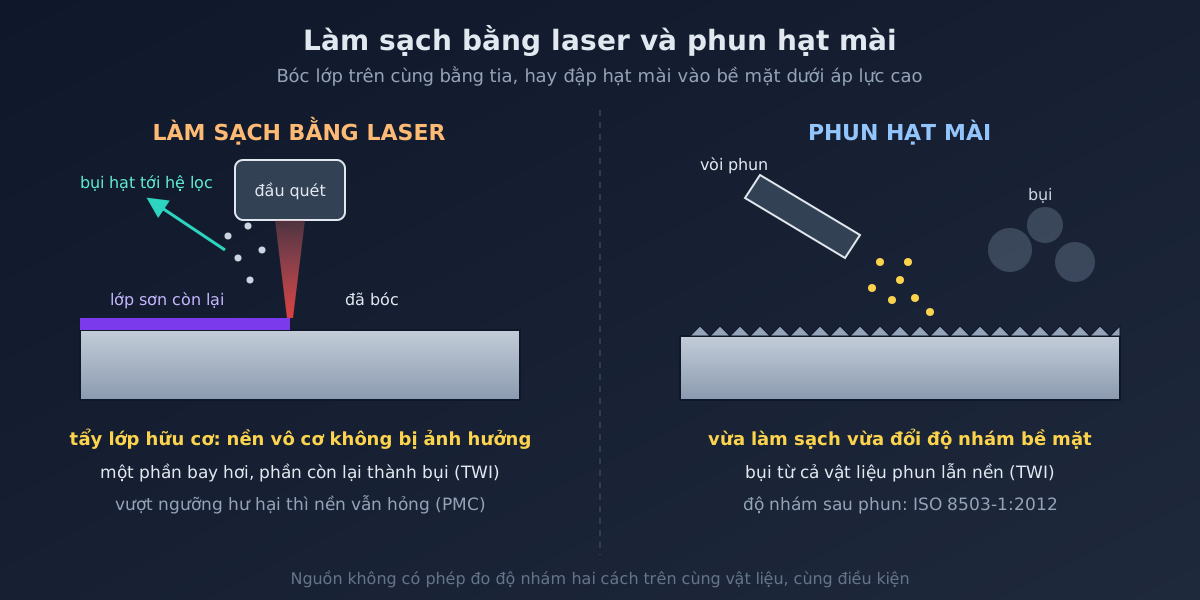
Làm sạch bằng laser và phun hạt mài: bóc lớp bẩn hay đổi luôn bề mặt kim loại

Làm sạch bằng laser bóc lớp trên cùng dưới tia laser, một phần bay hơi, phần còn lại thành bụi hạt; phun hạt mài bắn hạt vào bề mặt dưới áp lực cao, vừa làm sạch vừa đổi độ nhám. Khi nào nền không bị ảnh hưởng, ngưỡng hư hại nền, bụi của cả hai cách, và vì sao đổi phun cát sang laser trước khi sơn phải kiểm lại yêu cầu nền.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Gia công CNC & cắt gọt

Dịch vụ gia công trục theo bản vẽ — tiện, phay rãnh then, mài ngõng trục

Gia công trục qua mạng lưới xưởng đối tác cokhi.net — phối hợp tiện tạo hình bậc trục, phay rãnh then, mài ngõng trục lắp ổ đạt dung sai chặt. Độ đảo và độ đồng trục giữa các bậc (hai dung sai khác nhau), dung sai lắp ghép ổ lăn. Bài dịch vụ, có báo giá.

Gia công CNC & cắt gọt

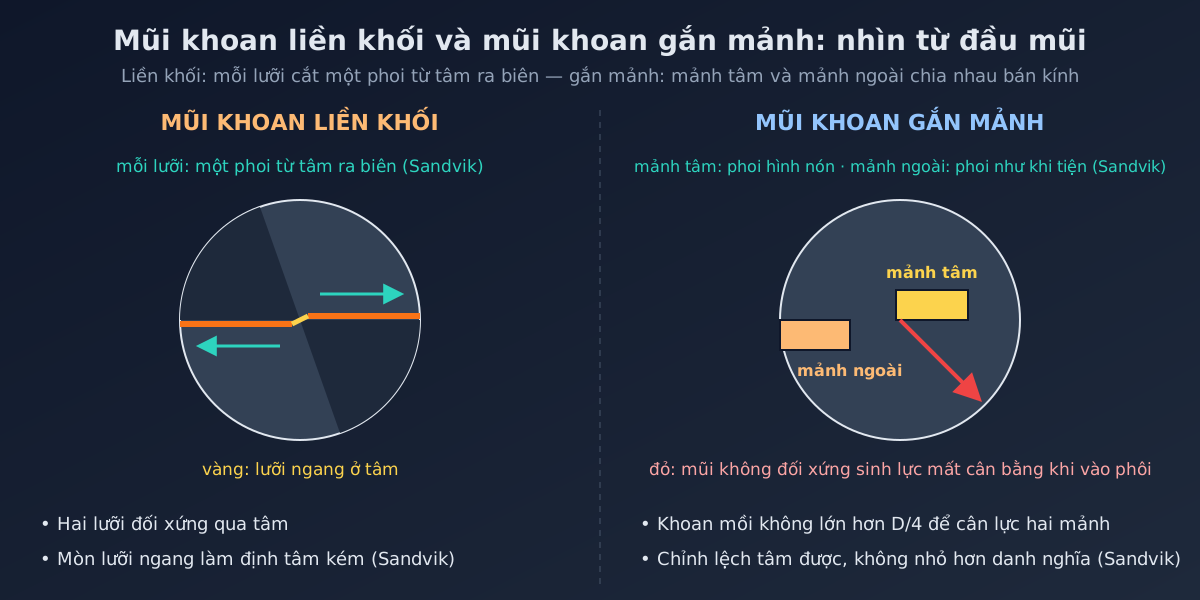
Mũi khoan liền khối và mũi khoan gắn mảnh: một lưỡi đối xứng hay hai mảnh chia việc

Mũi khoan liền khối cắt một phoi từ tâm ra biên trên mỗi lưỡi, lưỡi ngang quyết định định tâm; mũi khoan gắn mảnh chia việc cho mảnh tâm và mảnh ngoài nên lực không đối xứng khi vào phôi, nhưng khoan không quay, chỉnh lệch tâm và khoét rộng được. Giới hạn lỗ mồi, lõi tâm, tưới qua tâm theo Sandvik Coromant; bảng xử lý tại máy.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Cắt laser – plasma

Cắt laser fiber và CO2: bước sóng quyết định vật liệu nào nhận năng lượng

Laser fiber phát khoảng 1070 nm, được kim loại tấm hấp thụ tốt kể cả nhôm, đồng; laser CO2 phát 10,6 µm, được gỗ, nhựa, vải, thủy tinh hấp thụ rất tốt nhưng kim loại dẫn điện hấp thụ kém. Cơ chế hấp thụ, kích thước điểm hội tụ theo bước sóng, cách dẫn tia, bảng chọn theo vật liệu; không so giá máy, không đưa độ dày cắt theo công suất.

Gia công CNC & cắt gọt

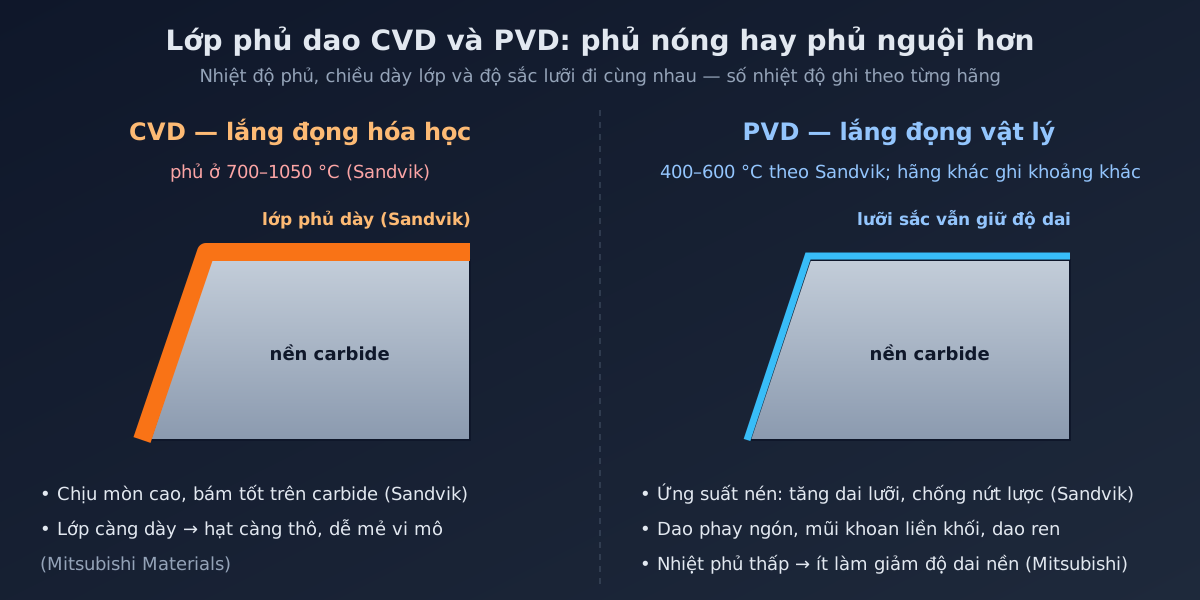
Lớp phủ dao CVD và PVD: nhiệt độ phủ quyết định lưỡi dày bền mòn hay sắc mà dai

CVD phủ bằng phản ứng hóa học ở nhiệt độ cao cho lớp dày chịu mòn, hợp tiện thép; PVD phủ ở nhiệt độ thấp hơn, lớp mang ứng suất nén, giữ được lưỡi sắc cho dao phay ngón, mũi khoan, dao ren. Nhiệt độ phủ theo từng hãng, chọn theo góc ôm khi phay, hai lớp phủ trên cùng mũi khoan gắn mảnh, bảng quyết định.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Gia công CNC & cắt gọt

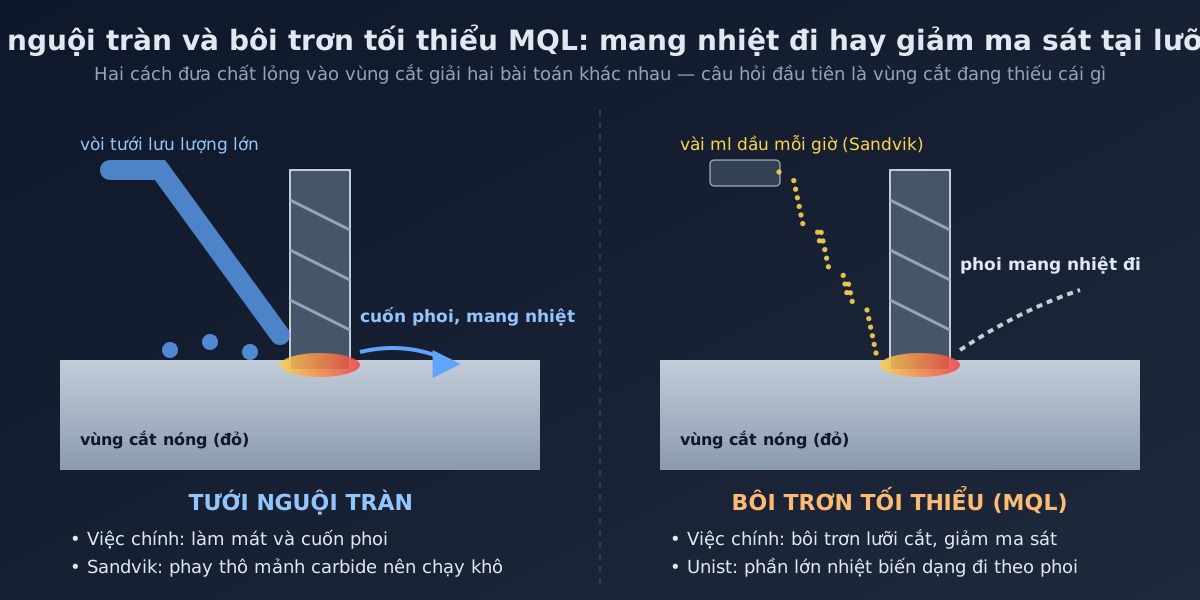
Tưới nguội tràn và bôi trơn tối thiểu MQL: mang nhiệt đi hay giảm ma sát tại lưỡi cắt?

Tưới tràn làm mát và cuốn phoi bằng lượng lớn dung dịch; MQL đưa vài ml dầu mỗi giờ bằng khí nén thẳng vào lưỡi cắt để giảm ma sát, làm mát dựa vào khí, bề mặt ướt và bay hơi. Vì sao Sandvik khuyên phay thô mảnh carbide chạy khô, khi nào khoan phải tưới qua tâm, điều kiện để MQL chạy được.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Gia công CNC & cắt gọt

Sai kích thước khi gia công CNC: do set gốc phôi sai và giãn nở nhiệt máy

2 nguyên nhân gốc gây sai số kích thước CNC ngoài dao mòn: set gốc phôi/bù dao sai (sai số cố định, lặp lại) và giãn nở nhiệt của máy khi chạy liên tục lâu (sai số trôi dần theo thời gian).

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Mài

Nguyên lý mài: cơ chế bóc tách vật liệu bằng hạt mài

Hạt mài hoạt động như hàng nghìn lưỡi cắt siêu nhỏ, cơ chế bóc tách dẻo (ductile) và giòn (brittle), vì sao mài đạt độ chính xác cao hơn tiện/phay.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Gia công CNC & cắt gọt

Đồ gá gia công CNC: nguyên lý 3-2-1 và phân loại jig/fixture

Nguyên lý định vị 3-2-1 khử 6 bậc tự do của phôi bằng 6 điểm tiếp xúc trên 3 mặt, phân biệt jig (dẫn hướng dao) và fixture (chỉ giữ phôi).

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Mài

Sửa đá và cân bằng đá mài: vì sao đá phải tự mòn?

Đá mài tự mòn là điều kiện để nó cắt được, vì hạt cùn phải bong ra để lộ hạt mới. Sửa đá làm hai việc khác nhau là nắn lại hình dạng và làm sắc bề mặt cắt; mất cân bằng đá thì mọi thứ khác đều vô nghĩa.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Gia công CNC & cắt gọt

Đầu phân độ chia vị trí góc chính xác bằng cách nào?

Đầu phân độ không đo góc mà đếm: qua bộ truyền trục vít – bánh vít, một số vòng quay tay biết trước ứng với đúng một phần của vòng tròn, nên sai số không cộng dồn theo số vị trí như khi đo góc từng bước.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Gia công CNC & cắt gọt

Các phương pháp gia công cơ khí: khi nào chọn tiện, phay, cắt laser, EDM, đúc

Mỗi phương pháp gia công cơ khí phù hợp một nhóm hình dạng, vật liệu và độ chính xác khác nhau. Bài phân tích khi nào nên chọn tiện, phay, cắt laser/plasma, chấn, EDM, mài, đúc — dựa trên hình dạng chi tiết, dung sai yêu cầu và số lượng sản xuất, dẫn nguồn tiêu chuẩn cho dung sai từng phương pháp.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Gia công CNC & cắt gọt

Miết kim loại (metal spinning): tạo hình bằng cơ chế nào?

Miết ép một con lăn vào phôi tấm đang quay, làm vật liệu biến dạng dẻo cục bộ rồi trườn dần theo mặt cối. Vì lực chỉ tác dụng lên một vùng rất nhỏ tại mỗi thời điểm, nguyên công này cần lực nhỏ hơn hẳn dập cả tấm cùng lúc.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Gia công CNC & cắt gọt

Taro, khoan, khoét, doa là gì? Phân biệt bốn nguyên công gia công lỗ

Phân biệt taro, khoan, khoét, doa theo mục đích và thứ tự thực hiện — bốn nguyên công gia công lỗ dễ nhầm lẫn nhất. Quy trình điển hình cho lỗ có ren và lỗ chính xác không ren.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Gia công CNC & cắt gọt

Khoan lỗ sâu: thoát phoi và giữ hướng khác khoan thường thế nào?

Lỗ sâu làm phoi không tự thoát ra được và làm trục chính mất khả năng giữ hướng. Dụng cụ chuyên dùng đưa dung dịch áp lực cao vào tận lưỡi cắt và dùng dải dẫn hướng tì vào chính thành lỗ vừa cắt.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Gia công CNC & cắt gọt

Phay ren (thread milling) khác ta rô thế nào và khi nào chọn?

Ta rô tạo ren bằng dụng cụ có sẵn biên dạng ren và đi theo đúng bước ren của chính nó. Phay ren dùng dao nhỏ hơn lỗ chạy quỹ đạo xoắn ốc, nên bước ren và đường kính do chương trình quyết định chứ không do dao.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Mài

Mài khôn (honing), nghiền (lapping) và siêu tinh khác nhau thế nào?

Ba nguyên công tinh đều bóc vật liệu bằng hạt mài nhưng khác ở cách dẫn hạt mài: thanh mài nở tì vào thành lỗ, hạt mài rời giữa chi tiết và đĩa nghiền, hoặc đá dao động biên độ nhỏ trên mặt đang quay.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Gia công CNC & cắt gọt

Rung động (chatter) khi gia công CNC: nguyên nhân và hướng khắc phục

Rung động khi gia công CNC xảy ra khi lực cắt biến thiên trùng tần số dao động riêng của hệ máy-dao-phôi — 3 nhóm nguyên nhân: dao/độ cứng vững, chế độ cắt, phôi/đồ gá.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Cắt laser – plasma

Cắt tia nước (waterjet): nguyên lý và khác gì laser, plasma?

Cắt tia nước bóc tách vật liệu bằng mài mòn cơ học của hạt mài được dòng nước áp suất cao tăng tốc, không nung chảy phôi. Vì vậy mép cắt gần như không có vùng ảnh hưởng nhiệt và cắt được cả vật liệu phi kim — khác biệt cốt lõi so với laser và plasma.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Gia công CNC & cắt gọt

Chuốt và xọc: gia công rãnh then và lỗ định hình bằng cách nào?

Chuốt và xọc cùng cắt bằng chuyển động tịnh tiến. Dao chuốt nhiều răng cao dần hoàn tất biên dạng trong một hành trình nên hợp loạt lớn; dao xọc một lưỡi cắt từng lớp nên hợp đơn chiếc và sửa chữa. Vật liệu đã tôi hoặc chi tiết mỏng thì chuyển sang cắt dây EDM.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Máy tiện CNC

Phân biệt chấu cứng và chấu mềm cho máy tiện CNC

Chấu cứng (hard jaw, 55-62 HRC) đã tôi cứng sẵn dùng kẹp phôi thô lực lớn cho sản xuất loạt lớn; chấu mềm (soft jaw, dưới 47 HRC) được tiện lại theo đúng biên dạng phôi mỗi lô, cho độ đồng tâm cao hơn — khác biệt vật liệu, độ cứng và mục đích sử dụng.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Gia công CNC & cắt gọt

Dịch vụ chế tạo đồ gá/jig theo yêu cầu — định vị 3-2-1, fixture vs jig

Chế tạo đồ gá (fixture) và jig qua mạng lưới xưởng đối tác cokhi.net — dụng cụ định vị/kẹp chặt/dẫn hướng phục vụ gia công hoặc lắp ráp hàng loạt. Phân biệt fixture và jig, nguyên lý định vị 3-2-1, khi nào kinh tế để làm đồ gá riêng. Bài dịch vụ, có báo giá.

Gia công CNC & cắt gọt

In 3D nhựa: FDM, SLA, SLS — nguyên lý và so sánh

3 công nghệ in 3D nhựa phổ biến nhất — FDM đùn nhựa nóng chảy giá rẻ, SLA đóng rắn resin bằng laser/UV độ chi tiết cao, SLS thiêu kết bột nhựa không cần cấu trúc đỡ — khác biệt độ chính xác, chi phí, ứng dụng, và so với in 3D kim loại.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Gia công CNC & cắt gọt

Gia công vật liệu khó: inox 316, titan, nhôm 7075 — nguyên nhân và cách chọn dao

Inox 316, titan, nhôm 7075 khó gia công vì 3 cơ chế khác nhau — hóa bền biến dạng nguội, dẫn nhiệt kém + phản ứng hóa học, và bám dính dao — nguyên tắc chọn dao/thông số cắt phù hợp từng vật liệu, có dẫn nguồn.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Gia công CNC & cắt gọt

Gãy dao khi phay CNC: nguyên nhân và cách khắc phục

Gãy dao phay CNC là hỏng đột ngột, khác cơ chế mòn dần của mòn dao — 6 nhóm nguyên nhân thường gặp (quá tải, mòn nặng chưa thay, rung động, kẹp lỏng, phôi không đồng nhất, sai vật liệu dao) và cách phòng ngừa.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Gia công CNC & cắt gọt

Tuổi bền dao, mòn dao và dấu hiệu cần thay dao

Các kiểu mòn dao cắt (mòn mặt sau, mòn hố, cạnh tích tụ, mòn khấc, nứt nhiệt) và dấu hiệu thực tế nhận biết cần thay dao — bề mặt xấu đi, kích thước trôi, rung động bất thường.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Gia công CNC & cắt gọt

Dao tiện: hình dạng, góc cắt, mảnh insert

Cấu tạo dao tiện CNC hiện đại — thân dao, cán mảnh, mảnh insert. Hình dạng insert quyết định nguyên công (thô/tinh/tiện trong), góc trước/góc sau ảnh hưởng lực cắt như thế nào.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Gia công CNC & cắt gọt

Chọn tốc độ cắt (Vc), bước tiến (f) khi tiện/phay/khoan: yếu tố ảnh hưởng và sai lầm thường gặp

Tốc độ cắt và bước tiến tối ưu phụ thuộc 4 yếu tố chính: vật liệu phôi, vật liệu dao, phương pháp gia công, và độ cứng vững máy/đồ gá. Bài giải thích từng yếu tố kèm công cụ gợi ý dải Vc/f/n tham khảo, và 3 sai lầm thường gặp khi chọn thông số cắt (chạy dao quá nhanh cho vật liệu dẻo, dùng chung 1 thông số cho mọi dao, bỏ qua độ cứng vững gá đặt).

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Gia công CNC & cắt gọt

Vì sao hàn mảnh dao hợp kim cứng bằng đồng? (và vai trò của hàn the)

Vì sao đồng được dùng làm vật liệu hàn (braze) gắn mảnh hợp kim cứng vào thân dao thép — nhiệt độ nóng chảy thấp, tính dẻo hấp thụ ứng suất giãn nở nhiệt, giảm chấn — và vai trò của hàn the (borax) làm thuốc hàn.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Gia công CNC & cắt gọt

Dao định hình (form tool): vì sao góc trước bằng 0 hoặc rất nhỏ (2-4°)?

Dao định hình mài theo 1 biên dạng cố định — vì sao góc trước gần bằng 0: mài lại chỉ chạm mặt sau, giữ nguyên hình học mặt trước nên biên dạng cắt không đổi qua nhiều lần mài lại.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Cắt laser – plasma

Gia công kim loại tấm — cắt laser, cắt plasma, chấn/uốn theo yêu cầu

Gia công kim loại tấm gồm 3 công đoạn chính: cắt biên dạng (laser hoặc plasma tùy chiều dày), chấn/uốn tạo hình góc, và hàn nối nếu cần lắp ráp cụm. Bài nêu vật liệu, dung sai điển hình theo tiêu chuẩn, khi nào chọn laser hay plasma — qua mạng lưới xưởng đối tác của cokhi.net.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Gia công CNC & cắt gọt

Lương thợ vận hành CNC, thợ hàn tại Việt Nam: mức tham khảo có nguồn

Mức lương thợ vận hành CNC và thợ hàn tại Việt Nam theo dữ liệu tự báo cáo trên Indeed Việt Nam (cập nhật 2026) — dao động theo vùng, kinh nghiệm, và chuyên môn (thợ hàn cơ khí cao hơn thợ hàn phổ thông). Mọi số liệu đều gắn nguồn và ngày cập nhật, không giới thiệu trung tâm/công ty cụ thể.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Gia công CNC & cắt gọt

Lộ trình học nghề cơ khí: từ học việc đến thợ bậc cao

Lộ trình nghề cơ khí điển hình đi qua 4 giai đoạn — học nghề (trung cấp/cao đẳng nghề hoặc học việc tại xưởng), thợ phụ, thợ chính, thợ bậc cao/tổ trưởng — mỗi giai đoạn có yêu cầu kỹ năng và chứng chỉ khác nhau. Bài không giới thiệu trường/trung tâm cụ thể, không cam kết thời gian/kết quả cố định.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Gia công CNC & cắt gọt

Huấn luyện an toàn, vệ sinh lao động nhóm 3: đối tượng, thời gian, chu kỳ theo Nghị định 44/2016/NĐ-CP

Huấn luyện an toàn, vệ sinh lao động Nhóm 3 (Nghị định 44/2016/NĐ-CP, còn hiệu lực) áp dụng cho người lao động làm công việc yêu cầu nghiêm ngặt về an toàn. Huấn luyện lần đầu tối thiểu 24 giờ, định kỳ ít nhất 2 năm/lần, huấn luyện lại ít nhất 50% thời lượng lần đầu — bài đối chiếu cả 2 nghị định sửa đổi (140/2018, 145/2020) để xác nhận khoản Nhóm 3 chưa bị thay đổi.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Gia công CNC & cắt gọt

Dung dịch cắt gọt (tưới nguội): phân loại, tỉ lệ pha và nguyên tắc pha đúng

Dung dịch cắt gọt có 3 nhóm (dầu nguyên chất, hòa tan/nhũ tương, bán tổng hợp/tổng hợp) — tỉ lệ pha tham khảo 3-10% (gia công thường)/3-5% (mài), luôn đổ dầu vào nước, và 4 dấu hiệu nhận biết dung dịch đã hỏng.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Ứng dụng gia công theo ngành

Nguyên lý cơ khí nền trong động cơ đốt trong và hộp số: góc nhìn cơ cấu máy

Động cơ đốt trong và hộp số ô tô vận dụng các cơ cấu máy nền tảng đã có trên cokhi.net — cơ cấu tay quay con trượt (piston-trục khuỷu) và hệ bánh răng (hộp số). Bài này là bài bổ trợ ngắn nối 2 lãnh thổ đã phủ, KHÔNG đi sâu kỹ thuật ô tô chuyên ngành (đó là phạm vi các trang chuyên ô tô).

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Gia công CNC & cắt gọt

Dịch vụ gia công CNC 4-5 trục — chi tiết phức tạp, 1 lần gá

Gia công CNC 4-5 trục qua mạng lưới xưởng đối tác cokhi.net — phù hợp chi tiết biên dạng phức tạp (cánh tuabin, impeller, khuôn mẫu, chi tiết y tế) cần gia công nhiều mặt trong 1 lần gá để giảm sai số tích lũy. Bài dịch vụ, có báo giá.

Mài

Dịch vụ mài CNC — mài phẳng, mài tròn, mài vô tâm

Gia công mài qua mạng lưới xưởng đối tác cokhi.net — đạt dung sai và độ nhám bề mặt cao hơn phay/tiện, dùng cho bước hoàn thiện sau nhiệt luyện hoặc chi tiết yêu cầu độ chính xác cao. 3 dạng: mài phẳng, mài tròn (trong/ngoài), mài vô tâm. Bài dịch vụ, có báo giá.

Dập tấm

Dịch vụ đột dập kim loại tấm — chi phí thấp cho sản lượng lớn

Đột dập (stamping/punching) qua mạng lưới xưởng đối tác cokhi.net — cắt/tạo hình kim loại tấm bằng khuôn ép, chi phí đơn vị rất thấp khi sản lượng đủ lớn để khấu hao khuôn. Phù hợp chi tiết phẳng/dập nổi số lượng lớn. Bài dịch vụ, có báo giá.

Gia công CNC & cắt gọt

Gia công theo vật liệu: inox, nhôm, thép — chọn phương pháp phù hợp

Trang trục dẫn theo vật liệu — mỗi vật liệu (inox, nhôm, thép) có đặc tính gia công khác nhau, phù hợp phương pháp và lưu ý riêng. Liên kết tới các dịch vụ gia công cụ thể (CNC, mài, cắt dây EDM, chấn, hàn) và kiến thức vật liệu nền của cokhi.net.

Gia công CNC & cắt gọt

5 yếu tố quyết định độ phức tạp và chi phí gia công cơ khí

Vật liệu, phương pháp gia công, dung sai, sản lượng và hoàn thiện bề mặt là 5 yếu tố ảnh hưởng lớn nhất tới độ phức tạp và chi phí gia công cơ khí. Bài giải thích từng yếu tố + công cụ tương tác ước độ phức tạp (không phải báo giá).

Gia công CNC & cắt gọt

Quy trình gia công cơ khí: từ bản vẽ thiết kế tới chi tiết hoàn chỉnh

Quy trình gia công cơ khí là chuỗi bước kỹ thuật biến bản vẽ thiết kế thành chi tiết thật: đọc bản vẽ, lập quy trình công nghệ, chọn phôi, gia công qua các nguyên công, kiểm tra chất lượng. Bài giải thích từng bước ở góc độ kỹ thuật sản xuất, khác với quy trình đặt hàng thương mại.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Mài

Phân loại máy mài: tròn ngoài, vô tâm và mài phẳng

Ba dạng máy mài chính — mài tròn ngoài/trong theo tâm, mài vô tâm (centerless) cho loạt lớn, mài phẳng cho bề mặt phẳng — nguyên lý và ứng dụng mỗi loại.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Gia công EDM

Vật liệu điện cực EDM: đồng và graphite

So sánh điện cực đồng (độ bóng cao, Ra<0,4µm) và graphite (gia công nhanh, nhẹ, bền mòn) — khi nào chọn loại nào cho EDM xung định hình.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Gia công EDM

Dung dịch điện môi và khe hở phóng điện trong EDM

Vai trò dung dịch điện môi: cách ly điện cực-phôi, đẩy phoi ra khỏi khe hở, làm nguội tức thời sau mỗi tia lửa — ảnh hưởng trực tiếp tới độ nhám bề mặt.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Gia công CNC & cắt gọt

CNC 5 trục: nguyên lý và cấu hình bàn trunnion

3 trục thẳng X-Y-Z kết hợp 2 trục quay/nghiêng A-C, cấu hình bàn trunnion phổ biến nhất cho gia công 5 trục — định hướng dao liên tục trong không gian.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Gia công CNC & cắt gọt

5 trục đồng thời và 3+2 (indexed): khác biệt và khi nào dùng

5 trục đồng thời (mọi trục chuyển động liên tục) cho biên dạng cong tự do; 3+2 (indexed, cố định góc rồi cắt như 3 trục) đơn giản lập trình hơn cho hình học phẳng theo góc.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Gia công CNC & cắt gọt

So sánh CNC 3 trục và 5 trục: chi phí, ứng dụng

3 trục kinh tế hơn cho chi tiết đơn giản, số lượng vừa; 5 trục giảm sai số tích lũy và số lần gá cho hình học phức tạp — không mặc định 5 trục luôn tốt hơn.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Gia công CNC & cắt gọt

Gia công đơn chiếc: đặc thù và thách thức

Chi phí setup/lập trình không chia sẻ được cho chiếc nào khác, thách thức kiểm tra chất lượng khi không có mẫu tham chiếu — đặc thù riêng của gia công số lượng 1.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Gia công CNC & cắt gọt

Đơn chiếc và hàng loạt: khi nào chọn phương án nào

Toán học chia setup theo số lượng quyết định điểm hòa vốn giữa các phương pháp — khi nào tiện/phay CNC trực tiếp vẫn kinh tế hơn đúc/dập dù số lượng đã khá lớn.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Gia công CNC & cắt gọt

Cách tính giá gia công CNC: công thức và các thành phần chi phí

Công thức tổng chi phí = vật liệu + (thời gian máy × đơn giá) + setup + xử lý bề mặt — thời gian máy thường chiếm 40-60% tổng chi phí gia công CNC.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Gia công CNC & cắt gọt

Chuẩn bị bản vẽ kỹ thuật để gửi RFQ gia công

Checklist đầy đủ khi chuẩn bị bản vẽ gửi báo giá: định dạng file, dung sai, GD&T, vật liệu, ghi chú xử lý bề mặt — bản vẽ đủ thông tin rút ngắn thời gian báo giá đáng kể.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Ứng dụng gia công theo ngành

Thiết kế vệ sinh (hygienic design) cho chi tiết ngành thực phẩm

10 nguyên tắc thiết kế vệ sinh EHEDG: tránh góc chết, khe hở kín, góc lượn đủ lớn để vệ sinh — quyết định trực tiếp thời gian và hiệu quả làm sạch thiết bị.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Ứng dụng gia công theo ngành

Gia công vỏ khung thiết bị điện tử: vật liệu và tản nhiệt

Nhôm 6061/7075 là vật liệu chủ đạo cho vỏ thiết bị điện tử nhờ tỷ lệ độ bền/khối lượng và khả năng tản nhiệt tốt, phay CNC cánh tản nhiệt liền khối là giải pháp phổ biến.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Ứng dụng gia công theo ngành

Chống tĩnh điện (ESD) khi gia công linh kiện điện tử

ANSI/ESD S20.20 là hệ thống quản lý kiểm soát tĩnh điện, không phải thông số kỹ thuật sản phẩm — nối đất đồng bộ toàn bộ bàn gá, dụng cụ và người thao tác là yêu cầu cốt lõi.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Ứng dụng gia công theo ngành

Gia công loạt nhỏ phụ tùng thay thế ô tô (aftermarket)

Phụ tùng aftermarket số lượng nhỏ/ngừng sản xuất không đủ kinh tế để làm khuôn đúc — CNC trực tiếp từ phôi thanh/tấm là giải pháp phù hợp nhất cho nhóm này.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Gia công CNC & cắt gọt

Gia công cơ khí tại Hà Nội — mạng lưới xưởng đối tác khu vực cơ khí chế tạo

Hà Nội có hơn 900 doanh nghiệp công nghiệp hỗ trợ, gần 80% thuộc nhóm cơ khí — tập trung quanh KCN Thăng Long, Quang Minh I. Dịch vụ gia công cơ khí của cokhi.net điều phối tới mạng lưới xưởng đối tác khu vực, tư vấn kỹ thuật trước khi báo giá, không giới hạn công suất.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Ứng dụng gia công theo ngành

Gia công thiết bị y tế: vật liệu và tiêu chuẩn

SUS316L là vật liệu phổ biến cho chi tiết gia công thiết bị y tế, cần thụ động hóa sau gia công; ISO 13485 là khung quản lý chất lượng, không tự nó quy định trị số Ra cụ thể.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Gia công CNC & cắt gọt

Máy bẻ đai sắt: nguyên lý, cấu tạo và phân loại

Máy bẻ đai (máy uốn đai) uốn thép cốt đường kính nhỏ thành vòng đai kín cho dầm, cột bê tông. Tìm hiểu nguyên lý mâm xoay – trục tâm – chốt bẻ, góc bù đàn hồi, cấu tạo và ba nhóm máy: thủ công, bán tự động, CNC.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Máy phay CNC

Gia công phay CNC — chi tiết khối, hốc, biên dạng 3D theo yêu cầu

Gia công phay CNC phù hợp chi tiết dạng khối, hốc, biên dạng 3-5 trục mà tiện không làm được. Bài nêu vật liệu nhận gia công, dung sai điển hình theo tiêu chuẩn, khi nào nên chọn phay, cần cung cấp gì để báo giá — qua mạng lưới xưởng đối tác của cokhi.net.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Gia công CNC & cắt gọt

Máy uốn và duỗi (nắn thẳng) sắt: nguyên lý và cấu tạo

Duỗi (nắn thẳng) và uốn là hai công đoạn nền của gia công cốt thép. Tìm hiểu nguyên lý nắn thẳng bằng bộ con lăn so le, máy duỗi–cắt từ cuộn, và nguyên lý uốn thép cây theo mâm xoay – trục tâm – con lăn uốn.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Gia công CNC & cắt gọt

Máy đan lưới B40 (lưới mắt cáo): nguyên lý và cấu tạo

Lưới B40 (mắt cáo) đan kiểu mắt thoi từ dây kẽm zigzag lồng nhau. Tìm hiểu nguyên lý tạo mắt cáo qua kim xoắn, bốn cụm cấp liệu – uốn/xoắn – đan – cắt, và dải thông số khổ lưới, ô lưới, công suất.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Gia công CNC & cắt gọt

Máy duỗi cắt sắt tự động: nguyên lý và cấu tạo dây chuyền

Máy duỗi – cắt sắt tự động làm việc từ thép cuộn: tự nắn thẳng, đo chiều dài bằng encoder và cắt theo chương trình. Tìm hiểu năm cụm dây chuyền, hai kiểu nắn thẳng (con lăn so le, rotor ly tâm) và chuẩn độ thẳng.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Gia công CNC & cắt gọt

Máy cán ren cốt thép: nguyên lý và nối cốt thép bằng ống ren

Cán ren (lăn ren) tạo ren đầu cốt thép bằng biến dạng dẻo — không cắt phoi, giữ thớ thép liền nên bền hơn tiện ren. Tìm hiểu nguyên lý con lăn cán, chu trình chồn–cán–kiểm, và mối nối ống ren theo TCVN 8163/ISO 15835.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Ứng dụng gia công theo ngành

Điện phân bóng inox cho thiết bị ngành thực phẩm: quy trình

Điện phân bóng là quá trình điện hóa hòa tan lớp kim loại mỏng trên bề mặt inox, làm nhẵn vi mô và làm giàu lớp crôm oxit bảo vệ — vượt xa đánh bóng cơ học về khả năng chống bám vi sinh vật.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Mài

Cháy bề mặt khi mài: nguyên nhân, nhận biết và phòng ngừa

Cháy bề mặt (grinding burn) là tổn thương nhiệt do nhiệt sinh ra khi mài vượt ngưỡng ram lại vật liệu — giảm độ cứng, tăng ứng suất dư kéo, giảm tuổi thọ mỏi; nguyên nhân chính là tốc độ bóc tách quá cao và làm mát không đủ.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Gia công CNC & cắt gọt

Gia công nhựa kỹ thuật POM, PTFE theo bản vẽ

Dịch vụ gia công CNC nhựa kỹ thuật qua mạng lưới xưởng đối tác — POM ổn định kích thước, dễ đạt dung sai chặt; PTFE mềm, dễ biến dạng dưới lực cắt, cần dao sắc và chế độ cắt riêng.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Gia công CNC & cắt gọt

Gia công thanh cái đồng (busbar) theo bản vẽ

Dịch vụ gia công CNC thanh cái đồng/nhôm dẫn điện theo bản vẽ (cắt, đục lỗ, uốn) — không bán busbar thành phẩm. Đồng nguyên chất mềm, cần đồ gá chống biến dạng; mọi mép cắt/đục lỗ cần khử ba-via để tránh phóng điện cục bộ.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Máy tiện CNC

Gia công tiện CNC — chi tiết trục, bạc, ren theo yêu cầu

Gia công tiện CNC phù hợp chi tiết đối xứng trục: trục, bạc, bu-lông, chi tiết ren, mặt côn. Bài nêu vật liệu nhận gia công, dung sai điển hình theo tiêu chuẩn, khi nào nên chọn tiện, cần cung cấp gì để báo giá — qua mạng lưới xưởng đối tác của cokhi.net.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Gia công CNC & cắt gọt

Máy uốn ống: nguyên lý ba phương pháp và bộ khuôn chống móp

Uốn ống thép/inox không móp cần bộ khuôn chuyên dụng. Tìm hiểu ba phương pháp (uốn con lăn, uốn kéo xoay, uốn ép khuôn), bộ khuôn uốn kéo xoay (khuôn uốn, con lăn tỳ, mandrel, wiper die), tỷ lệ R/D và springback.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Gia công CNC & cắt gọt

Nghề vận hành máy CNC: học gì, làm gì, lộ trình phát triển

Ba giai đoạn phát triển nghề CNC — vận hành máy, lập trình CNC, kỹ thuật viên công nghệ — và kiến thức nền cần có ở mỗi giai đoạn. Phân biệt kỹ năng vận hành và lập trình.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Gia công CNC & cắt gọt

Kỹ năng cần có của thợ CNC: kỹ năng cứng và kỹ năng mềm

Ba nhóm kỹ năng của thợ CNC giỏi — đọc bản vẽ/đo lường/lập trình (kỹ năng cứng) và tỉ mỉ/tư duy không gian/chẩn đoán sự cố (kỹ năng mềm). Phân biệt kỹ năng học nhanh và kỹ năng tích lũy theo thời gian.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Máy tiện CNC

Băng tải và máy cấp thanh: cấp phôi tự động không dùng robot

Máy cấp thanh (bar feeder) cho máy tiện CNC — kiểu magazine thủy động và nạp thanh ngắn — và băng tải vận chuyển chi tiết rời. Khi nào chọn máy cấp thanh thay vì robot cho bài toán cấp phôi.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Gia công CNC & cắt gọt

DFM cho gia công CNC: 4 nguyên tắc thiết kế giảm chi phí gia công thực tế

4 nguyên tắc DFM có số liệu cụ thể: bán kính góc trong so với dao, tỷ lệ chiều sâu/đường kính lỗ, chiều sâu ren tối đa, độ dày thành tối thiểu — giúp giảm chi phí và rủi ro khi gửi bản vẽ gia công CNC.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Gia công CNC & cắt gọt

Gia công chi tiết máy — phục hồi, thay thế linh kiện cơ khí theo mẫu/bản vẽ

Gia công chi tiết máy phục vụ nhu cầu khác biệt: phục hồi/thay thế bộ phận máy móc đã có (đo lại từ mẫu cũ) hoặc chế tạo mới theo bản vẽ thiết kế. Bài nêu quy trình đo ngược (reverse engineering) khi không có bản vẽ, vật liệu, dung sai theo tiêu chuẩn, và cần cung cấp gì để báo giá.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Máy phay CNC

Cấu tạo máy phay CNC: cột máy, trục chính, bàn máy, ổ chứa dao ATC

Năm cụm chính của máy phay CNC và vai trò từng cụm — thân/cột máy, đầu trục chính, bàn máy X/Y, ổ chứa dao tự động ATC, hệ điều khiển. Phân biệt máy phay đứng (VMC) và máy phay ngang (HMC).

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Gia công CNC & cắt gọt

Dao phay: phân loại và cách chọn theo vật liệu, nguyên công

Ba nhóm dao phay chính — dao phay ngón, dao phay mặt đầu, dao phay đĩa — và cách chọn theo nguyên công. Phân biệt dao liền khối và dao mang mảnh insert.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Gia công EDM

Khi nào chọn EDM thay vì phay/tiện CNC

EDM cắt bằng nhiệt (tia lửa điện) nên độ cứng vật liệu gần như không ảnh hưởng tốc độ gia công — chọn EDM khi vật liệu quá cứng cho dao cắt thông thường, hoặc hình học có góc trong sắc/rãnh hẹp mà dao phay không vào được.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Mài

Mài chính xác: dung sai và độ nhám bề mặt đạt được

Mài chính xác đạt cấp dung sai IT4-IT6, vượt trội hơn tiện/phay CNC (IT7-IT9) — độ nhám từ Ra 0,2-0,4µm (mài thường) tới dưới Ra 0,025µm (siêu tinh, superfinishing).

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Ứng dụng gia công theo ngành

Thép chống mài mòn cho nông nghiệp: Hardox và thép mangan Mn13

Hardox (martensite, độ cứng cao sẵn) phù hợp mài mòn trượt liên tục như lưỡi cày; thép mangan Mn13/Hadfield (hóa bền do biến dạng khi va đập) phù hợp bộ phận chịu va đập-mài mòn kết hợp như răng gàu xới đất đá.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Gia công CNC & cắt gọt

Giải mã hệ mã model máy gia công sắt: GQ, GW, GT nghĩa là gì

GQ = máy cắt, GW = máy uốn/bẻ đai, GT = máy duỗi-cắt liên hợp; số theo sau là cỡ đường kính thép xử lý được (GT ghi theo dải, không phải số đơn). Thuần kiến thức đọc-hiểu ký hiệu, không tư vấn chọn mua.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Ứng dụng gia công theo ngành

Độ nhám bề mặt thiết bị y tế: yêu cầu và phương pháp

Độ nhám bề mặt càng thấp, khả năng bám dính vi sinh vật càng giảm; điện phân bóng là phương pháp đạt Ra dưới 0,4µm phổ biến cho dụng cụ phẫu thuật.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Gia công CNC & cắt gọt

Gia công cơ khí tại TP.HCM — mạng lưới xưởng đối tác vùng công nghiệp lâu đời nhất phía Nam

TP.HCM có 41 khu công nghiệp-khu chế xuất, hơn 1.700 dự án và khoảng 13 tỷ USD vốn đầu tư qua 34 năm, với Tân Thuận và Hiệp Phước là hai khu tiêu biểu gần cảng biển. Dịch vụ gia công cơ khí của cokhi.net điều phối tới mạng lưới xưởng đối tác khu vực, tận dụng lợi thế logistics cảng biển.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Gia công CNC & cắt gọt

Gia công CNC tại Bình Dương — mạng lưới xưởng đối tác vùng công nghiệp FDI lớn nhất cả nước

Bình Dương có 29 khu công nghiệp, thu hút 588 triệu USD FDI chỉ trong quý I/2025, và đang quy hoạch khu công nghiệp chuyên ngành cơ khí ~800ha. Dịch vụ gia công CNC của cokhi.net điều phối tới mạng lưới xưởng đối tác khu vực, phù hợp chi tiết cho chuỗi cung ứng FDI đa ngành.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Gia công CNC & cắt gọt

Gia công cơ khí tại Hải Phòng — mạng lưới xưởng đối tác vùng công nghiệp cảng biển

Hải Phòng thu hút 4,35 tỷ USD FDI khu công nghiệp năm 2024, với KCN Phúc Điền định hướng đóng tàu và cơ khí chế tạo. Dịch vụ gia công cơ khí của cokhi.net điều phối tới mạng lưới xưởng đối tác khu vực, phù hợp chi tiết cơ khí phục vụ đóng tàu, cảng biển, logistics.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Gia công CNC & cắt gọt

Bảng tra đường kính khoan mồi theo cỡ ren (ISO 262)

Bảng tra đường kính khoan mồi trước khi taro cho ren hệ mét M3–M20, tính theo 75% chiều sâu tiếp xúc ren. Giải thích vì sao không taro 100% và sai lầm thường gặp khi tra bảng.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Ứng dụng gia công theo ngành

Gia công phụ tùng ô tô: vật liệu và dung sai điển hình

Nhôm 6061 chiếm tỷ trọng lớn nhất trong gia công CNC phụ tùng ô tô; dung sai chi tiết an toàn (kim phun, trục hộp số) chặt hơn nhiều lần so với chi tiết thông thường.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Ứng dụng gia công theo ngành

Gia công ngành thực phẩm: vật liệu và tiêu chuẩn bề mặt

Inox 304/316L là vật liệu tiêu chuẩn cho chi tiết tiếp xúc thực phẩm, độ nhám bề mặt Ra ≤0,8µm theo khuyến nghị EHEDG để hạn chế vi sinh vật bám dính.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Gia công CNC & cắt gọt

Dịch vụ gia công cơ khí chính xác — tiện, phay, cắt, chấn theo yêu cầu

Dịch vụ gia công cơ khí của cokhi.net: 1 đầu mối kết nối mạng lưới xưởng đối tác đủ công nghệ tiện/phay/cắt/chấn/laser, tư vấn kỹ thuật đầu vào (DFM) trước khi báo giá, không giới hạn công suất. Gửi bản vẽ nhận báo giá cạnh tranh từ nhiều xưởng, quy trình rõ ràng từ RFQ tới giao hàng.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Gia công CNC & cắt gọt

Bảng chọn vật liệu dao (HSS, Carbide, Ceramic, CBN, PCD) theo vật liệu phôi

Bảng chọn vật liệu dao cắt theo nhóm vật liệu phôi — HSS cho gia công đa dụng, Carbide cho thép/gang phổ biến nhất, Ceramic cho tốc độ cao, CBN cho thép tôi cứng, PCD cho nhôm/phi kim loại. Vì sao PCD không dùng được cho thép.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Gia công CNC & cắt gọt

Chọn mũi khoan theo vật liệu: góc mũi khoan, HSS, carbide, lớp phủ

Cách chọn mũi khoan theo vật liệu gia công — góc mũi 118° (vật liệu mềm) vs 135° (vật liệu cứng), HSS/HSS-Co/carbide, lớp phủ TiN/TiAlN. Vì sao không có mũi khoan vạn năng cho mọi vật liệu.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Gia công CNC & cắt gọt

Máy uốn sắt (uốn cốt thép): nguyên lý mâm uốn và springback

Máy uốn sắt tạo góc/cung cho thép cây bằng mâm xoay – cối uốn – chốt uốn. Tìm hiểu nguyên lý mâm uốn, bán kính uốn tối thiểu theo TCVN 4453:2025, và đàn hồi ngược (springback) — điểm quyết định độ chính xác góc uốn.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Gia công CNC & cắt gọt

Gia công cơ khí là gì? Định nghĩa, phân loại và vai trò trong sản xuất

Gia công cơ khí là quá trình biến phôi thành chi tiết có hình dạng, kích thước, độ chính xác theo yêu cầu bằng máy móc/công cụ cơ khí. Bài giải thích định nghĩa, ba nhóm phương pháp chính (cắt gọt, biến dạng, đặc biệt), và vị trí của gia công cơ khí trong chuỗi sản xuất từ thiết kế tới sản phẩm.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật

Bài nền tảng

Gia công CNC & cắt gọt là gì?

Gia công cắt gọt là nhóm phương pháp chế tạo chi tiết bằng cách bóc tách vật liệu khỏi phôi — tiện, phay, khoan, mài, xung điện (EDM), cắt laser và plasma. Khi các chuyển động cắt được điều khiển bằng chương trình máy tính, ta có gia công CNC (Computer Numerical Control) — xương sống của mọi xưởng cơ khí chính xác hiện đại.

So sánh 5 phương pháp gia công chính

Phương phápNguyên lýỨng dụng điển hìnhGhi chú
TiệnPhôi quay tròn, dao tịnh tiếnChi tiết trụ, ren, mặt cônMáy tiện CNC hiện đại thường tích hợp trục phụ và dao động lực, hoàn thiện trong 1 lần gá
PhayDao quay, phôi/bàn máy tịnh tiếnMặt phẳng, rãnh, hốc, biên dạng 3DTrung tâm gia công 3–5 trục là thiết bị chủ lực trong khuôn mẫu và hàng không
EDM (xung điện)Bóc vật liệu bằng tia lửa điệnThép đã tôi cứng, hình dạng phức tạpKhông thể thiếu trong nghề khuôn
Cắt laser – plasmaCắt tấm kim loại bằng chùm tia năng lượng caoCắt biên dạng tấm kim loạiLaser: độ chính xác và mép cắt tốt hơn; Plasma: mạnh về tấm dày, chi phí thấp hơn
Dập – màiDập tạo hình tấm; mài hoàn thiện bề mặtDập: năng suất cao; Mài: độ chính xác/độ bóng nguyên công cuốiHai nguyên công khác nhóm, thường dùng nối tiếp trong quy trình

Các phương pháp chính

  • Tiện: phôi quay tròn, dao tịnh tiến — chi tiết trụ, ren, mặt côn. Máy tiện CNC ngày nay thường tích hợp trục phụ và dao động lực để hoàn thiện chi tiết trong một lần gá.
  • Phay: dao quay, phôi hoặc bàn máy tịnh tiến — mặt phẳng, rãnh, hốc, biên dạng 3D. Trung tâm gia công 3–5 trục là thiết bị chủ lực trong khuôn mẫu và hàng không.
  • EDM (xung điện): bóc vật liệu bằng tia lửa điện, gia công được thép đã tôi cứng và hình dạng phức tạp mà dao cắt không với tới — không thể thiếu trong nghề khuôn.
  • Cắt laser – plasma: cắt tấm kim loại theo biên dạng bằng chùm tia năng lượng cao; laser cho độ chính xác và chất lượng mép cắt tốt hơn, plasma mạnh về tấm dày và chi phí.
  • Dập – mài: dập tạo hình tấm với năng suất rất cao; mài cho độ chính xác và độ bóng bề mặt ở nguyên công cuối.

Kiến thức cần nắm

Người làm gia công cần hiểu ba nhóm kiến thức gắn chặt với nhau: chế độ cắt (tốc độ cắt, lượng chạy dao, chiều sâu cắt — quyết định năng suất và tuổi thọ dao), dụng cụ cắt (vật liệu dao, hình học lưỡi cắt, lớp phủ) và lập trình (G-code, phần mềm CAM, chiến lược chạy dao). Chất lượng cuối cùng luôn được kiểm chứng bằng đo lường — vì vậy chuyên mục này liên kết chặt với Đo lường & dung sai và Vật liệu & nhiệt luyện.

Chọn chủ đề bên dưới để đi sâu vào từng phương pháp.

FAQ

CNC nghĩa là gì? CNC (Computer Numerical Control) là gia công mà chuyển động cắt được điều khiển bằng chương trình máy tính — khác với gia công vạn năng điều khiển thủ công bằng tay.

Ba nhóm kiến thức người làm gia công cần nắm là gì? Chế độ cắt (tốc độ cắt, lượng chạy dao, chiều sâu cắt — quyết định năng suất và tuổi thọ dao), dụng cụ cắt (vật liệu dao, hình học lưỡi cắt, lớp phủ) và lập trình (G-code, phần mềm CAM, chiến lược chạy dao).

Khi nào chọn EDM thay vì phay/tiện thông thường? Khi vật liệu đã tôi cứng mà dao cắt thông thường không cắt được, hoặc hình dạng quá phức tạp mà dao cắt không với tới — điển hình trong nghề làm khuôn.

Cắt laser và cắt plasma khác nhau ở điểm nào? Laser cho độ chính xác và chất lượng mép cắt tốt hơn; plasma mạnh hơn với tấm dày và có chi phí thấp hơn.

Vì sao gia công cắt gọt luôn phải gắn với đo lường? Vì chất lượng cuối cùng của chi tiết chỉ được xác nhận qua đo lường và dung sai — gia công đúng chế độ cắt không đảm bảo chi tiết đạt yêu cầu nếu không kiểm tra lại bằng dụng cụ đo phù hợp.