Chuyển đến nội dung chính
CƠ KHÍ.NET
Máy & thiết bị

Máy & thiết bị

Máy công cụ, thiết bị xưởng, an toàn và bảo trì.

Máy công cụ

Giá máy CNC phụ thuộc những gì: sáu cụm, và vì sao hành trình không phải cụm lớn

Giá một máy CNC tách thành sáu cụm: kết cấu chịu lực, trục chính, hệ dẫn động và phản hồi, hệ điều khiển, cụm phụ trợ, và phần lắp đặt bảo hành. Hành trình là thứ dễ so nhất nên hay bị dùng làm thước so giá, trong khi nó quyết định ít nhất. Bảng đọc một báo giá theo thứ tự; không trị số, không bảng giá.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Máy công cụ

Tổng chi phí sở hữu máy CNC: sáu đầu mục và cái mẫu số hay bị lấy sai

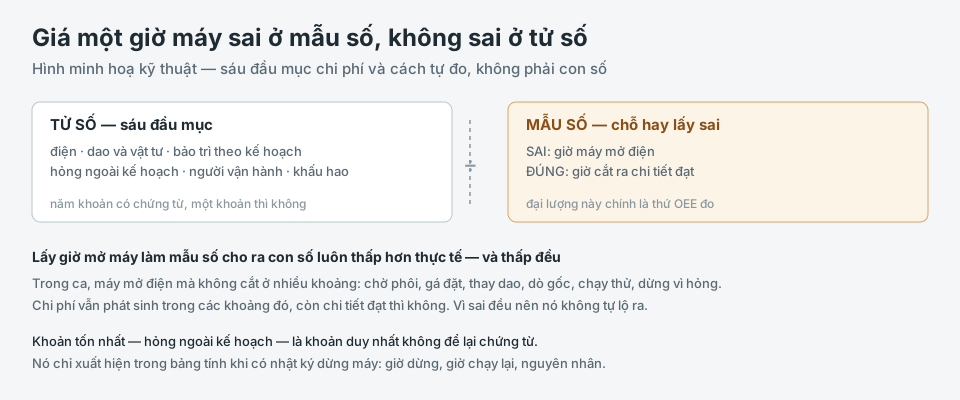
Sau khi mua, máy CNC tiêu tiền ở sáu chỗ: điện, dao và vật tư, bảo trì theo kế hoạch, hỏng ngoài kế hoạch, người vận hành, và khấu hao. Giá một giờ máy tính sai chủ yếu vì lấy mẫu số là giờ mở máy thay vì giờ cắt. Bảng tự đo tại xưởng, không trị số.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Máy công cụ

Chỉ tiêu đánh giá chất lượng máy CNC: ba nhóm phép thử và cái mốc gốc

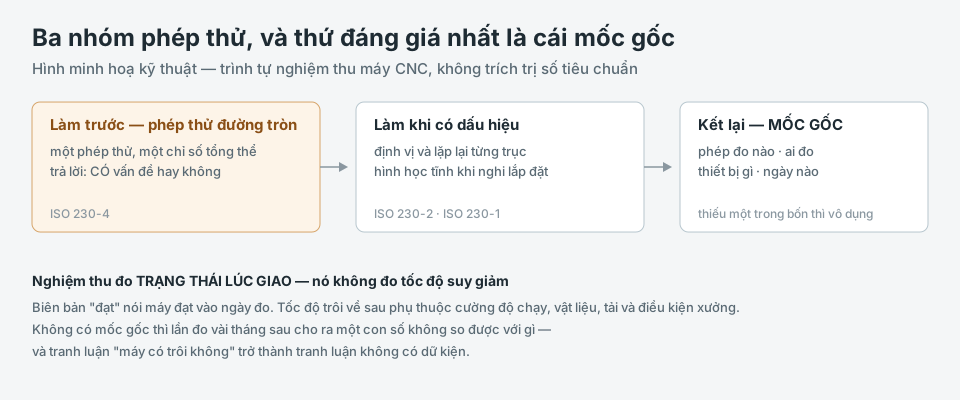
Chất lượng một máy CNC chấm bằng ba nhóm phép thử đo trên chính máy: hình học tĩnh, độ chính xác định vị và độ lặp lại của từng trục, và phép thử đường tròn. Chi tiết mẫu đẹp không thay được ba nhóm này. Bảng nghiệm thu theo thứ tự và lý do phải giữ lại mốc gốc.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Thiết bị xưởng

Giá thiết bị nâng hạ phụ thuộc những gì: tải nâng rẻ, chế độ làm việc đắt

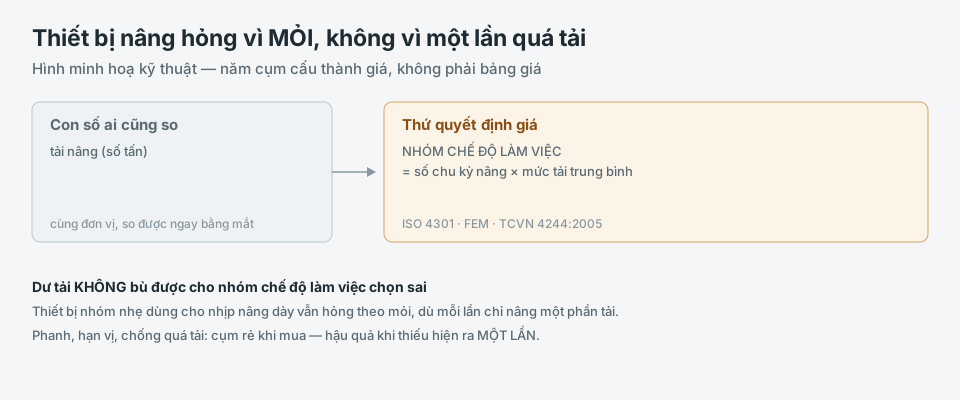
Giá một thiết bị nâng hạ tách thành năm cụm: kết cấu chịu lực, cơ cấu nâng, phanh và an toàn, hệ điều khiển di chuyển, và hồ sơ kiểm định. Số tấn tải nâng là con số dễ so nhất, trong khi thứ quyết định giá là nhóm chế độ làm việc — tức số lần nâng và mức tải trung bình mỗi ca.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật

Thêm bài viết trong Máy & thiết bị

Thiết bị xưởng

Chỉ tiêu đánh giá chất lượng pa lăng: nhóm chế độ làm việc đứng trước tải nâng

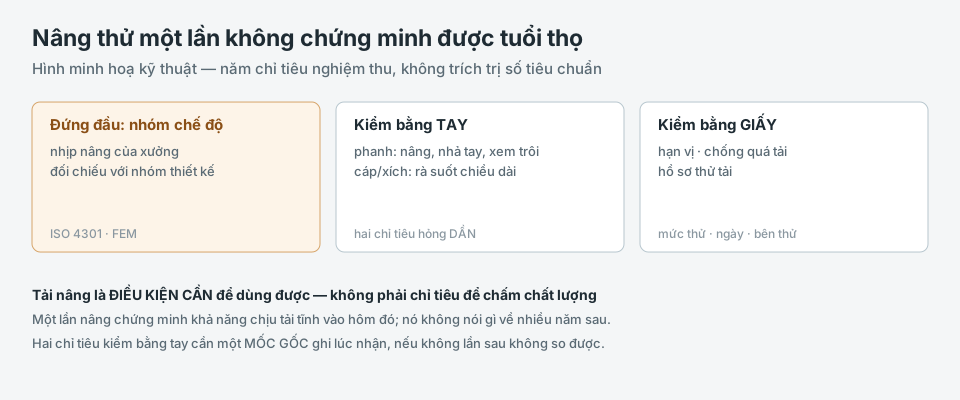
Chất lượng một pa lăng chấm bằng năm chỉ tiêu: nhóm chế độ làm việc, cấu hình phanh, tình trạng cáp hoặc xích tải, thiết bị hạn chế, và hồ sơ thử tải. Tải nâng là điều kiện cần chứ không phải chỉ tiêu chất lượng. Bảng nghiệm thu khi nhận, không trích trị số tiêu chuẩn.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Thiết bị xưởng

Giá máy gia công sắt xây dựng phụ thuộc những gì: đường kính lớn nhất đọc kèm mác thép

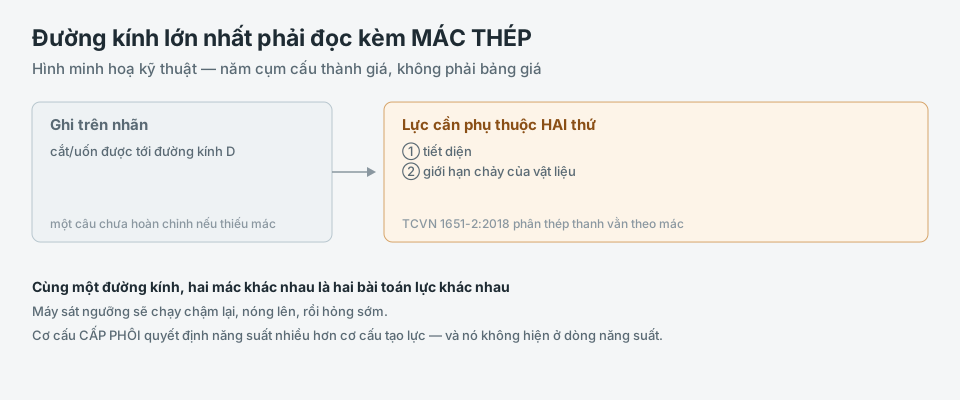
Giá một máy cắt, uốn hoặc bẻ đai cốt thép tách thành năm cụm: cơ cấu tạo lực, kết cấu chịu phản lực, hệ điều khiển, cơ cấu cấp phôi, và phần an toàn. Con số đường kính lớn nhất trên nhãn chỉ có nghĩa khi đọc kèm mác thép, vì mác cao hơn đòi lực lớn hơn ở cùng đường kính.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Thiết bị xưởng

Chỉ tiêu đánh giá chất lượng máy bẻ đai: sai số lặp lại, không phải sai số một lần

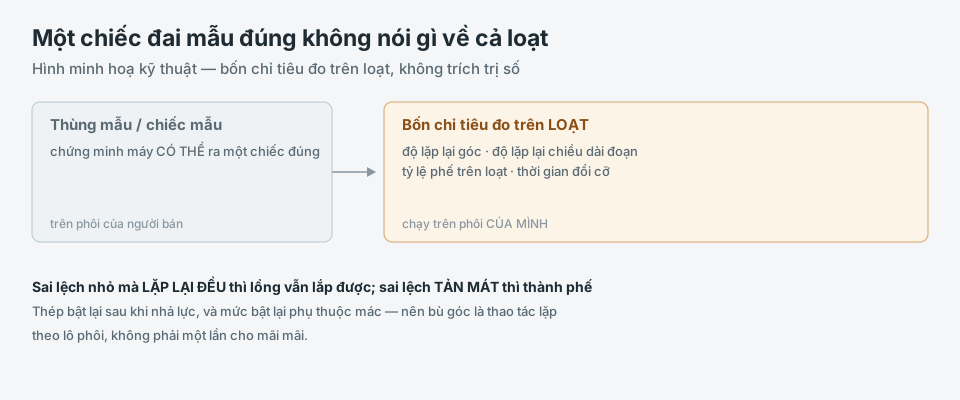
Chất lượng một máy bẻ đai chấm bằng bốn chỉ tiêu đo trên loạt chứ không trên một chi tiết: độ lặp lại của góc, độ lặp lại của chiều dài đoạn, tỷ lệ phế trên loạt, và thời gian đổi cỡ. Một chiếc đai mẫu đúng không chứng minh được điều gì về loạt sản xuất.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Thiết bị xưởng

Giá máy đóng gói phụ thuộc những gì: năng suất danh định đo ở một cỡ duy nhất

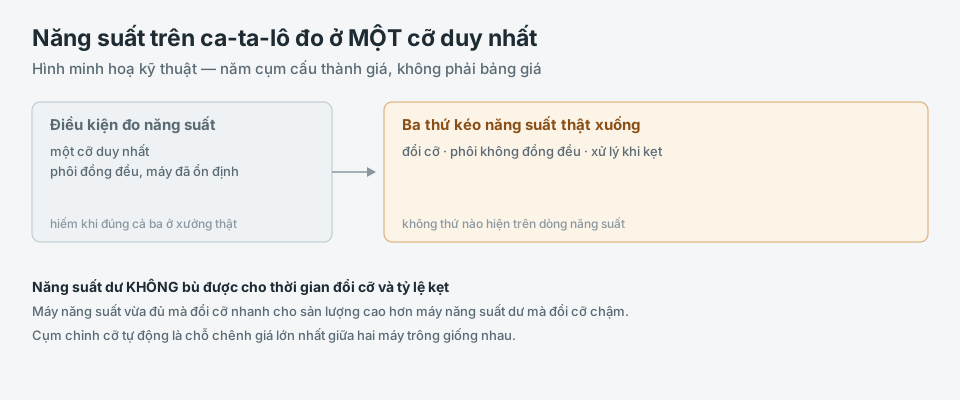
Giá một máy đóng gói tách thành năm cụm: khung và băng tải, cơ cấu tạo hình, cụm dán, hệ điều khiển cùng cảm biến, và phần an toàn. Con số năng suất trên ca-ta-lô đo khi máy chạy liên tục một cỡ duy nhất, nên nó không nói gì về dây chuyền phải đổi cỡ nhiều lần mỗi ca.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Thiết bị xưởng

Chi phí vận hành máy đóng gói: vật tư dán là khoản lớn nhất, kẹt là khoản vô hình

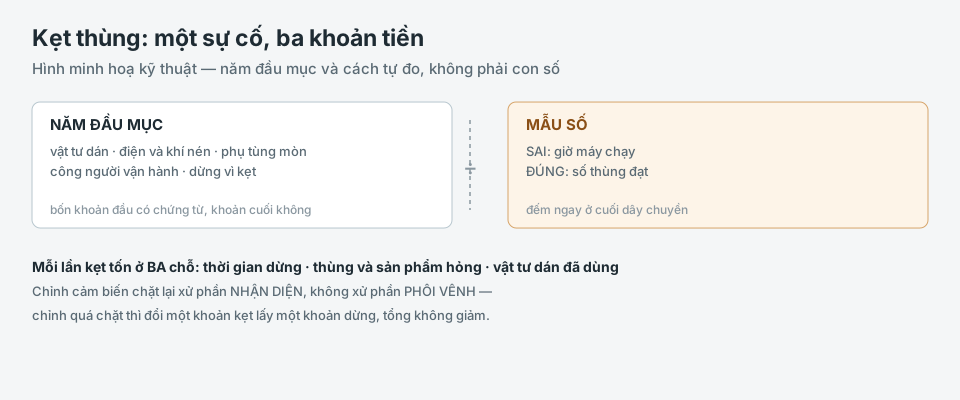
Sau khi mua, máy đóng gói tiêu tiền ở năm chỗ: vật tư dán, điện và khí nén, phụ tùng mòn, công người vận hành, và thời gian dừng vì kẹt. Vật tư dán tính theo thùng chứ không theo giờ máy, nên mẫu số đúng là số thùng đạt. Bảng tự đo tại xưởng, không trị số.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Thiết bị xưởng

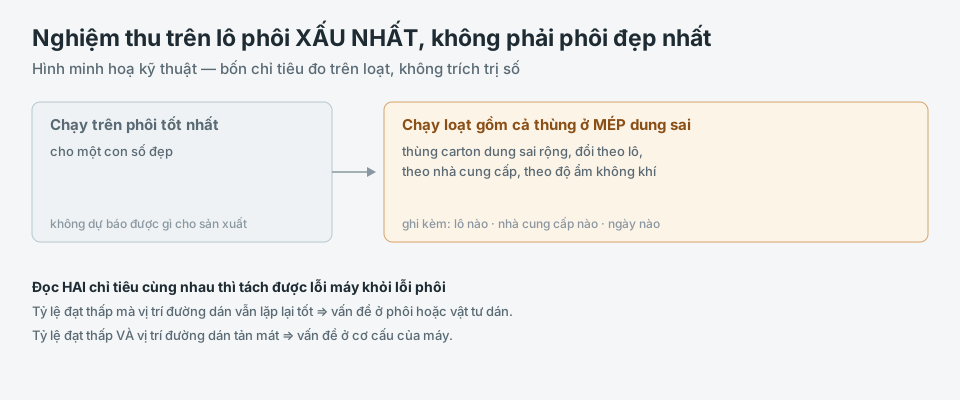
Chỉ tiêu đánh giá chất lượng máy dán thùng: đo trên lô phôi xấu nhất, không trên thùng mẫu

Chất lượng một máy dán thùng chấm bằng bốn chỉ tiêu đo trên loạt: tỷ lệ thùng đạt, khả năng chịu dung sai phôi, độ lặp lại vị trí đường dán, và thời gian đổi cỡ. Thùng mẫu do người bán chạy trên phôi của người bán không chứng minh được điều gì về lô phôi thật.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Thiết bị xưởng

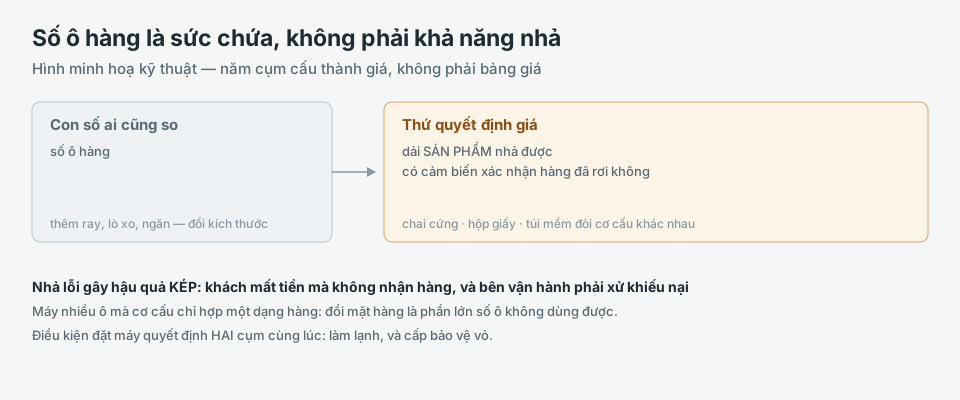
Giá máy bán hàng tự động phụ thuộc những gì: số ô hàng là phần rẻ nhất

Giá một máy bán hàng tự động tách thành năm cụm: cơ cấu nhả hàng, hệ thanh toán, làm lạnh, vỏ cùng phần an ninh, và hệ kết nối. Số ô hàng là con số dễ so nhất, trong khi thứ quyết định giá là dải sản phẩm nhả được và tỷ lệ nhả lỗi trên loạt.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Thiết bị xưởng

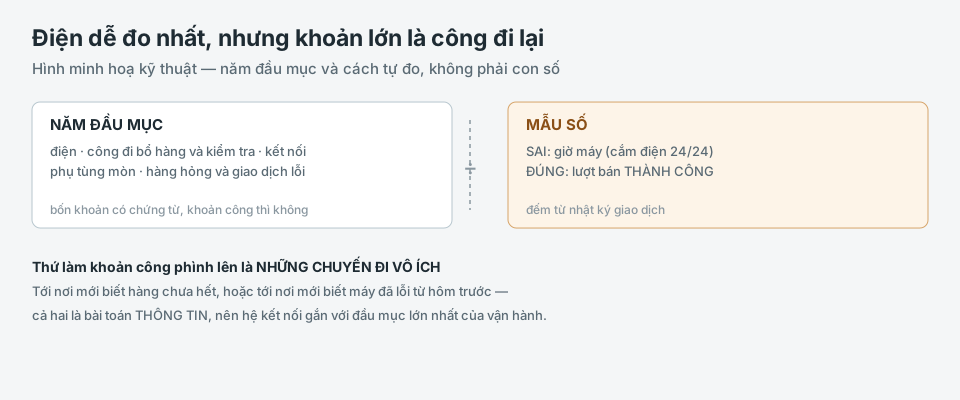
Chi phí vận hành máy bán hàng tự động: điện chạy suốt, nhưng khoản lớn là công đi lại

Sau khi lắp, máy bán hàng tự động tiêu tiền ở năm chỗ: điện, công đi bổ hàng và kiểm tra, kết nối, phụ tùng mòn, và hàng hỏng cùng giao dịch lỗi. Điện chạy liên tục nên dễ đo, còn khoản chi phối tổng là công đi lại. Mẫu số đúng là lượt bán thành công, không phải giờ máy.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Thiết bị xưởng

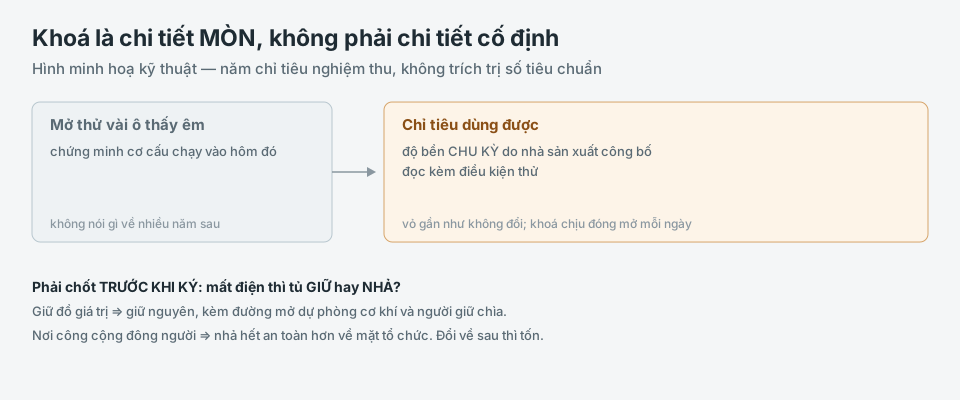
Chỉ tiêu đánh giá chất lượng tủ locker: khoá là chi tiết mòn, không phải chi tiết cố định

Chất lượng một tủ locker chấm bằng năm chỉ tiêu: độ bền chu kỳ của cơ cấu khoá, cách mở khi mất điện, kết cấu chống cạy, cấp bảo vệ vỏ, và độ tin cậy của việc nhận diện đúng ô. Số ô và kích thước tủ là điều kiện cần, không phải chỉ tiêu chất lượng.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Máy công cụ

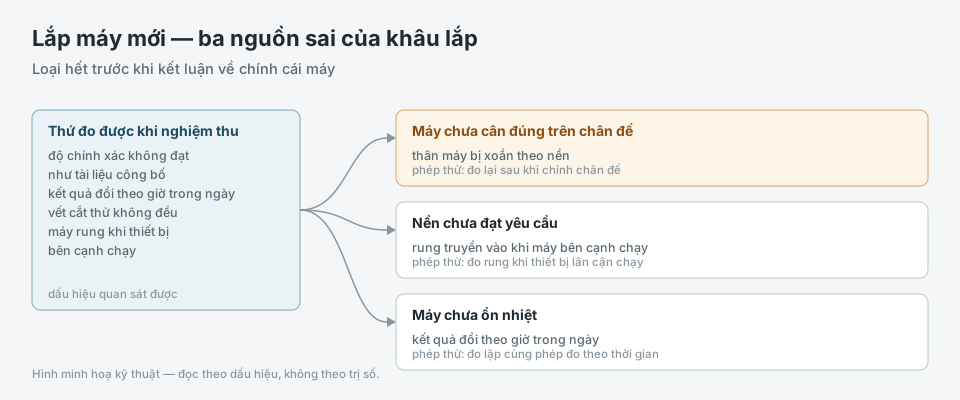
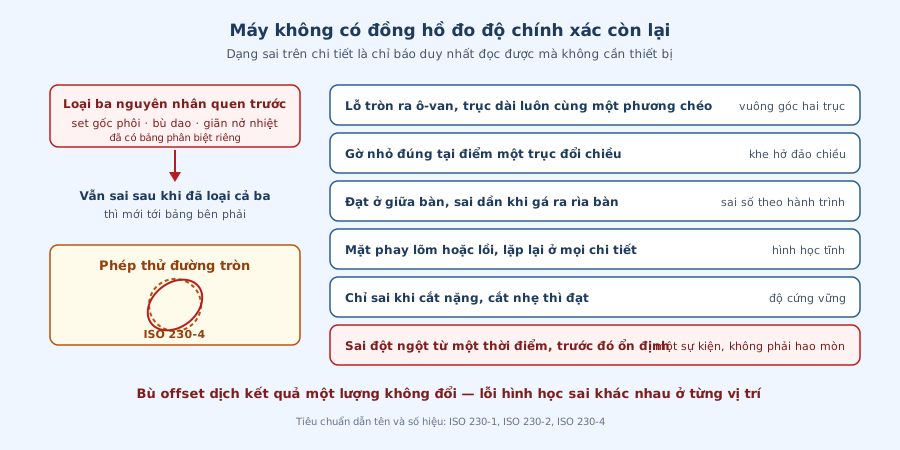
Lắp đặt máy mới: cân máy trên nền trước khi đo bất kỳ thứ gì

Máy mới nhận về đo độ chính xác không đạt như công bố. Trước khi kết luận về máy, phải loại ba nguồn sai của khâu lắp đặt: máy chưa được cân đúng trên nền, nền chưa đạt yêu cầu, và máy chưa ổn nhiệt sau khi vận chuyển.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Thiết bị xưởng

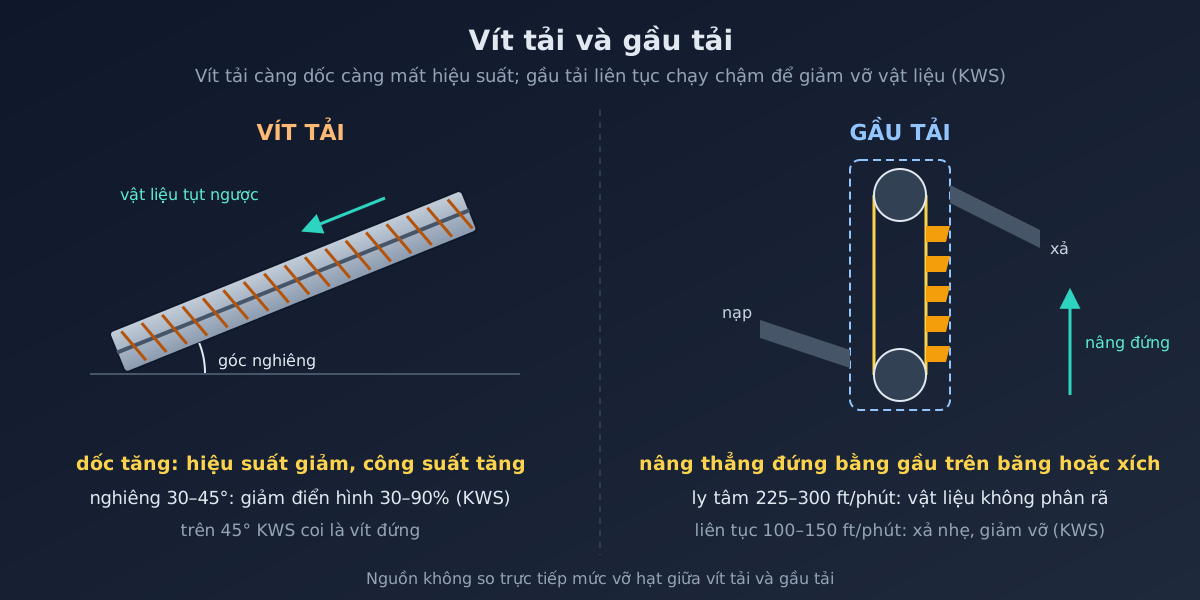
Vít tải và gầu tải: góc nghiêng và vật liệu dễ vỡ quyết định cách đưa vật liệu rời lên cao

Vít tải đặt càng dốc thì hiệu suất càng giảm, công suất càng tăng, nhưng vẫn nâng đứng được với vật liệu không dễ vỡ; gầu tải nâng thẳng đứng, trong đó kiểu liên tục chạy chậm mới là kiểu KWS mô tả cho vật liệu dễ vỡ. Mức giảm hiệu suất khi nghiêng, tốc độ hai kiểu gầu tải, phạm vi ISO 7119 và bảng quyết định tại xưởng.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Thiết bị xưởng

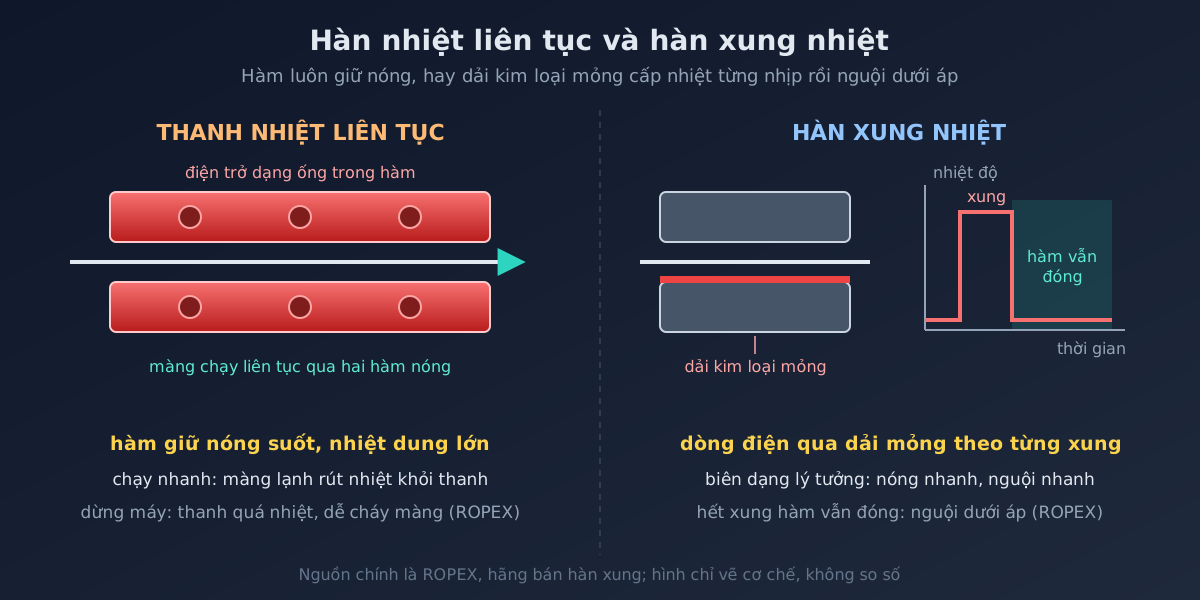
Hàn nhiệt thanh nóng liên tục và hàn xung nhiệt: hàm giữ nóng hay nguội dưới áp

Thanh nhiệt liên tục giữ hàm luôn nóng: đơn giản, hợp dây chuyền chạy liên tục, nhưng nhiệt trôi khi màng lạnh chạy nhanh và quá nhiệt khi máy dừng. Hàn xung cho dòng điện qua dải kim loại mỏng từng nhịp rồi giữ hàm đóng để mối hàn nguội dưới áp. Cơ chế hai kiểu hàm, ca màng PE và màng ghép PET/PE, và bảng xử lý theo dấu hiệu trên mối hàn.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Thiết bị xưởng

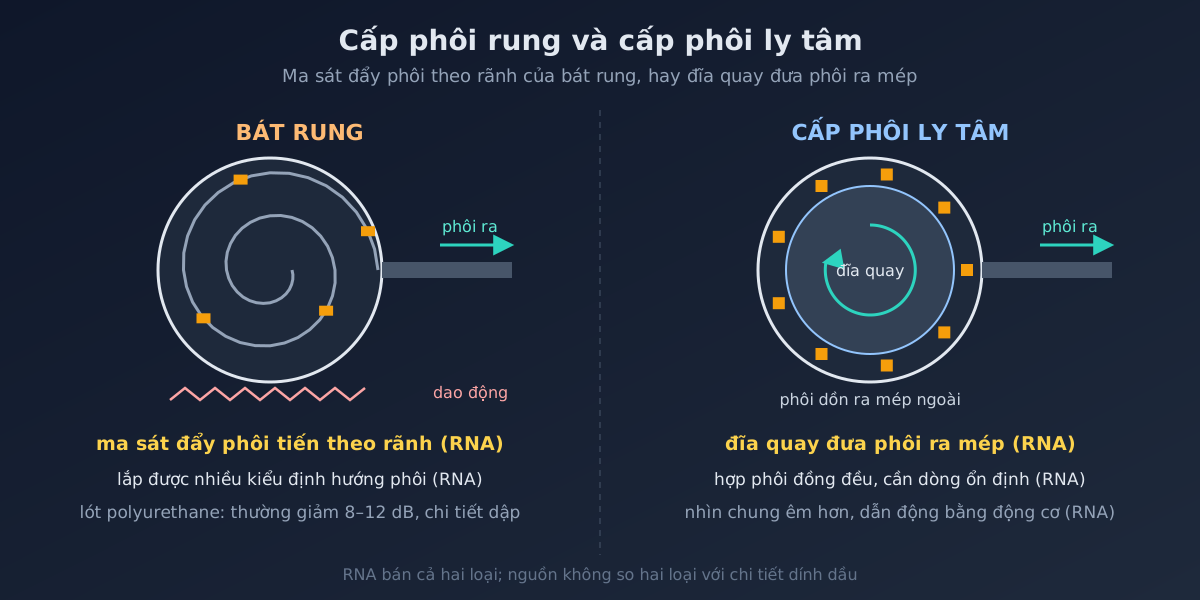
Cấp phôi rung và cấp phôi ly tâm: ma sát trên rãnh hay đĩa quay đưa phôi ra mép

Bát rung đẩy phôi theo rãnh bằng dao động và ma sát, lắp được nhiều kiểu định hướng phôi, nhưng phôi dính dầu cần lớp phủ bát riêng. Cấp phôi ly tâm dùng đĩa quay đưa phôi ra mép, hợp phôi đồng đều cần dòng ổn định hơn là chọn lọc phức tạp. Vì sao ma sát quá ít hay quá nhiều đều làm kẹt phôi, cách lau bát đúng, và cách giảm tiếng ồn bát rung.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Thiết bị xưởng

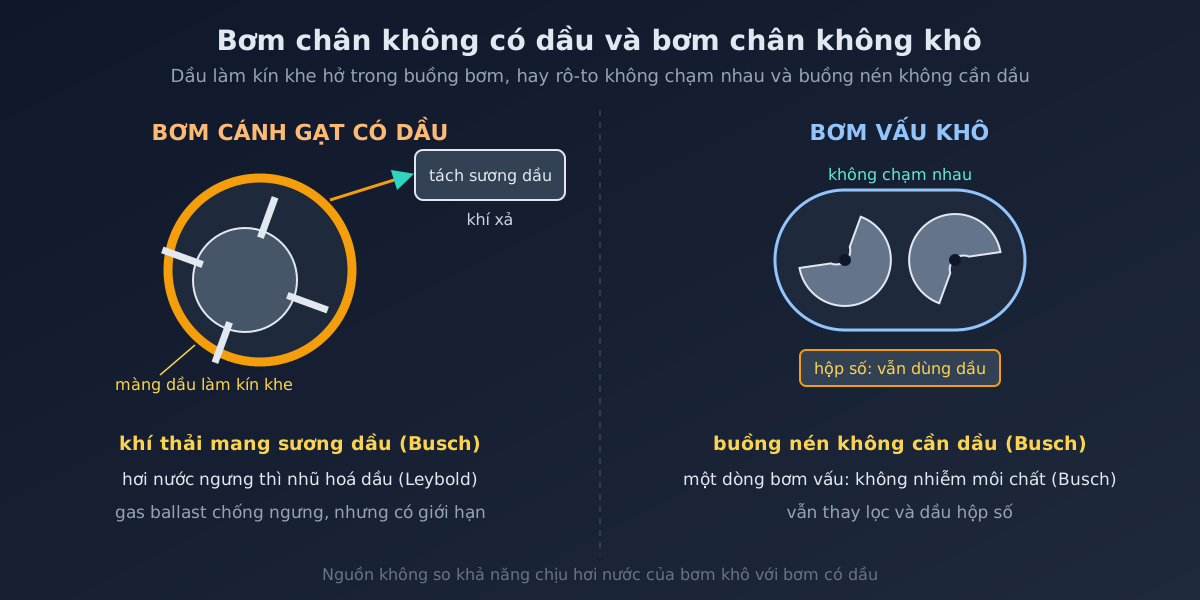
Bơm chân không có dầu và bơm chân không khô: dầu làm kín đổi lấy sương dầu và nỗi lo hơi nước

Bơm cánh gạt có dầu dùng dầu làm kín khe giữa cánh và vỏ, nên khí thải mang sương dầu, hơi nước ngưng thì nhũ hoá dầu và phải dùng gas ballast có giới hạn. Bơm vấu khô có rô-to không chạm nhau, buồng nén không cần dầu, nhưng hộp số vẫn dùng dầu. Cơ chế hai loại, ba mẹo sai và cách so bằng số đo cùng phương pháp ISO 21360-2.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Thiết bị xưởng

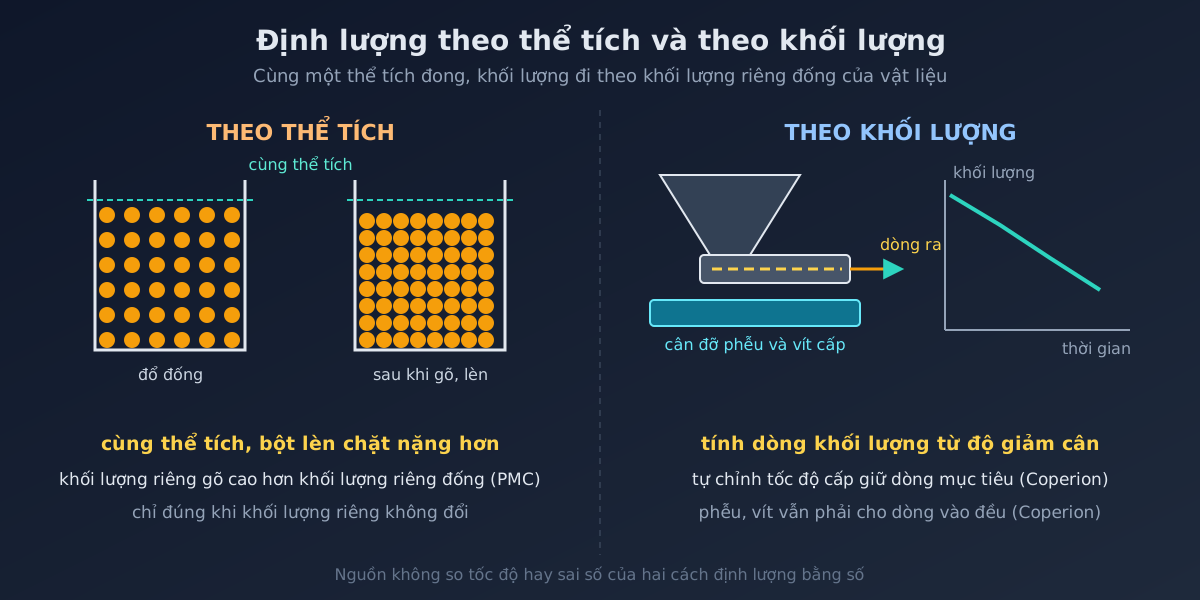
Định lượng theo thể tích và theo khối lượng: khối lượng riêng đống quyết định

Định lượng thể tích giữ đúng thể tích đong, nên khối lượng mỗi phần chỉ đúng khi khối lượng riêng đống không đổi. Cân mất khối lượng tính dòng khối lượng thật từ độ giảm cân theo thời gian và tự bù khi vật liệu đổi. Vì sao bột lèn chặt làm cùng thể tích nặng hơn, vì sao cân không cứu được phễu bắc cầu, và phạm vi khuyến nghị OIML R 61.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Máy công cụ

Độ cứng vững máy công cụ ảnh hưởng chất lượng gia công ra sao?

Độ cứng vững là khả năng chống biến dạng dưới lực cắt của cả chuỗi máy – đồ gá – dao – phôi. Lượng biến dạng chuyển thẳng thành sai lệch kích thước, sai lệch hình dạng và rung động tự kích; khâu yếu nhất quyết định cả chuỗi.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Thiết bị xưởng

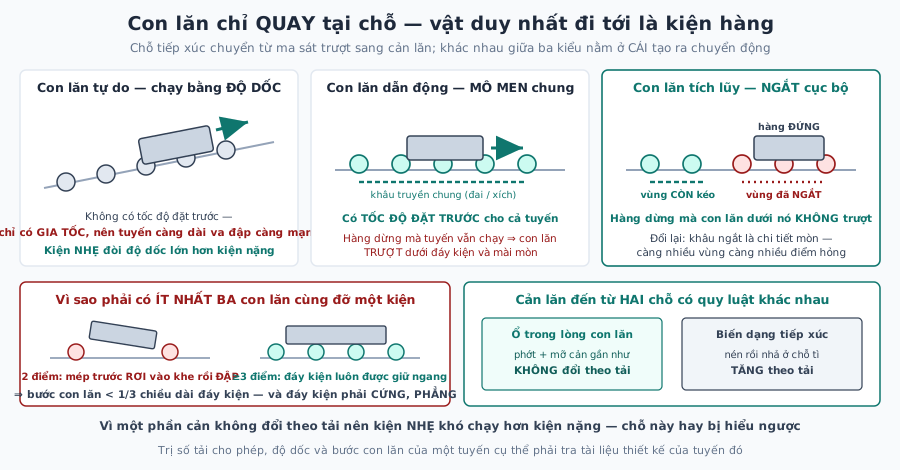
Băng tải con lăn: lăn tự do, dẫn động và tích lũy khác nhau ra sao?

Băng tải con lăn đỡ hàng trên các con lăn quay quanh trục cố định, nên cản lăn thay cho ma sát trượt. Hàng đi được nhờ độ dốc hoặc nhờ con lăn được dẫn động; loại tích lũy thêm khâu ngắt truyền động cục bộ để hàng dừng mà con lăn phía dưới vẫn quay.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Thiết bị xưởng

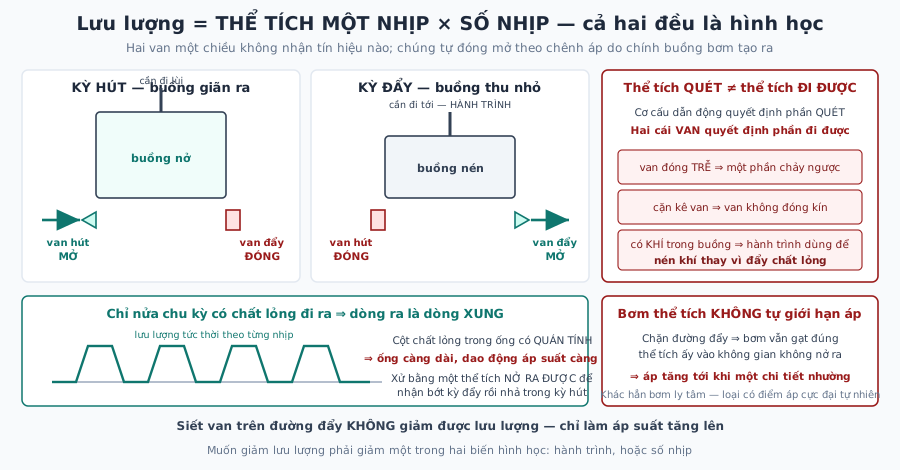
Bơm định lượng: vì sao lưu lượng đặt bằng hành trình và số nhịp?

Bơm định lượng là bơm thể tích: mỗi nhịp đẩy đi một thể tích do hành trình quyết định, nên lưu lượng là tích của thể tích một nhịp với số nhịp. Hai van một chiều tự đóng mở theo chênh áp là chi tiết quyết định phần thể tích thực sự đi được.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Thiết bị xưởng

Quạt ly tâm và quạt hướng trục khác nhau thế nào?

Quạt ly tâm đẩy khí ra vuông góc với trục nên tạo được áp suất cao và thắng được sức cản đường ống. Quạt hướng trục đẩy khí dọc theo trục, cho lưu lượng lớn nhưng áp suất thấp, hợp với thông gió không gian mở.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Thiết bị xưởng

Pa lăng và tời: bội suất đổi lực lấy quãng đường ra sao?

Pa lăng đổi lực nhỏ đi quãng đường dài thành lực lớn đi quãng đường ngắn. Số nhánh cáp cùng đỡ tải quyết định mức lợi lực, nhưng lợi bao nhiêu thì quãng đường kéo dài ra bấy nhiêu, và phần hiệu suất mất đi nằm ở ma sát từng puly.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Thiết bị xưởng

Vít tải xoắn: vì sao vật liệu tiến lên mà không quay theo cánh?

Vít tải đẩy vật liệu rời bằng cánh xoắn quay trong máng. Vật liệu không quay theo cánh mà bị ma sát với thành máng giữ lại, nên mỗi vòng quay nó chỉ tiến lên được một đoạn dọc trục. Ma sát với máng chính là điều kiện để vít tải hoạt động.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Thiết bị xưởng

Xích tải: ăn khớp răng khác truyền qua ma sát thế nào?

Xích tải kéo vật liệu bằng dây xích ăn khớp với đĩa xích nên lực truyền qua răng chứ không qua ma sát như băng tải. Nhờ vậy nó không trượt, chịu được tải nặng và nhiệt độ cao — đổi lại nặng hơn, ồn hơn và bắt buộc phải bôi trơn.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
Thiết bị xưởng

Thiết bị nâng hạ ô tô: nguyên lý hoạt động

3 loại cầu nâng ô tô phổ biến — 2 trụ, 4 trụ, cắt kéo (scissor lift) — đều dùng nguyên lý thủy lực Pascal để nâng xe, khác nhau về kết cấu chịu lực; mọi cầu nâng đạt chuẩn đều có khóa an toàn cơ khí độc lập với hệ thủy lực.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật
An toàn & bảo trì

Checklist an toàn vận hành máy công cụ: trước ca, khóa nguồn LOTO, bảo hộ

Checklist an toàn máy công cụ theo hạng mục che chắn, bảo hộ cá nhân và quy trình khóa nguồn LOTO 6 bước — mỗi hạng mục kèm điều khoản OSHA 1910.147/1910.212/1910.133 và tiêu chuẩn TCVN cụ thể, tick được ngay.

Biên soạn có hỗ trợ công cụ · nguồn dẫn kèm · cập nhật

Bài nền tảng

Máy & thiết bị

Chuyên mục dành cho "phần cứng" của xưởng cơ khí: máy công cụ, thiết bị nâng hạ, thiết bị xưởng và tất cả những gì liên quan đến việc chọn mua, vận hành, an toàn và bảo trì.

Chọn máy — bài toán đầu tư lớn nhất của xưởng

Nguyên tắc chọn máy công cụ: xuất phát từ chi tiết định gia công (kích thước, vật liệu, độ chính xác, sản lượng) rồi mới đến thông số máy — hành trình, công suất trục chính, độ cứng vững, hệ điều khiển. Máy cũ Nhật/Đài chất lượng tốt vẫn là lựa chọn khởi nghiệp phổ biến ở Việt Nam, nhưng cần người biết đánh giá tình trạng thực tế: độ rơ vít me, băng máy, hộp số.

Thiết bị xưởng

Ngoài máy chính, một xưởng vận hành được cần: khí nén trung tâm, thiết bị nâng (cầu trục, pa lăng, xe nâng), thiết bị hàn cắt, dụng cụ đo và kho dao cụ – đồ gá. Bố trí mặt bằng theo dòng chảy sản phẩm (không theo chủng loại máy) giúp giảm đáng kể thời gian vận chuyển nội bộ.

An toàn & bảo trì

An toàn không phải khẩu hiệu: che chắn truyền động, khóa liên động, quy trình lockout-tagout khi sửa chữa, bảo hộ cá nhân đúng loại. Về bảo trì, xu hướng chuyển từ "hỏng đâu sửa đó" sang bảo trì phòng ngừa theo lịch và bảo trì dự đoán theo tình trạng (rung động, nhiệt độ) — máy đứng một giờ ở khâu cổ chai là mất sản lượng của cả dây chuyền.

Thuật ngữ nền của chuyên trang

Tra nhanh định nghĩa, bảng và nguồn tiêu chuẩn của các thuật ngữ nền thuộc chuyên trang này: